Schleifen, Formen und Schärfen
Mit Schärfen bezeichnet man in der Regel das abschließende Feinschleifen von
Schneidwerkzeugen. Wie bei allen Schneidwerkzeugen, müssen Sie auch dem
Bohrer erst die richtige Form geben, ehe Sie ihn schärfen können. Wenn Sie erste
Form erstellen, müssen Sie viel Material wegschleifen. Das gilt beispielsweise, wenn
Sie den Spitzenwinkel ändern oder wenn Sie einen stark verschlissenen oder abge-
brochenen Bohrer schleifen. Haben Sie dem Bohrer einmal die richtige Geometrie
verliehen, brauchen Sie die Schneide nur zu schärfen, um ein perfektes Werkzeug
zu haben. Mit dem Tormeksystem können Sie eine vorhandene Form genau wie-
derholen und brauchen die Schneide deshalb meisten nur zu putzen.
Mit Schleifen bezeichnet man in der Regel sowohl das Formen als auch das
Schärfen. Bei einigen Schleifarbeiten gehen die Begriffe ineinander über. Mit dem
Tormeksystem können Sie Ihre Bohrer sowohl formen als auch schärfen. In dieser
Gebrauchsanweisung benutzen wir durchgehend das Wort Schleifen, welches also
sowohl Formen als auch Schärfen bedeuten kann, je nachdem, wie viel Material
weggeschliffen wird.
Die Geometrie des Spiralbohrers
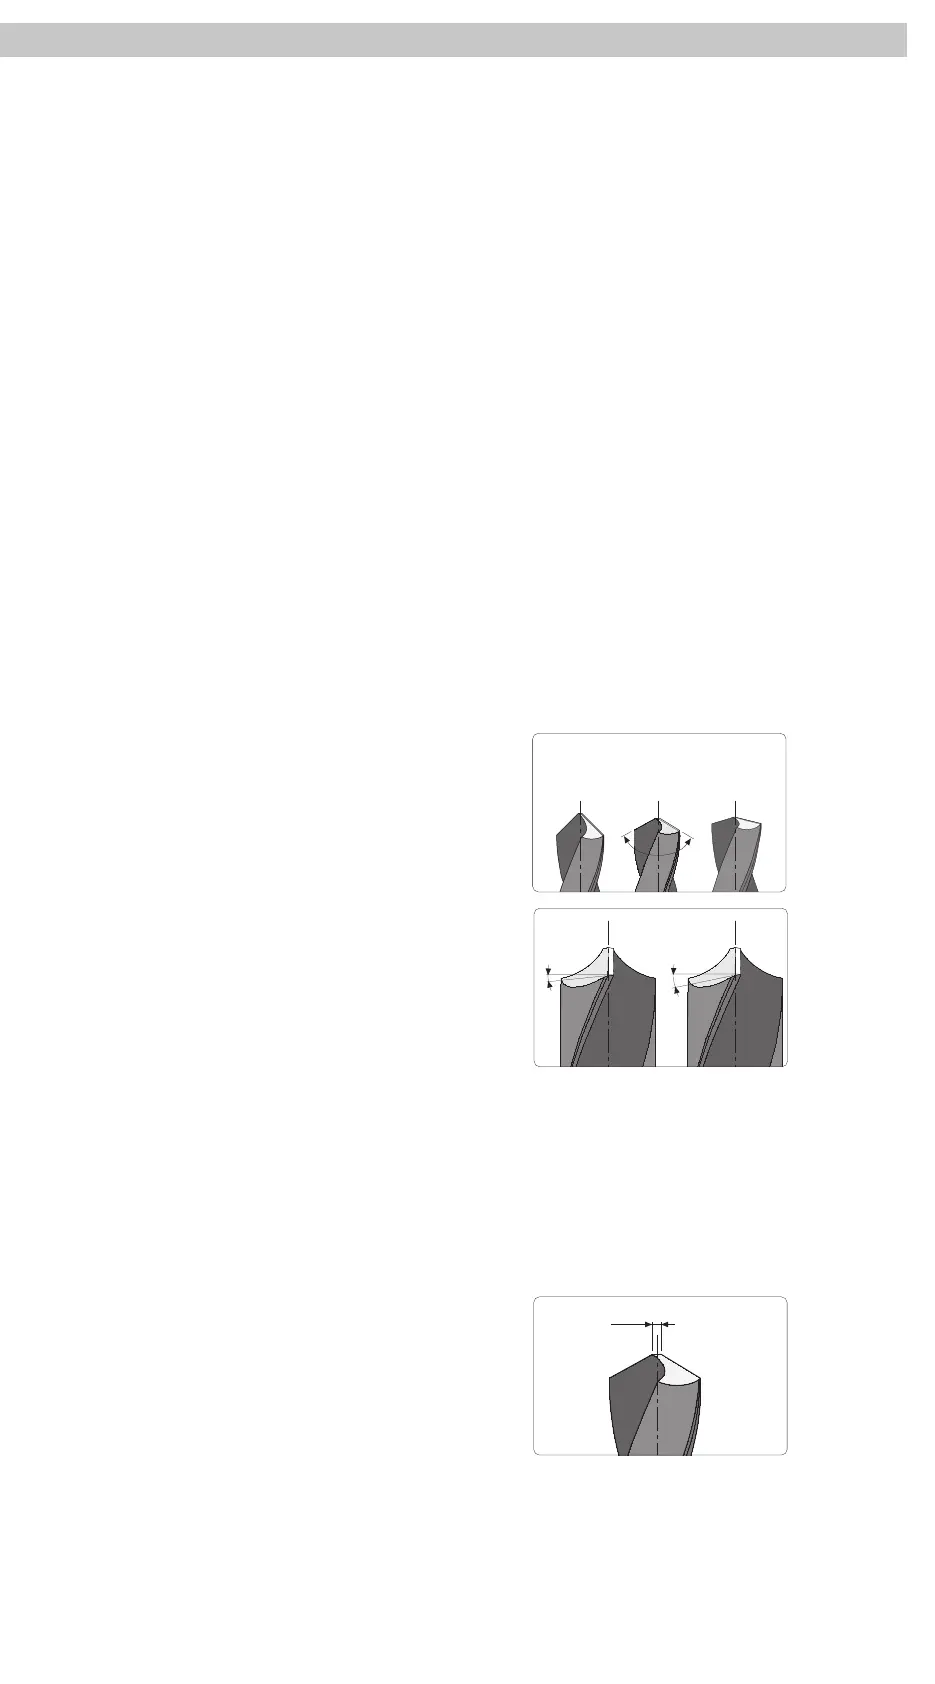
Bohrer haben einen Spitzenwinkel von meistens 118° oder 130°. Es kommen auch
Spitzenwinkel von 120°, 135°, 140° und 150° vor. Bei härterem Stahl und Edelstahl
braucht man größere Spitzenwinkel. Auch Aluminium bohrt man am besten mit einem
größeren Spitzenwinkel. Wenn bei Plexiglas der
Bohrer durch das Material durchdringt, ist das
Risiko, Sprünge zu bekommen geringer, wenn der
Spitzenwinkel größer ist, 140°–150°. Zentrierboh-
rer haben meistens einen Spitzenwinkel von 90°.
Ein Bohrer muss den richtigen Freiwinkel ha-
ben, um das Material schneiden zu können.
Der Freiwinkel variiert von 7° bis 14°. Ein Boh-
rer mit größerem Freiwinkel schneidet leichter.
Wenn dieser Winkel jedoch zu groß ist, kommt
es zu Vibrationen, der Bohrer arbeitet ruckartig
und wird schnell stumpf. Wenn der Freiwinkel
zu klein ist, schneidet der Bohrer gar nicht,
wird heiß und schnell unbrauchbar.
Der optimale Freiwinkel beim Bohren ist vom Material abhängig – ein härteres
Material erfordert einen Bohrer mit geringerem Freiwinkel, während man bei
weicherem Material einen größeren Winkel haben kann. Auch die Dimension des
Bohrers ist bei der Wahl des Freiwinkels von Bedeutung. Ein gröberer Bohrer soll
einen kleineren und ein dünnerer Bohrer einen größeren Freiwinkel haben.
Herkömmliche Bohrer werden mit einer sogenannten Konusspitze geschliffen. Die
beiden Schneiden treffen in der Mitte aufeinander und bilden eine Querschneide,
C. Diese Bohrergeometrie ist nicht optimal, da
die Querschneide in das Material gedrückt werden
muss, ohne selber zu schneiden. Die Reibung
der Querschneide verursacht eine hohe Wär-
meentwicklung, was die Standzeit des Bohrers
verkürzt. Da die Querschneide keine Spitze hat,
wandert der Bohrer, wenn er ein neues Loch
bohren soll, das nicht vorgebohrt ist.
Teurere Bohrer sind mit verschiedenartigen Spezialspritzen versehen. Diese Bohrer
müssen in ihren originalen Fertigungsmaschinen oder in Spezialmaschinen geschliffen
werden, die es nur in wenigen Werkstätten gibt. Sie können mit der Tormek Schleif-
vorrichtung auch zu einer 4-Facettenspitze umgeschliffen werden.


 To Next Page
 Loading...