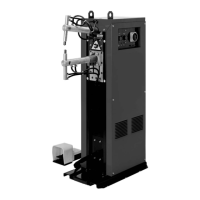
5.3 PISTEHITSAUSKONEEN SIJOITTAMINEN 6.2 PARAMETRIEN SÄÄTÄMINEN
Varaa asennuspaikaksi tarpeeksi avara ja tyhjä tila, jotta ohjauspöytään ja Parametrit, jotka vaikuttavat halkaisijan määrittämiseen (leikkaus) ja pistehitsauksen
työalueeseen (elektrodit) on turvallista päästä käsiksi. mekaaniseen pitävyyteen ovat:
Varmista, että jäähdytysilman syöttö- ja poistoaukkojen edessä ei ole esteitä ja että - elektrodien voima (daN); 1 daN 1,02 kg.
ilmassa ei ole sähköä johtavia pölyjä, syövyttäviä höyryjä, kosteutta, jne. - elektrodien kosketuspinnan halkaisija (mm);
Sijoita pistehitsauskonekone tasaiselle ja materiaaliltaan yhtenäiselle tasolle - pistehitsausvirta (KA);
(betonilattialle tai vastaavalle). - pistehitsausaika (työjaksot); 50Hz 1 jakso - 0,02 sek.
Kiinnitä pistehitsauskone maaperään neljällä M10 -ruuvilla käyttäen rungossa olevia Kaikki nämä arvot on otettava huomioon pistehitsauskoneen säädössä, sillä ne
reikiä; jokaisen kiinnityskappaleen on oltava vetovoimaltaan vähintään 60kg (60daN). vaikuttavat toisiinsa suhteellisen suurin varauksin.
Max. kuormitus
On otettava huomioon myös eräät seikat, jotka voivat vaikuttaa työtuloksiin:
Alavarren max. kuormitus (keskitetty elektrodin akselille) on 35 kg (35 daN).
- syöttöverkon jännitteen liiallinen aleneminen;
- koneen ylikuumeneminen, kun jäähdytysvettä on liian vähän tai ei ole otettu huomioon
työjaksojen suhdetta;
5.4 KYTKENTÄ VERKKOON
- varsien sisäisten osien muodot ja mittasuhteet;
5.4.1 Varoitukset
- varsien väli (säädettävä malleissa PTE-PCP28);
Ennen sähkökytkentöjen tekemistä tarkista, että pistehitsauskoneen kilvessä ilmoitettu
- varsien pituus (ks. tekniset tiedot).
jännite ja taajuus vastaavat asennuspaikan käytettävissä olevan verkon arvoja.
Jos ei ole kokemusta, on hyvä kokeilla ensin pistehitsausta käyttämällä mittasuhteiltaan
Pistehitsauskone tulee liittää ainoastaan syöttöjärjestelmiin, joissa on maadoitukseen
ja materaaliltaan samanlaisia peltejä kuin aiotaan käyttää työstössä.
liitetty neutraalijohdin.
Käytä, jos mahdollista, korkeata jännitettä (säätö tapahtuu POWER potentiometrin
avulla 20% - 100% pistehitsauskoneen kapasiteetista) sekä lyhyitä aikoja (säätö
5.4.2 Sähkökaapelin yhdistäminen pistehitsauskoneeseen (KUVA F)
tapahtuu CYCLES potentiometrin avulla 1-100).
Poista oikea sivupaneeli; kokoa varusteissa oleva kaapelinlukitsija yhdistettynä
jälkimmäiselle paneelille suunniteltuun reikään.
6.3 MENETTELY
Lävistäen kaapelinlukitsija yhdistä sähkökaapeli sähköperustan kiinnittimiin (vaiheet
- Sulje pistehitsauskoneen pääkatkaisija (asento ”I”); vihreä valodiodinäyttö syttyy:
L1(N) L2) sekä maadoitussuojaruuvin kiinnittimeen (-keltavihreä johdin).
oikea virransyöttö, pistehitsauskone valmis.
Varusta ruuvipenkistön mallin mukaisesti kaapelin loppupäät, kuten kuvassa neuvotaan
- PCP-malli: paina painiketta ”käynnistys” ja aseta työjakson valitsin
(KUVA F1, F2).
pistehitsausasentoon
Kiinnitä kaapeli kiristämällä kaapelinjohtimen ruuvit.
(
- Aseta pistehitsattava le
$
vy alaelektrodille.
Lue kappale “TEKNISET TIEDOT” pienintä mahdollista johtimen leikkauspinta-alaa
- Paina poljinta (PTE) tai poljinventtiiliä (PCP), jolloin:
varten.
A) levyt kiinnittyvät elektrodien väliin esisäädetyllä voimalla;
B) pistehitsausvirrankulku etukäteen määritetyllä teholla ja kestolla (aika) merkittyinä
5.4.3 Pistoke ja pistorasia
vihreän valodiodinäytön syttymisellä ja sammumisella.
Liitä sähkökaapeliin riittävällä kapasiteetilla varustettu pistoke (3P+T: käytetään vain
%
- Päästä poljin vähän ajan kuluttua (0,5 ÷ 2s.) vihreän valodiodinäytön sammumisen
kahta napaa: VÄLIVAIHEINEN kytkentä!) ja käytä verkkopistorasiaa, joka on suojattu
jälkeen (pistehitsaus päättynyt); tällä tavalla pistehitsauksen mekaaninen laatu on
sulakkeilla tai lämpömagneettiautomaattikatkaisimella; asianmukainen maadoitus
parempi.
liitetään syöttölinjan maadoitusjohtoon (keltavihreä).
Pistehitsaus on suoritettu oikein, kun koekappaletta vetämällä hitsauspisteen keskus
Sulakkeiden ja lämpömagneettikatkaisijan kapasiteetti ja keskeytystoiminnon
irtoaa yhdestä levystä.
ominaisuudet ilmoitetaan kappaleessa “TEKNISET TIEDOT”.
Jos verkkoon liitetään useampia pistehitsauslaitteita, syöttö on jaettava jaksoittain
kolmen vaiheen kesken niin, että kuormitus on tasapainossa. esim:
pistehitsauslaite 1: syöttö L1-L2;
7. HUOLTO
_____________________________________________________________________________________________________________________
pistehitsauslaite 2: syöttö L2-L3;
pistehitsauslaite 3: syöttö L3-L1.
HUOMIO! ENNEN HUOLTOTOIMENPITEITÄ ON VARMISTETTAVA, ETTÄ
_____________________________________________________________________________________________________________________
PISTEHITSAUSKONE ON SAMMUTETTU JA IRROITETTU SÄHKÖVERKOSTA.
_____________________________________________________________________________________________________________________
HUOMIO! Yllä olevien ohjeiden laiminlyöminen tekee valmistajan
Versioissa, joissa on pneumaattisylinteritoiminto (PCP-malli) on välttämätöntä
suunnitteleman turvajärjestelmän (luokka I) tehottomaksi aiheuttaen siten
sulkea katkaisija “O” asentoon. Lukko on varusteissa.
vakavan henkilövahinkojen (esim. sähköisku) tai aineellisten vahinkojen (esim.
tulipalo) vaaran.
7.1 TAVALLINEN HUOLTO
_____________________________________________________________________________________________________________________
KÄYTTÄJÄ VOI SUORITTAA TAVALLISET HUOLTOTOIMENPITEET.
- elektrodin terän halkaisijan ja poikkileikkauksen sovittaminen/ennalleenpalautus;
5.5 PNEUMAATTIKYTKENTÄ (KUVA G)
- elektrodien rivityksen tarkistus;
(ainoastaan PCP-malli)
- elektrodien ja varsien jäähdytyksen tarkistaminen (EI PISTEHITSAUSKONEEN
- Huolehdi siitä, että paineilmalinjan käyttöpaine on vähintään 6 bar.
SISÄPUOLELTA);
- Asenna PAINEMITTARI (varusteissa oleva) ruuvaamalla se paineenalentimen
- jousen kuormituksen tarkistaminen (elektrodien voimakkuus);
kierrereikään.
7.2 ERIKOISHUOLTO
AINOASTAAN AMMATTITAITOINEN TAI KOKENUT SÄHKÖMEKANIIKKA-ALAN
A S I A N T U N T I J A H E N K I L Ö S T Ö S A A S U O R I T T A A
5.6 JÄÄHDYTYSPIIRIN KYTKENTÄ (KUVA H)
ERIKOISHUOLTOTOIMENPITEITÄ.
Jäähdytyspiirissä on oltava vedensyöttöputkisto, jonka lämpötila on korkeintaan 30 C ja
vähimmäiskapasiteetti (Q), ei alempi kuin mitä TEKNISET TIEDOT kappaleessa on
_____________________________________________________________________________________________________________________
määritelty. On mahdollista käyttää avointa (poistovesi) tai suljettua jäähdytyspiiriä
kunhan lämpötila- sekä syöttövesikapasiteettiparametrejä noudatetaan.
HUOMIO! ÄLÄ MILLOINKAAN POISTA PANEELEJA TAI TYÖSKENTELE
Poista vasen sivupaneeli, jotta pääset käsiksi veden syöttö- ja poistoletkuihin: vie ne
PISTEHITSAUSKONEEN SISÄLLÄ, JOS PISTEHITSAUSKONETTA EI OLE
takapaneelin aukkojen läpi. Liitä syöttöletku ulkoiseen vesikanavointiin tarkistaen, että
SAMMUTETTU JA IRROITETTU SÄHKÖVERKOSTA.
_____________________________________________________________________________________________________________________
poistoletkun virtaus ja kapasiteetti ovat oikeat.
HUOMIO! Pistehitsaustoimenpiteet ilman kunnollista vedenkiertoa voivat aiheuttaa
Toimintojen tarkistus silloin, kun pistehitsauskoneessa on jännitteitä, voi johtaa
pistehitsauskoneen käytöstä poiston ylikuumennusvaurioiden takia.
vakavaan sähköiskuun koskettaessa suoraan jännitteellisiin osiin, ja/tai laitteen
liikkuvien osien aiheuttamaan loukkaantumiseen.
Tarkista koneen sisäpuoli säännöllisin väliajoin koneen käyttötiheyden ja
käyttöolosuhteiden mukaan ja poista pöly ja metallijätteet, jotka asettuvat muuntajalle,
6. HITSAUS (PISTEHITSAUS)
tyristorimoduulille, syöttöliitinriville jne. puhaltamalla kuivaa paineilmaa (max. 5 bar).
6.1 ALKUVALMISTELUT
Vältä paineilmasuihkun kohdistamista elektronisiin kortteihin; huolehdi niiden
Ennen minkäänlaisia (piste-)hitsaustoimenpiteitä on välttämätöntä tehdä tarkastuksia
mahdollisesta puhdistuksesta erittäin pehmeällä harjalla tai tarkoituksen mukaisilla
ja säädöksiä pääkatkaisimen ollessa ” O ” asennossa (PCP-versioissa lukon ollessa
liuottimilla.
kiinni) ja paineilmansyötön ollessa katkaistuna (EI KYTKETTY):
- Tarkista, että sähköliitännät on suoritettu oikein ylläolevien ohjeiden mukaan.
Suorita samalla seuraavat huoltotoimenpiteet:
- Laita jäähdytysvesi kiertoon.
- tarkista, että kaapeleissa ei ole eristysvaurioita tai irtonaisia hapettuneita liitoksia.
- Sovita elektrodien halkaisija ”d” hitsattavan levyn paksuuden ”s” mukaan jolloin d = 4
- tarkista, että muuntajan ja varsienpitimen kiinnityskohtien ruuvit on kunnolla kiristetty
÷ 6 · Ös.
ja että ne eivät ole hapettuneet tai ylikuumentuneet; tarkista myös varsien ja
- Jätä elektrodien väliin hitsattavien levyjen paksuinen väli; tarkista, että käsin asetetut
elektrodinkannattimen lukitusruuvit.
varret ovat yhdensuuntaiset.
- voitele liitoskohdat ja tapit.
Säädä tarvittaessa löysäämällä elektrodinkannattimien lukitusruuveja kunnes löydät
- tarkista jäähdytysveden kierto (vähimmäiskapasiteetti) ja putkiston pitävyys.
parhaimman asennon suoritettavaa työtä varten; ruuvaa lukitusruuvit kunnolla
- tarkista mahdolliset ilman menetykset (PCP-malli).
pohjaan asti.
- jos tarpeellista, niin vähennä elektrodien lähestymisnopeutta, säädä
Malleissa PTE ja PCP28 on mahdollista säätää myös varsien väli alavarrenpitimen
pneumaattisylinterin tyhjennyskohdan kapeneminen erityisten sylinterin etupäihin
kiinnitysruuvien avulla (ks. tekniset tiedot).
asetetuiden ruuvien avulla.
- Avaa koneen takaosassa oleva elektrodien voimansäätömuttereihin johtava
JOS KONE EI TOIMI KUNNOLLA, ENNEN KORJAUSTOIMENPITEITÄ TAI
turvaluukku löysäämällä neljää kiinnitysruuvia (avain n. 30).
HUOLTOPISTEESEEN YHTEYTTÄ OTTAMISTA TARKISTA, ETTÄ:
Jousta puristamalla (mutterin ruuvaaminen oikealle) elektrodien käyttämä voima
- vihreä valodiodinäyttö syttyy pistehitsauskoneen pääkatkaisimen ollessa
*
kasvaa vähitellen minimiarvosta maksimiin (ks. tekniset tiedot).
suljettu; jos valodiodinäyttö ei syty, vika on syöttölinjassa (kaapelit, pistoke,
Tämä voima suurenee työstettävien peltien paksuuden sekä elektrodin terän mukaan.
sähköpistorasia, sulakkeet, liian matala jännite, jne.)
Sulje luukku, jotta sisäpuolelle ei pääse mitään sekä estääksesi kosketuksen
jännitettä sisältävien ja liikkuvien osien kanssa.
- keltainen valodiodinäyttö ei ole päällä (lämpösuojaus); odota, että
&
- PCP-malleissa tarkista paineilman liitäntä, suorita syöttöputkien liitäntä
valodiodinäyttö sammuu ennenkuin käynnistät pistehitsauskoneen (PCP-mallissa
paineilmaverkkoon: säädä painetta paineenalentimen säätönappulan avulla kunnes
painike ); tarkista jäähdytysveden kierto ja vähennä tarvittaessa työjakson
painemittarissa on lukema 6 bar (90 PSI).
keskeytyssuhdetta.
(
- tyhjennä suodatinlasin sisäpuolelle syntyvä lauhde ja palauta ennalleen paineilman
- Liitä paineilmaletku (sisähalkaisija 8÷9) koneen takaosassa olevan reiän kautta
sisääntulon voitelulaitteen öljyn taso (ISO Fd22).
vasemmalla puolella olevaan suodatin-paineenalennin-voiteluryhmän
liitoskappaleeseen; eristäliitoskohta sopivalla materiaalilla. Kaada ISO FD22 öljyä
voitelulasiin korkin kautta.


 To Next Page