261
Настройване на количеството на за-
щитния газ (фиг. V)
▸ Настройте количеството газ с редукционния
клапан [35] при натиснат горен бутон на
горелката [30] (виж таблицата Ориентировъчни
стойности за силата на тока и количеството газ).
Разходомерът [33] показва количеството
газ, а манометърът за съдържание [32] –
съдържанието на бутилката.
Ориентировъчни стойности за силата
на тока и количеството газ
Волфрамови
електроди Ø
[mm]
Сила на тока
[A]
Количество
газ [l/min]
1,0 15 – 80 4
1,6 70 – 150 5 – 6
2,4 150 – 250 6 – 7
Оксидираните волфрамови електроди (ториев
оксид, напр. електрод WT 20, или цероксид WC 20)
имат по-добра способност за запалване на електри-
ческа дъга и по-високи стойности на токово натовар-
ване, отколкото електродите от чист волфрам. При
заваряване с постоянен ток по принцип се използват
електроди от оксидиран волфрам.
Внимание !
При много малка сила на тока може да се
запали електрическа дъга, при много голяма
сила на тока волфрамовият електрод се
стопява.
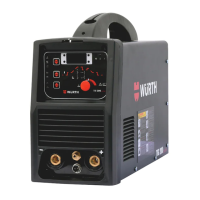
Включване на съоръжението
Включете съоръжението от главния прекъсвач [5]
и изберете с бутона [18/1] метод на заваряване
„TIG“ (светодиодът [15] TIG светва).
За режима на работа TIG е на разположение диа-
пазон на мощността 5 A-180 A. Настройте заваръч-
ния ток с копчето за настройка [11].
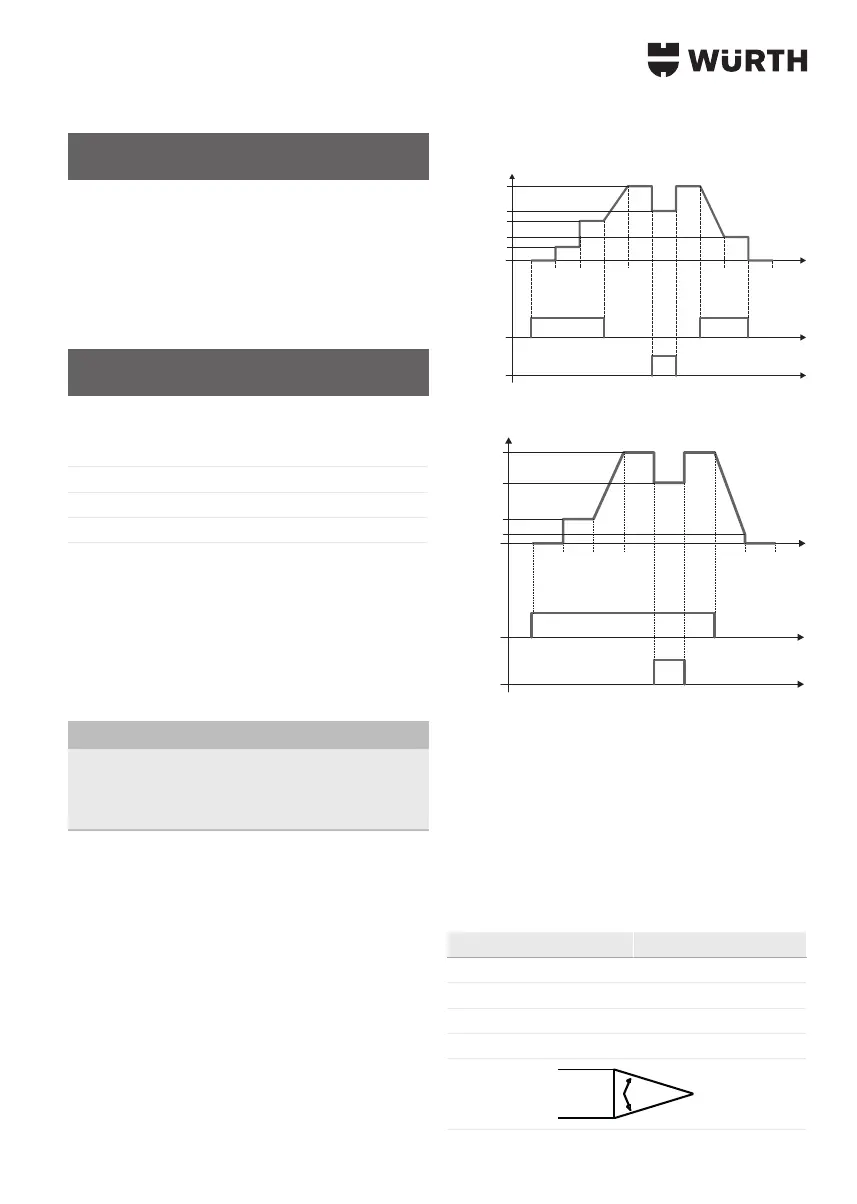
Токова диаграма
4 степени
Вторичен ток
Стартов ток
Краен ток
Ток на за-
палването
Бутон на
горелката 1
Подаваща
линия за газа
Бутон на
горелката 2
Upslope
Downslope
Изтичане на газ
след прекратяване
на подаването
Задействан
Задействан
Зад.
Главен ток
2 степени
Вторичен ток
Мин. ток
Ток на запал-
ването
Бутон на
горелката 1
Подаваща
линия за газа
Бутон на
горелката 2
Upslope
Downslope
Изтичане на газ
след прекратяване
на подаването
Задействан
Зад.
Главен ток
Форма на върха на електрода
Волфрамовите електроди трябва да се шлайфат
по принцип в надлъжна посока, тъй като напречно
преминаващите резки от шлайфане могат да предиз-
викат неустойчива електрическа дъга.
Заточването на електрода при заваряване с посто-
янен ток трябва да е с остротата на молив и да
остане такова.
При това ъгълът на върха зависи от силата на зава-
ръчния ток.
Заваръчен ток [A] Ъгъл на електрода
20 30°
20 - 100 60 - 90°
100 - 200 90 - 120°
> 200 120°


 To Next Page