40
Impostazione della quantità di gas di
protezione (Fig. V)
▸ Impostare la quantità di gas dalla vite di bloc-
caggio [35] tenendo premuto il tasto del brucia-
tore [30] (vedere la tabella Valori consigliati per
intensità di corrente e quantità di gas).
Il ussometro [33] mostra la quantità di
gas, il manometro [32] indica il contenuto
della bombola.
Valori indicativi per intensità di cor-
rente e quantità di gas
Elettrodi in tung-
steno Ø [mm]
Intensità di
corrente [A]
Quantità di
gas [l/min]
1,0 15 – 80 4
1,6 70 – 150 5 – 6
2,4 150 – 250 6 – 7
Gli elettrodi di tungsteno ossidato (ossido di torio,
ad esempio, elettrodo WT 20, o Ceroxid WC 20)
hanno una più alta accendibilità e valori di carico
di corrente più elevati rispetto agli elettrodi in puro
tugsteno. Solitamente per le saldature a corrente
continua si utilizzano gli elettrodi di tungsteno
ossidato.
Attenzione!
Con intensità di corrente inferiori, l'arco non
potrebbe essere innescato, in quanto l'intensità di
corrente scioglie l'elettrodo di tungsteno.
Accendere l'impianto
Accendere l’impianto con l’interruttore principale [5]
e selezionare la procedura di saldatura "TIG" con il
pulsante [18/1] (Il LED [15] TIG si accende).
Per la modalità TIG è disponibile un intervallo di
5A-180 A. Impostare la corrente di saldatura desi-
derata con la manopola [11].
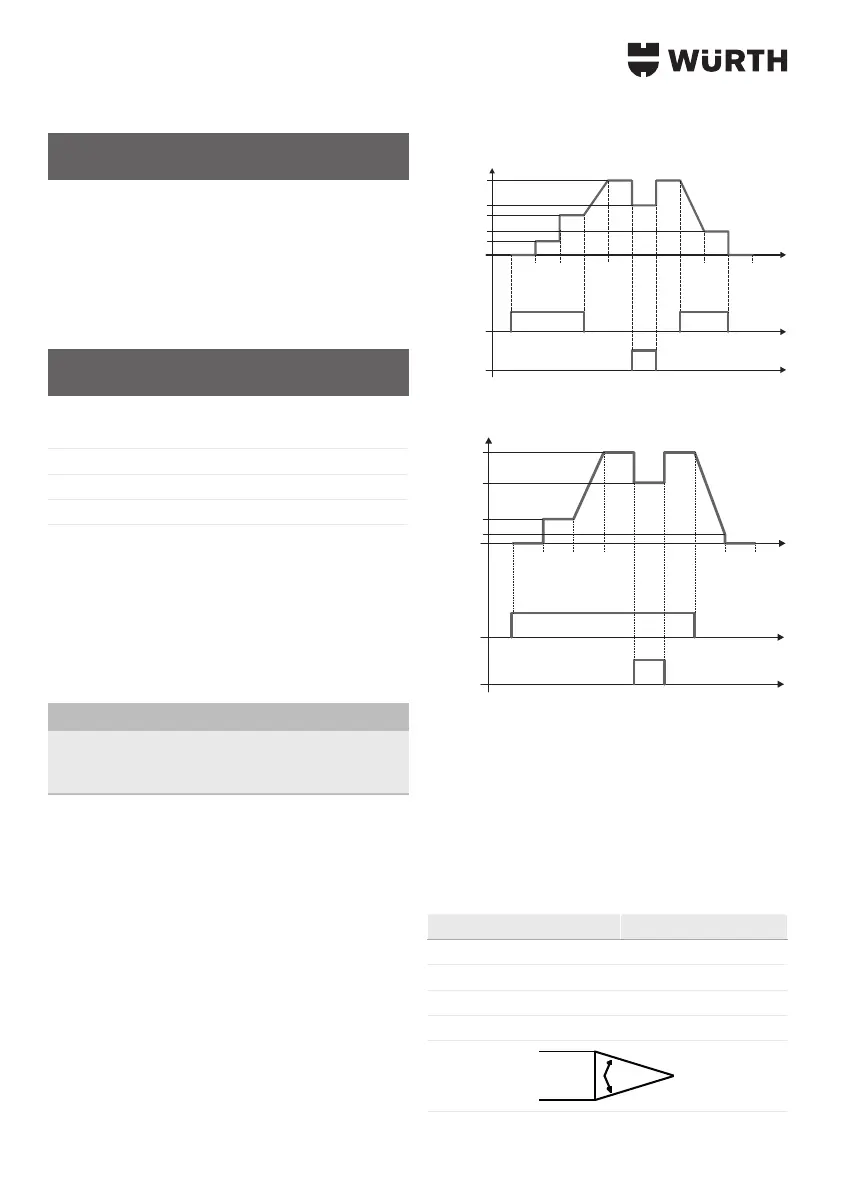
Caratteristica corrente
A 4 tempi
Corrente secondaria
Corrente iniziale
Corrente nale
Corrente di
innesco
Tasto del
bruciatore 1
Flusso di
gas
Tasto del
bruciatore 2
Upslope
Downslope
Fuga di
gas
Azionato
Azionato
Az.
Corrente
principale
A 2 tempi
Corrente
secondaria
Corrente
minima
Corrente di
innesco
Tasto del
bruciatore 1
Flusso di
gas
Tasto del
bruciatore 2
Upslope
Downslope
Fuga di gas
Azionato
Az.
Corrente
principale
Forma della punta dell'elettrodo
L’elettrodo di tungsteno deve essere alato longitu-
dinalmente, perché alandolo perpendicolarmente
si possono causare rugosità che creano instabilità
dell’arco.
La forma dell’elettrodo per la saldatura a corrente
continua deve rimanere quella tipica di una penna.
L’angolo della punta dipende dalla corrente di
saldatura.
Corrente di saldatura [A] Angolo dell'elettrodo
20 30°
20 - 100 60 - 90°
100 - 200 90 - 120°
> 200 120°


 To Next Page