- 4 - GEA WTT GmbH
Achtung:
Die Wärmetauscher dürfen keine dunkleren Anlassfarben als
„Strohgelb“ annehmen, da sonst Korrosionsgefahr besteht.
Keine starken Kräfte und Momente auf den Anschluss
ausüben.
Warning:
The heat exchangers must not develop any darker
annealing colours than 'straw yellow' as otherwise
there is a danger of corrosion. Do not exert any high forces
and torques on the connection.
Let op:
De warmtewisselaars mogen geen aanloopkleuren aannemen
die donkerder zijn dan 'strogeel', omdat er anders
corrosiegevaar bestaat.
De aansluiting niet blootstellen aan grote krachten en
momenten.
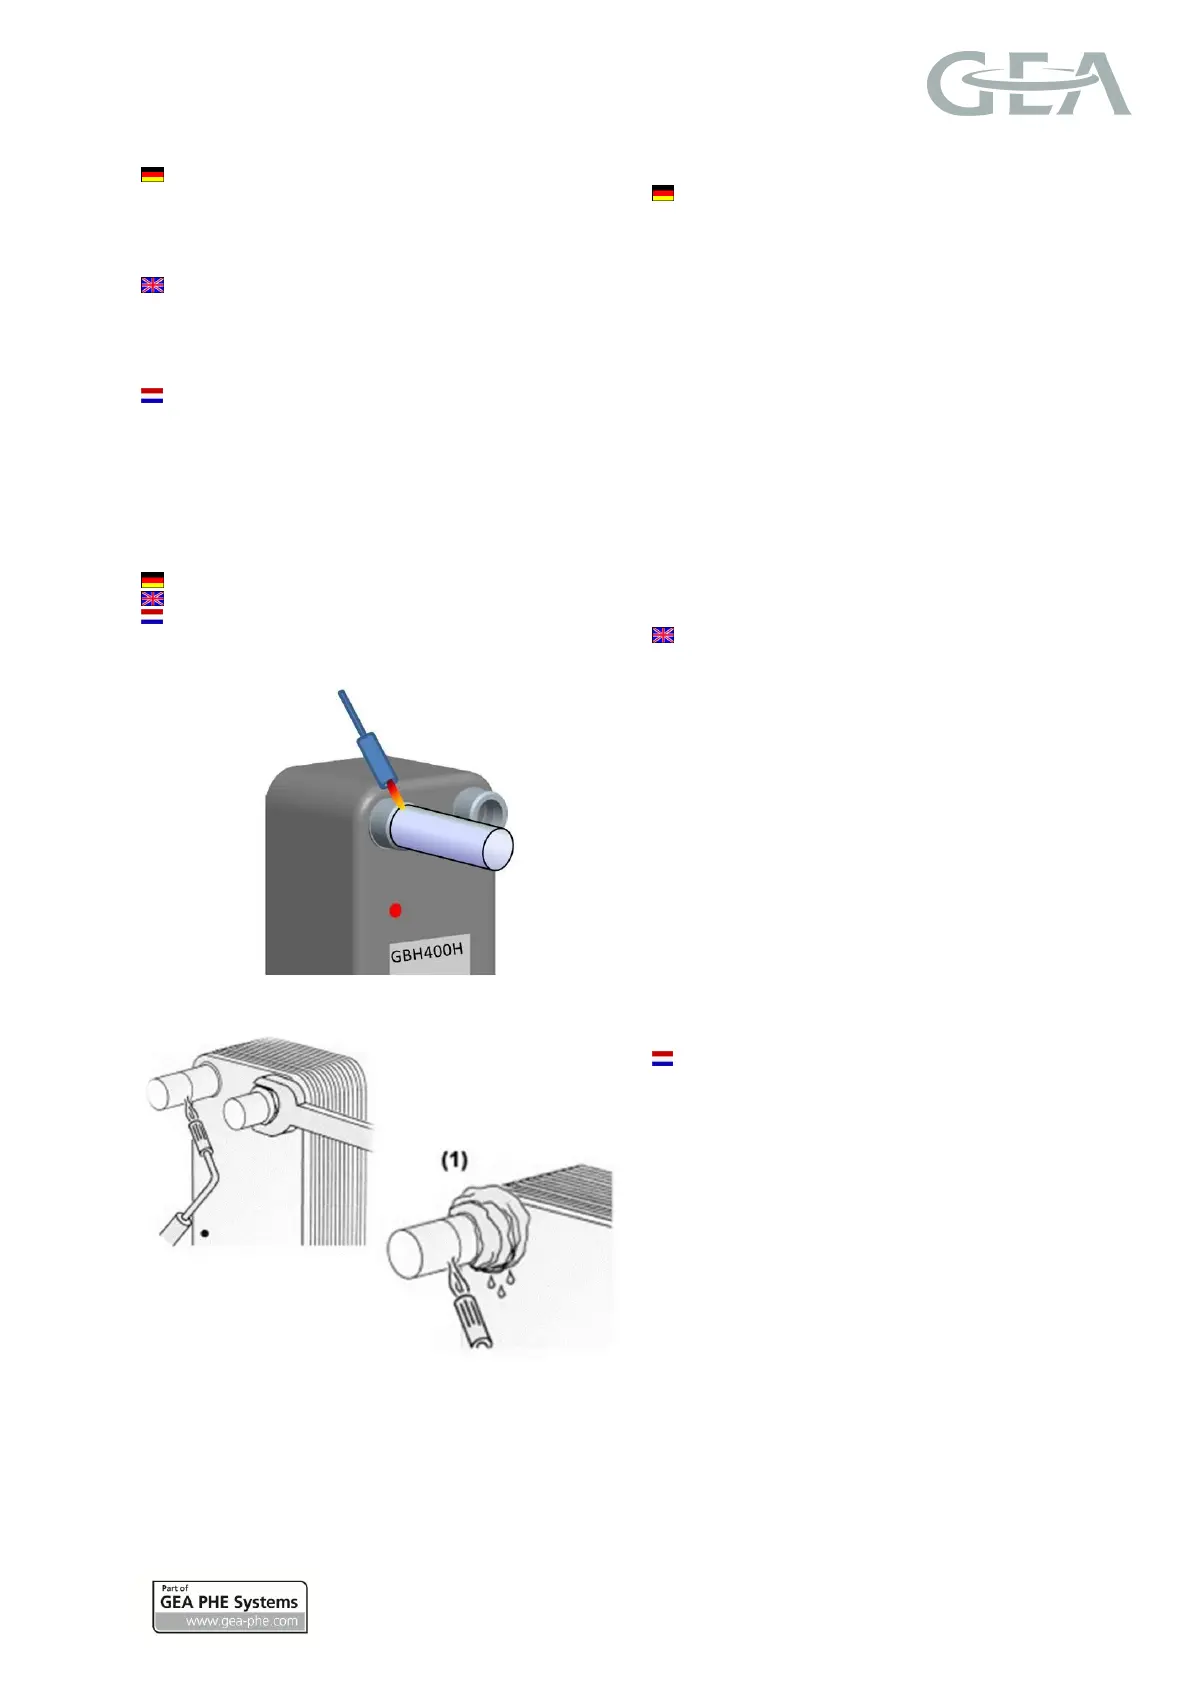
Beispiel einer Lötverbindung
Sample of soldering connection
Voorbeeld van een soldeerverbinding
Lötanschluss
Säubern, entfetten und polieren Sie die Oberfläche des
Anschlusses und des Kupferrohres. Entfernen Sie Oxide. Tragen
Sie das Flussmittel auf. Um Oxidation zu vermeiden ist der
Wärmetauscher von innen mit Stickstoff zu schützen. Die Flamme
nicht in Richtung Wärmetauscher richten, bei max. 650 °C löten.
Lötmaterial: 45 - 55 % Silberlot. Benutzen Sie einen nassen Lappen
(1), um den Wärmetauscher vor Überhitzung zu schützen. Halten
Sie das Rohr in einer fixierten Position beim Löten.
Achtung: Zu starke Erwärmung kann zum Schmelzen des Kupfers
und damit zur Zerstörung des Wärmetauschers führen!
Schweißanschluss
WIG-Schweißung verwenden.
Benutzen Sie einen nassen Lappen, um den Wärmetauscher vor
Überhitzung zu schützen.
Um Oxidation zu vermeiden ist der Wärmetauscher von innen mit
Stickstoff zu schützen.
Gewindeanschluss
Den Wärmetauscher montieren und anschließend die
Rohrleitungen über die Gewindeanschlüsse mit dem
Wärmetauscher verbinden.
Soldering connection
Clean the soldering assembly surface at the copper tube and heat
exchanger connections. Polish the surfaces to remove oxides.
Apply the flux to the surface. In order to prevent oxidation, the heat
exchanger is to be protected from the inside with nitrogen. Do not
aim the flame in the direction of the heat exchanger, solder at a
maximum temperature of 650 °C (1200 °F). Soldering material: 45 -
55 % silver filler for brazing. Use a wet rag (1) to prevent
overheating of the heat exchanger. Hold the tube in a fixed position
during soldering.
Warning: Excessive heating can lead to fusion of the copper and
thus to the destruction of the heat exchanger!
Welding connection
Use TIG (GTAW) welding.
Use a wet rag to prevent overheating of the heat exchanger.
In order to avoid oxidation the heat exchanger has to be protected
from the inside with nitrogen.
Threaded connection
Mount the heat exchanger and then connect the pipes to the heat
exchanger by means of the threaded connections.
Soldeeraansluiting
Reinig, ontvet en polijst het oppervlak van de aansluiting en de
koperen buis. Verwijder het oxide. Breng het vloeimiddel aan. Om
oxidatie te vermijden, moet de warmtewisselaar van binnen met
stikstof worden beschermd. De vlam niet in de richting van de
warmtewisselaar richten, solderen bij max. 650 °C.
Soldeermateriaal: 45 - 55% zilversoldeer. Gebruik een natte doek
(1) om de warmtewisselaar tegen oververhitting te beschermen.
Houd de leiding in een vaste stand tijdens het solderen.
Let op: Een te sterke opwarming kan leiden tot het smelten van het
koper en daarmee tot onbruikbaar maken van de warmtewisselaar!
Lasaansluiting
WIG-lasmethode toepassen.
Gebruik een natte doek om de warmtewisselaar tegen
oververhitting te beschermen.
Om oxidatie te vermijden, moet de warmtewisselaar van binnen met
stikstof worden beschermd.
Schroefdraadaansluiting
De warmtewisselaar monteren en aansluitend de leidingen via de
schroefdraadaansluitingen verbinden met de warmtewisselaar.


 To Next Page
 Loading...