78 ©2010 Johnson Level & Tool - Rev. 1
6. Faites pivoter le laser de 90 º et placez-le sur la surface plane.
Placez le laser de manière à ce que l'axe des Y soit face au mur.
Effectuez le contrôle automatique de l'axe des Y en suivant la
même procédure que celle pour effectuer le contrôle automatique
de l'axe des X, puis identifiez ces points C et D, respectivement.
7. Si les points C et D sont distants de moins de 1,6 mm (1/16 po)
à 7,6 m (25 pi), la précision est conforme aux tolérances.
Calibrage de la précision
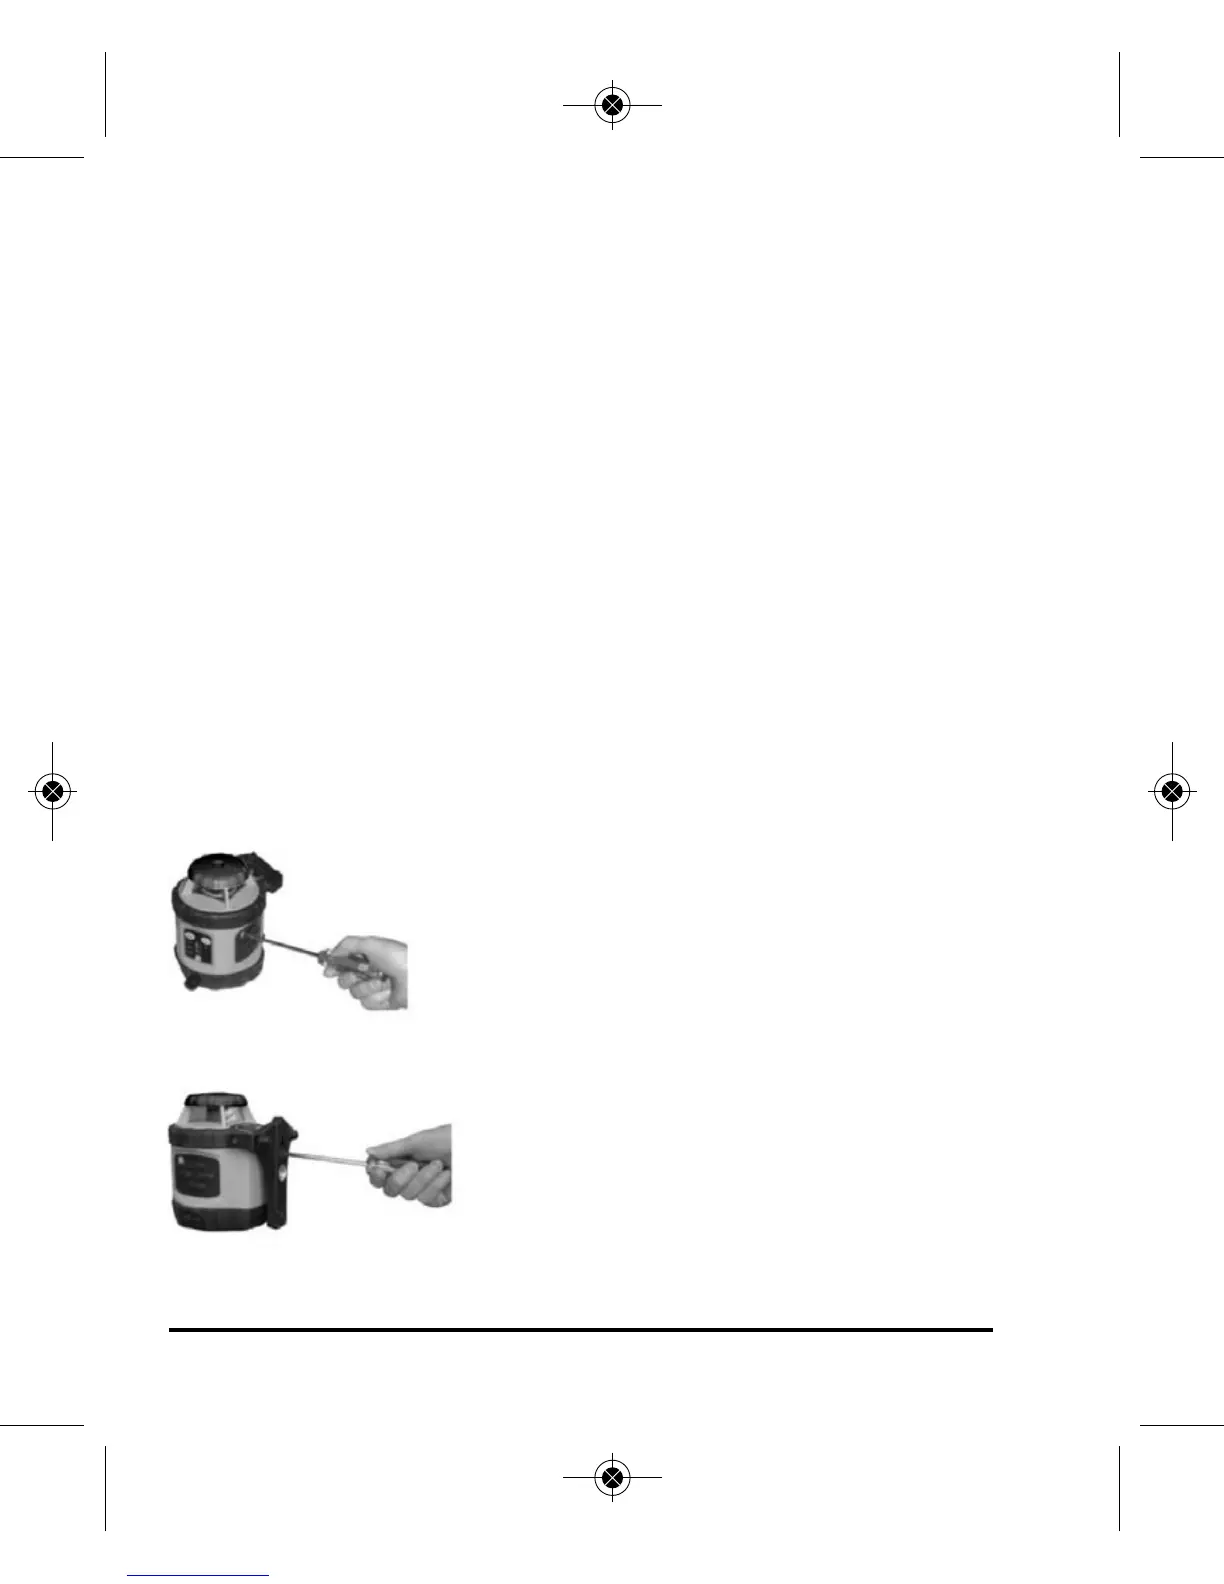
1. En vous référant aux figures ci-dessous, dévissez la vis du trou de
réglage à l’aide d’un tournevis cruciforme et procédez au réglage
fin de la vis logée dans le boîtier de l’appareil au moyen d’un
tournevis à tête plate jusqu’à ce que la ligne laser soit à moins de
3,2 mm (1/8 po) à 15,2 m (50 pi).
2. Réglez la précision de l'axe des X et de l’axe des Y en suivant la
même procédure. Remarque : Avant de procéder à des réglages,
le laser devrait être éteint et le compensateur,
verrouillé. Si la précision est hors tolérance,
calibrez l’axe des X au moyen du trou de
réglage de la façon indiquée.
3. Après la calibration de l'axe des X, faites
pivoter l'outil de 90 º pour calibrer l’axe des Y.
Remarque : Les piles alcalines doivent être
retirées pour accéder à l’intérieur de l’ap-
pareil au moyen d’un tournevis à tête plate.
4. Remettez la vis du trou de réglage en
place.
Calibration de l’axe X
Calibration de l’axe Y
3515H-All_Manuals 6/2/10 10:16 AM Page 78


 To Next Page