43
Um zur vorherigen Liste zurückzukehren, den Bereich
Zurück zur vorherigen Seite wählen und bestätigen.
Für die Rückkehr zum Hauptbildschirm den Drehregler B
lange (mehr als 0,7 s) gedrückt halten.
9.5 QUALITÄTSKONTROLLE
Mit dieser Funktion kann man kontrollieren, ob die Licht-
bogenspannung innerhalb des vorgesehenen Bereichs
bleibt.
Die Span-
nungsunter-
grenze (V
min.) oder
Spannungs-
obergrenze
(V. max.)
wählen und
dann die
Wahl bestäti-
gen, um den
Auslösewert einzustellen.
OFF bedeutet, dass die Funktion deaktiviert ist. Wenn
während des Schweißens festgestellt wird, dass die
Spannung jenseits der eingestellten Werte liegt, erscheint
die Meldung QUALITÄTSKONTROLLE. Den Drehregler B
drücken, um zur Bildschirmseite zum Schweißen zurück-
zukehren.
10 GESPEICHERTE PROGRAMME (BEREICH L JOB)
AIm Bereich JOB kann man einen Schweißpunkt und
seine Parameter (Verfahren, Zündung, Modus usw.) spei-
chern und später wieder aufrufen.
Den Bereich
JOB wählen
und bestäti-
gen.
Beschreibung Min DEF Max Einheit
Schrittw.
H00
IH1 Amplitude erster Hot-Start-Strom
(HF-Zündung)
0 120 220 A 1
H01
IH2 Amplitude zweiter Hot-Start-Strom
(HF-Zündung)
5 40 220 A 1
H02
tH2 Dauer zweiter Hot-Start-Strom (HF-
Zündung)
0 7 250 ms 1
H03
SLO Steigung Hot-Start mit erstem
Schweißstrom
1 50 100 ms 1
H04
IL1 Amplitude Hot-Start-Strom
(Berührungszündung/Lift)
5 25 100 A 1
H05
tL1 Dauer Hot-Start-Strom
(Berührungszündung/Lift)
0 150 200 ms 1
H06
LOC Sperre der Einstellungen am Bedien-
feld (frei, vollständig, teilweise)
TEILWEISE FREI VOLL-
STÄNDIG
- -
H08
UDJ UP/DOWN-Steuerung bei JOB
(OFF=nicht aktiviert, 1=ohne Dur-
chlauf, 2=mit Durchlauf)
1 OFF 2 - 1
H09
LIM Erweiterung des Bereichs der
Stromwerte bis 400%
100 100 400 % -
Den Dreh-
regler B dre-
hen, um den
g ewä h l te n
Pa ra m ete r
einzustellen,
und dann
drücken, um
die Einstel-
lung zu be-
stätigen.
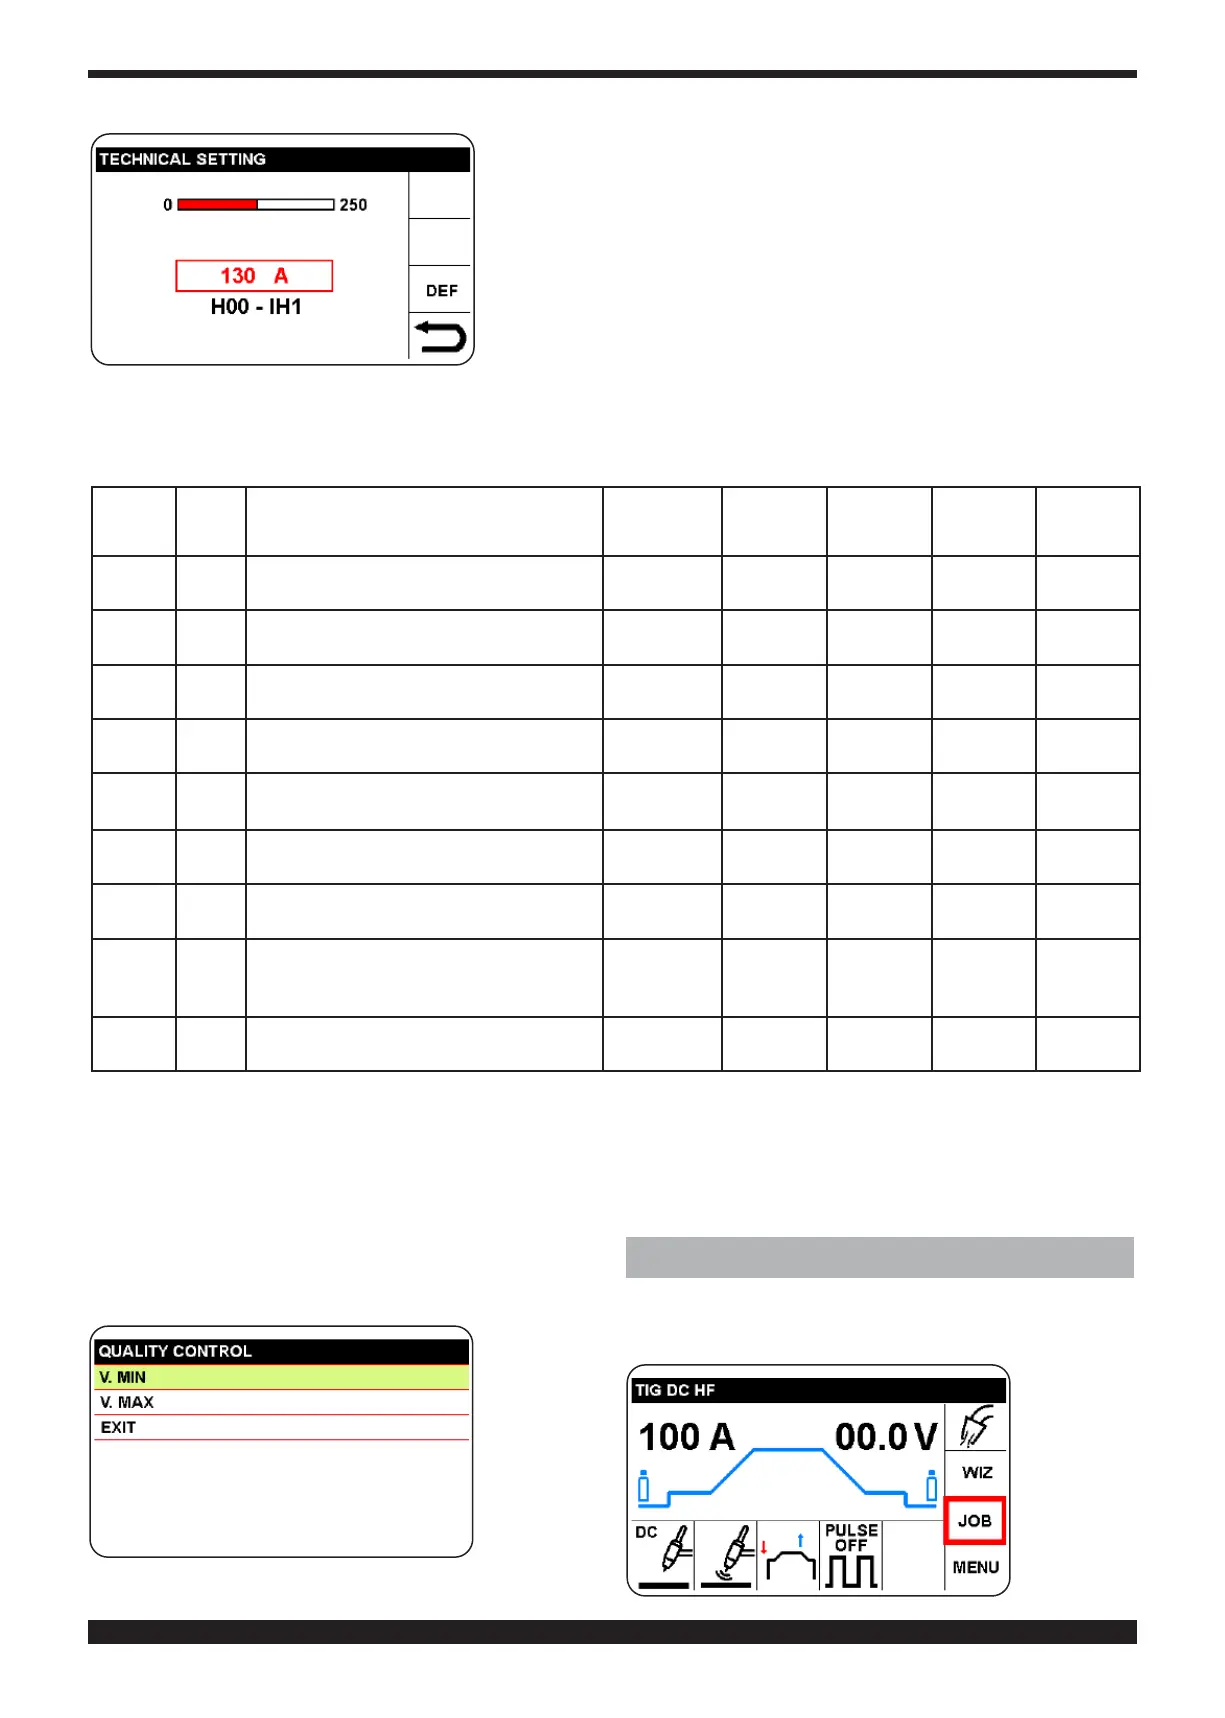
In dieser Weise kann man alle Schweißparameter wählen,
ändern und bestätigen, die nacheinander angezeigt wer-
den und in der nachstehenden Tabelle zusammengefasst
sind.



 To Next Page