57
8 IMPULSION (SECTION N)
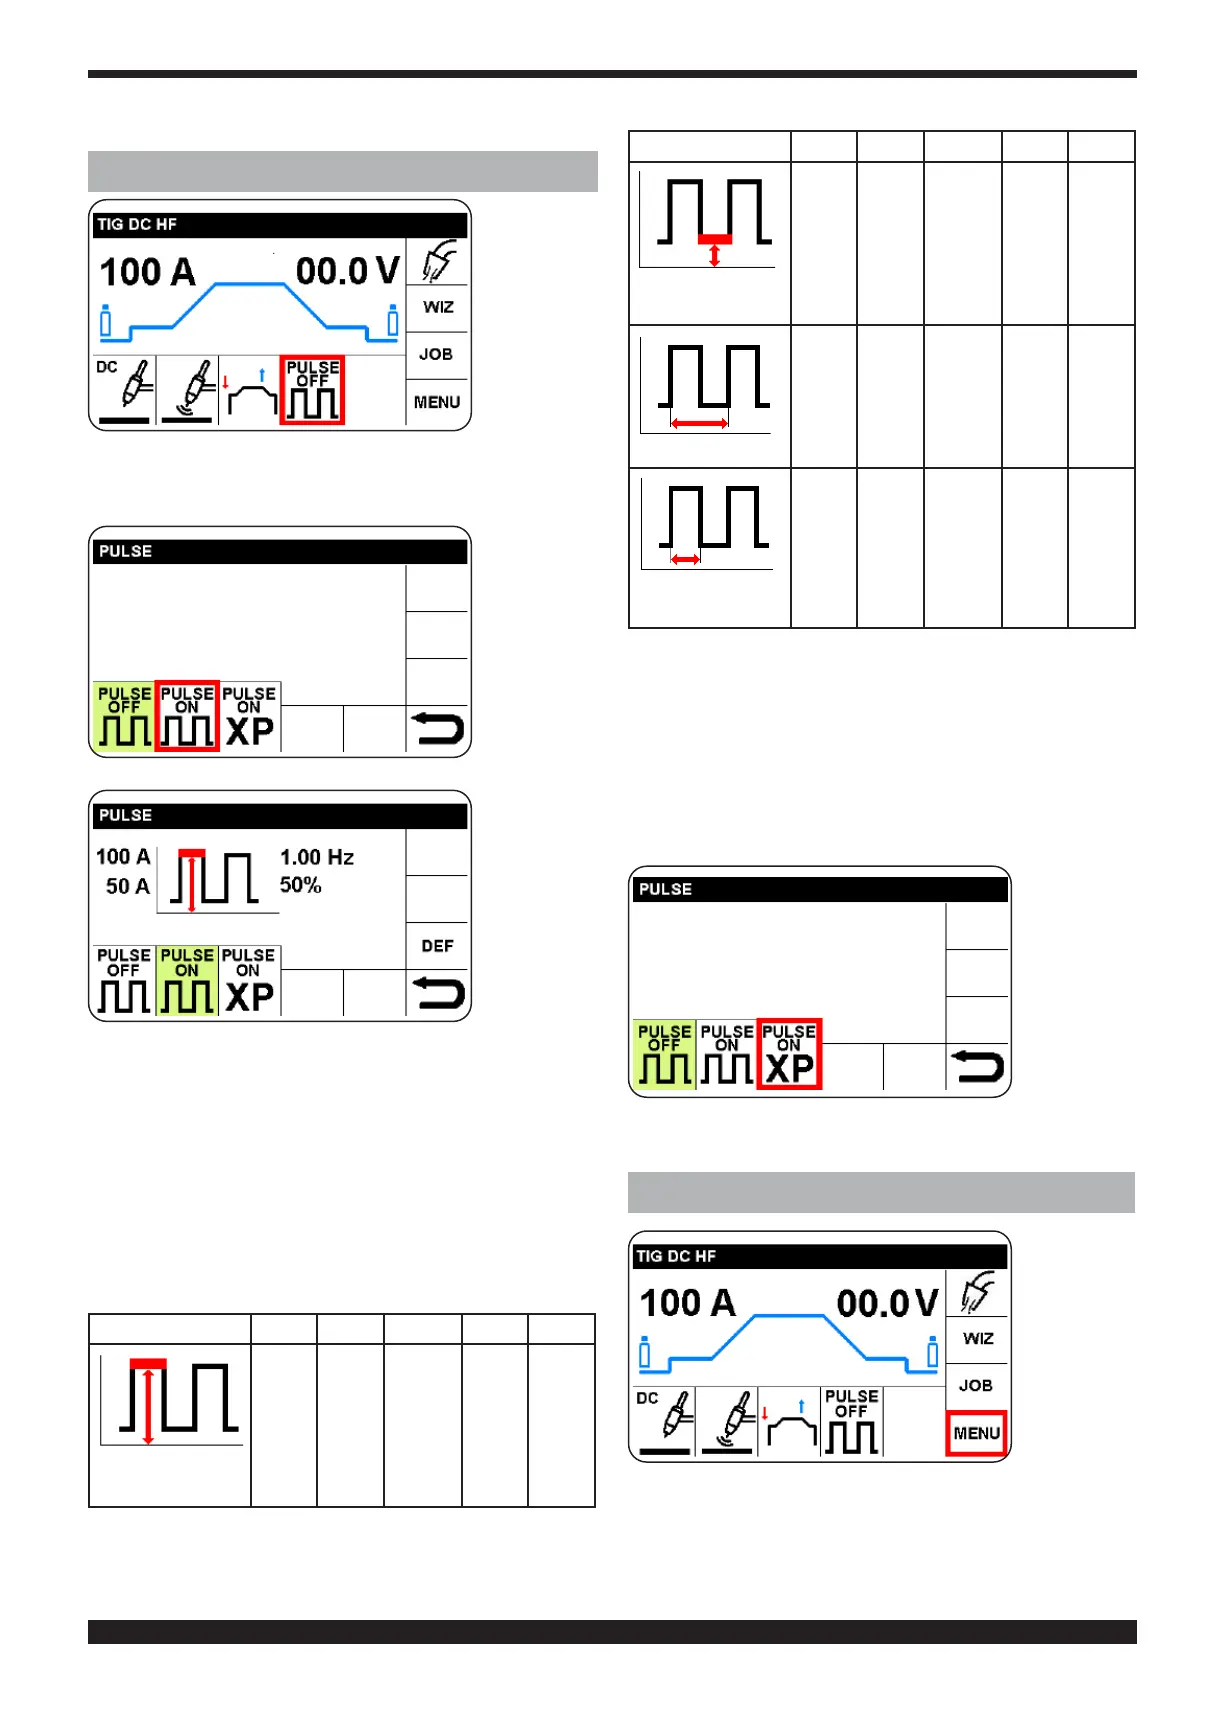
Sélectionner
et valider la
section N
correspon-
dant à l’im-
pulsion pour
accéder
aux modes
PULSE ON
(chap. 8.1)
ou PULSE ON-XP (chap. 8.2)
8.1 PULSE
Sélectionner
et valider
PULSE ON
pour accé-
der au
réglage des
paramètres
d’impulsion
.
Le para-
mètre s’ac-
tive en
rouge.
Conrmeretréglerleparamètrechoisi.Conrmerleré-
glage pour passer automatiquement au paramètre sui-
vant, sinon tourner le bouton rotatif B pour choisir le pa-
ramètre souhaité.
De la même manière, il est possible de sélectionner : le
courant de base, la fréquence d’impulsion et le pourcen-
tage du courant de crête par rapport au courant de base
(facteur de marche).
Pour revenir à l’écran principal, appuyer assez longtemps
sur le bouton rotatif B (> 0,7 s).
Paramètre Min. DEF Max U.M. Ris.
Courant de
crête
0 100 250 A. 1
Paramètre Min. DEF Max U.M. Ris.
Courant de
base
5 50 Set
POINT
A
1
Fréquence
0,16 0,16 2,5
KHz
Hz. 1
Facteur de
marche
10 50 90 %. 1
8.2 PULSE ON-XP
La sélection de l’icône PULSE ON-XP permet de régler
uncourantpulséàtrèshautefréquenceand’obtenirun
arc plus concentré.
Aveccetyped’impulsion,lesréglagessontxesetdé-
nis. Le courant de soudage indiqué est la valeur moyenne
de l’impulsion et il est réglable de 5 à 165 A .
Pour revenir à l’écran principal, appuyer assez longtemps
sur le bouton rotatif B (> 0,7 s).
9 MENU (SECTION M)
Sélection-
ner et vali-
der la sec-
tion MENU.



 To Next Page