59
Pour revenir à la liste précédente, sélectionner et valider
la section Retour à l’écran principal.
Pour revenir à l’écran principal, appuyer assez longtemps
sur le bouton rotatif B (> 0,7 s).
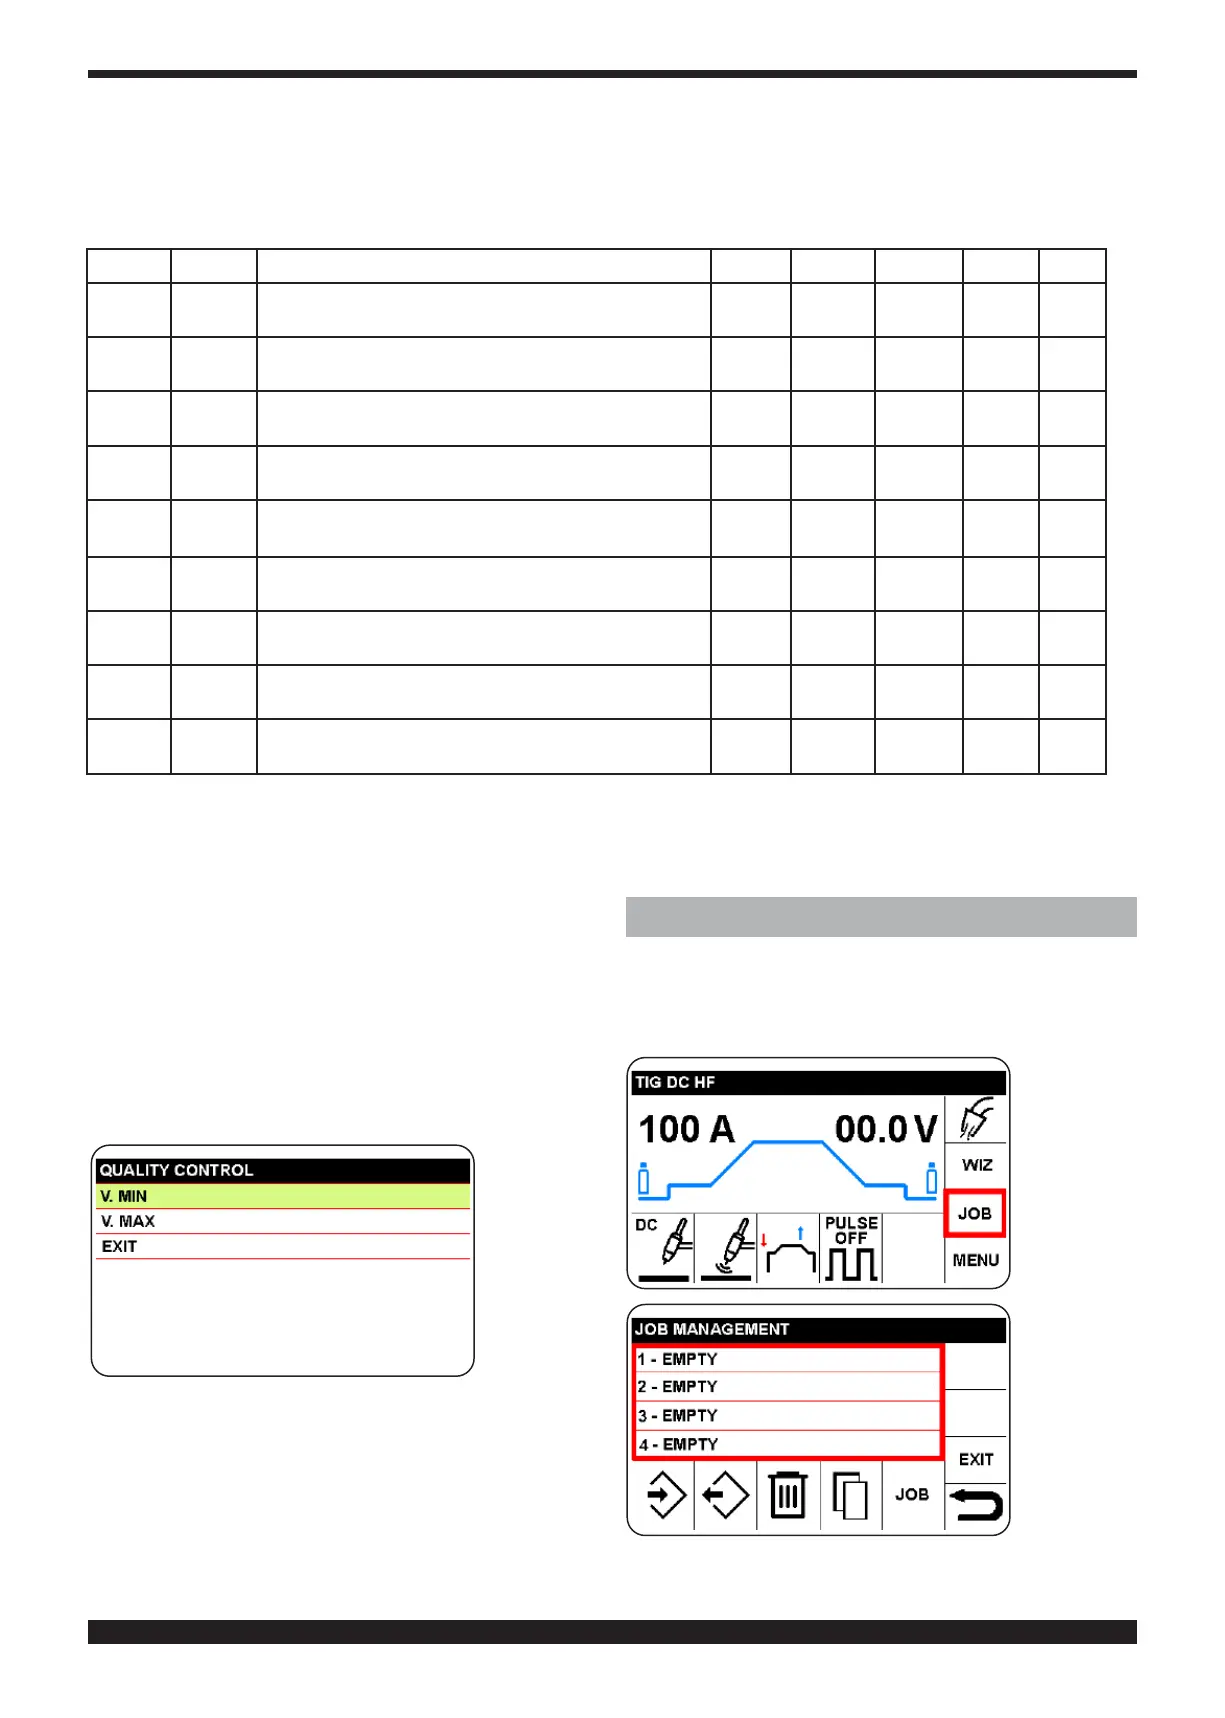
9.5 CONTRÔLE QUALITÉ
Cette fonction permet de contrôler que la tension d’arc
reste dans la fourchette des valeurs préétablies
Sélectionner
la tension
minimale (V
min.) ou
maximale (V.
max.) puis
valider le
choix pour
régler la va-
leur d’inter-
vention.
OFF correspond à la fonction désactivée. Pendant le
soudage, en cas de détection d’une tension en dehors de
la fourchette des valeurs réglées, la mention CONTRÔLE
QUALITÉs’afche.Appuyerassezlongtempssurlebou-
ton rotatif B pour revenir à l’écran.
Description Min DEF Max U.M.
Ris.
H00
IH1 Amplitude premier courant hot start (amorçage
HF)
0 120 220 A 1
H01
IH2 Amplitude deuxième courant hot start (amorçage
HF)
5 40 220 A 1
H02
tH2 Durée premier courant hot start (amorçage HF) 0 7 250 ms 1
H03
SLO Inclinaison raccord hot start avec premier cou-
rant de soudage
1 50 100 ms 1
H04
IL1 Amplitude courant hot start (amorçage par frot-
tement/LIFT)
5 25 100 A 1
H05
tL1 Durée courant hot start (amorçage par frotte-
ment/LIFT)
0 150 200 ms 1
H06
LOC Verrouillage réglage panneau (libre, totale, par-
tiel)
PARTI-
TIEL
LIBRE TOTA-
LE
- -
H08
UDJ Gestion UP/DOWN dans les JOBS (OFF=non ac-
tivée, 1=sans roll, 2=avec roll)
1 OFF 2 - 1
H09
LIM Extension de la plage des niveaux de courant ju-
squ’à 400%
100 100 400 % -
10 PROGRAMMES ENREGISTRÉS (SECTION L JOB)
Il est possible de mémoriser un point de soudure et ses
paramètres (procédé, amorçage, mode, etc.) à l’intérieur
de la section JOB pour permettre au soudeur de les re-
trouver.
Sélectionner
et valider la
section JOB.
Avec cette méthode, il est possible de sélectionner, mo-
dieretvalidertous lesparamètresdesoudagequise
présentent les uns après les autres et qui sont récapitu-
lés dans le tableau suivant.



 To Next Page