38
GYSPOT ARCPULL 350
DE
Hinweis 4 : Das Schweissen einer Zugstange für Niete darf nur an einem abgeschlienem Niet frei von Staub erfolgen.
Es wird die Verwendung des Massekabels empfohlen, um nicht vorzeitig den Pistolenlauf aus Edelstahl abzunutzen.
Ziehen Sie die Rändelmutter zur Verriegelung der Zugstäbe an der Pistole nicht zu sehr an.
FUNKTIONSWEISE DES GERÄTS
Beim Einschalten ruft das Gerät den letzten Funktionsmodus und die zuletzt verwendeten Schweissparamter auf.
Der Wechsel des Modus (manuell oder Synergie) erfolgt durch das Hauptmenü.
SCHWEISSEN IM SYNERGIE-MODUS
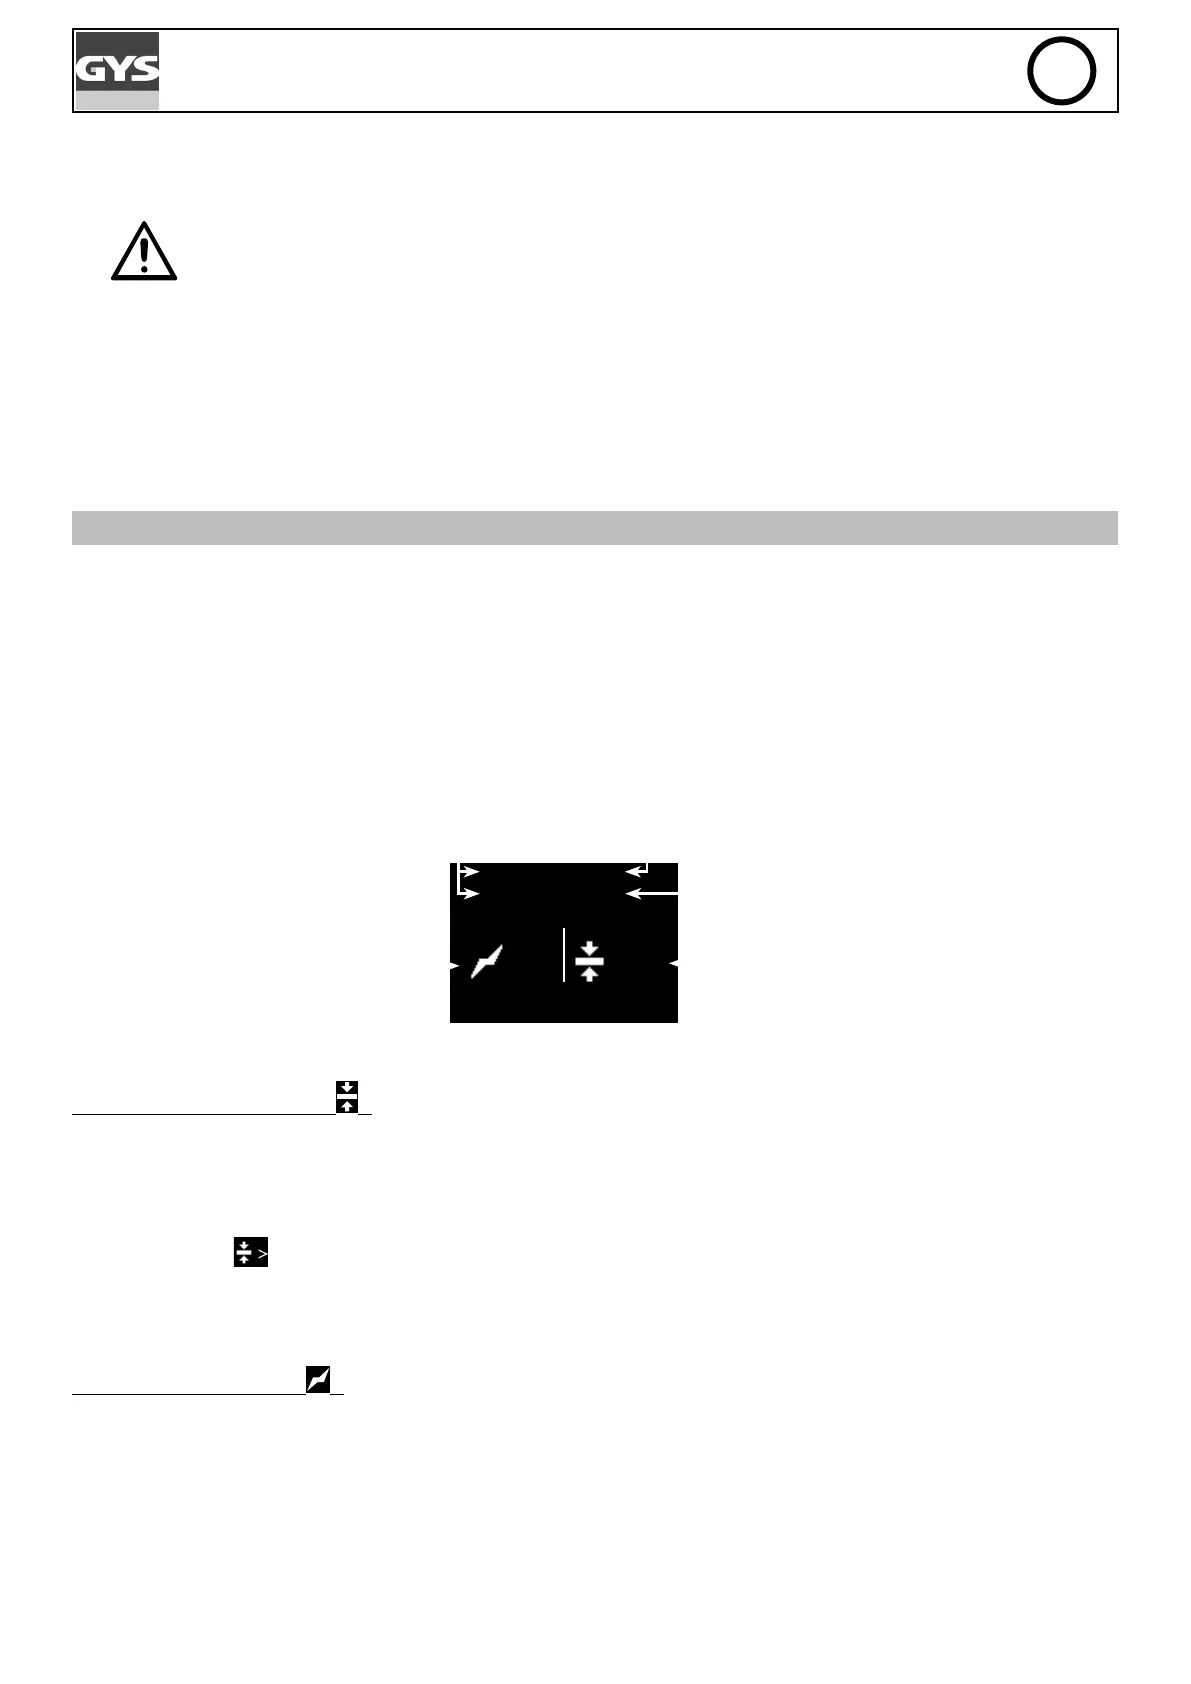
Im Synergie-Modus werden Lichtbogenhöhe sowie Zeit und Strom der verschiedenen Schweißphasen automatisch durch
das Gerät bestimmt. Das zu verwendende Gas wird auf dem Bildschirm angezeigt. Im Falle einer Verpolung der Pistole
wird eine Mitteilung auf dem Bildschrim angezeigt und die LED-Fehleranzeige (rot) der Pistole blinkt.
Die verschiedenen Schweissparameter für die von GYS angebotenen Anbauteile sind festgelegt.
Diese Synergie-Kennlinien bleiben gültig für längere Anbauteile (≤45mm), solange diese vom gleichen Typ und dem
gleichen Material sind wie jene von GYS.
Es wird empfohlen, einige Schweissversuche vorab auszuführen, wenn andere Verbrauchsmaterialien eingesetzt wer-
den.
zone de
message
Ri ng 1. 5mm
Fe Gas
+1
2. 0
Nachrichtenbereich
Typ, Material und Grösse des
Anbauteils
zu verwendendes Gas
Dicke des Blechs
Leistungskoezient
Dicke des Trägerblechs (Wert )
Um die Dicke des Trägerblechs, auf dem das Anbauteil aufgeschweisst werden soll, zu erhöhen oder zu vermindern,
drücken Sie die Tasten D+ und D-.
Wenn die Dicke des Trägerblechs geringer als auf dem Bildschirm angezeigt ist, kann das Schweissen auf der Rückseite
erkennbar sein.
Falls das Gerät « », anzeigt, ist die Dicke des Trägerblechs zu gering. Die Schweissung wird auf der Rückseite
erkennbar sein, obwohl die Schweissung optimal erfolgt.
Die maximale Dicke des Trägerblechs ist erreicht, wenn dieses Piktogramm nicht erscheint. Liegt die Dicke darüber, so
ist das Schweissen des Anbauteils nicht mehr garantiert.
Leistungskoezient (Wert
)
Der Leistungskoezient erlaubt, den Zündstrom, die Energie des Lichtbogens (Strom, Zeit) und den Strom bei der Ver-
klebung anzupassen.
Der Leistungskoezient kann zwischen -10 und +10 eingestellt werden. Um den Leistungskoezienten zu erhöhen oder
zu vermindern, drücken Sie die Tasten G+ und G-.
Hinweis : Die Synergie-Kennlinien sind optimiert für einen Leistungskoezient von 0.



 To Next Page