68
GYSPOT ARCPULL 350
RU
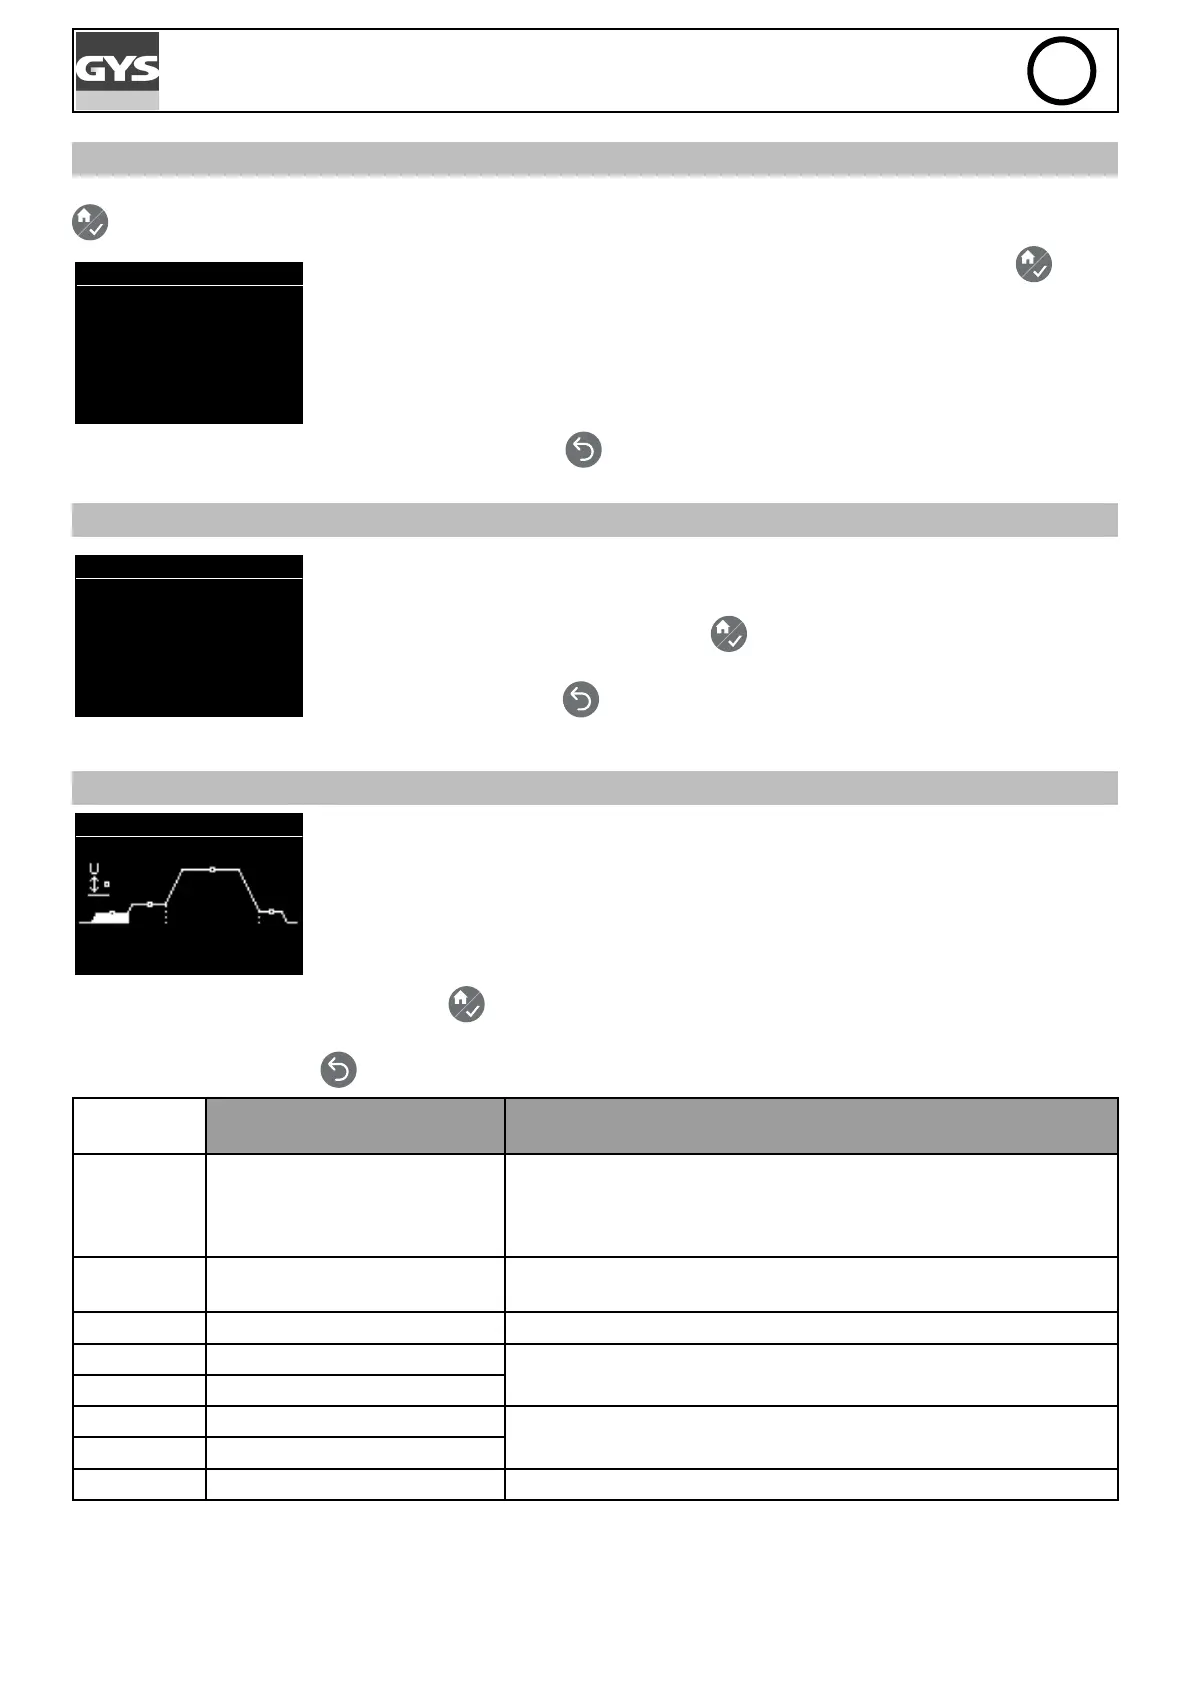
ОСНОВНОЕ МЕНЮ
Для доступа к Основному Меню в Синергетическом и Ручном режимах нажмите на кнопку Меню/Подтвердить
Osnovnoe menu
> Nast r oi ki
Ruchnoi Rej i m
Konf i gur i r ovani e
Чтобы переместить стрелку разделов меню, нажмите на кнопки Л+ и Л-. .
• «Настройки» - доступ к параметрам сварки (синергетический или ручной).
• «Ручной режим» / «Синергетический режим» изменяет режим сварки станции
(синергетический режим <-> ручной режим).
• «Конфигурация» обеспечивает доступ к расширенной конфигурации станции (языки,
управление газом, информация и т. Д.).
Нажмите кнопку возврата
чтобы вернуться к экрану сварки.
СИНЕРГЕТИЧЕСКИЕ НАСТРОЙКИ
Rej i m Syner gi c
> Mat er i al > Fe
Ga z ON
El ekt r od Kol t so
T- na el ek 1. 5 mm
Нажмите клавиши G + и G-, чтобы переместить левый курсор (Материалы, Газ, Тип и
размер вставки). Для изменения значения каждого параметра нажмите на кнопки П+
и П-.
Нажатие на кнопку Меню/Подтвердить
подтверждает настройки синергии и
возвращает аппарат к экрану сварки в синергетическом режиме.
Нажмите на кнопку Назад
чтобы не учитывать настройки и вернуться к Основному
Меню.
РУЧНАЯ НАСТРОЙКА
Ruchnye Nast r oi ki
Nachal o > Q = 0
Для последовательного просмотра различных величин (коэффициенты поджига и
захвата, продолжительность, токи, высота) ударно-дуговой сварки (см. главу «Метод
ударно-дуговой сварки»), нажмите на кнопки G+ и G-.
Для изменения выделенных стрелкой величин (коэффициенты, продолжительность,
ток, высота) нажмите на кнопки D+ и D-.
Нажатие на кнопку Меню/Подтвердить
подтверждает ручные настройки и возвращает аппарат к экрану
сварки в ручном режиме.
Нажмите на кнопку Назад
чтобы не учитывать настройки и вернуться к Основному Меню.
Диапазон регулировки в
ручном режиме
Комментарий
Поджиг от -10 до 10 (по умолчанию 0) Значение по умолчанию обеспечивает оптимальный поджиг
без риска разрыва дуги во время подъема электрода,
ограничивая при этом ток короткого замыкания.
Немного увеличьте hjpmbu в случае повторного разрыва дуги.
Очистка
поверхности
от 10 до 60 A
от 0 до 200 мс
Дуга от 0 до 350 A
от 0 до 800 мс
Захват от -10 до 10 (по умолчанию 0) Значение по умолчанию обеспечивает оптимальную приварку
электрода к детали.
от 0 до 50 мс
Высота от 0.5мм до 5мм



 To Next Page