67
GYSPOT ARCPULL 350
RU
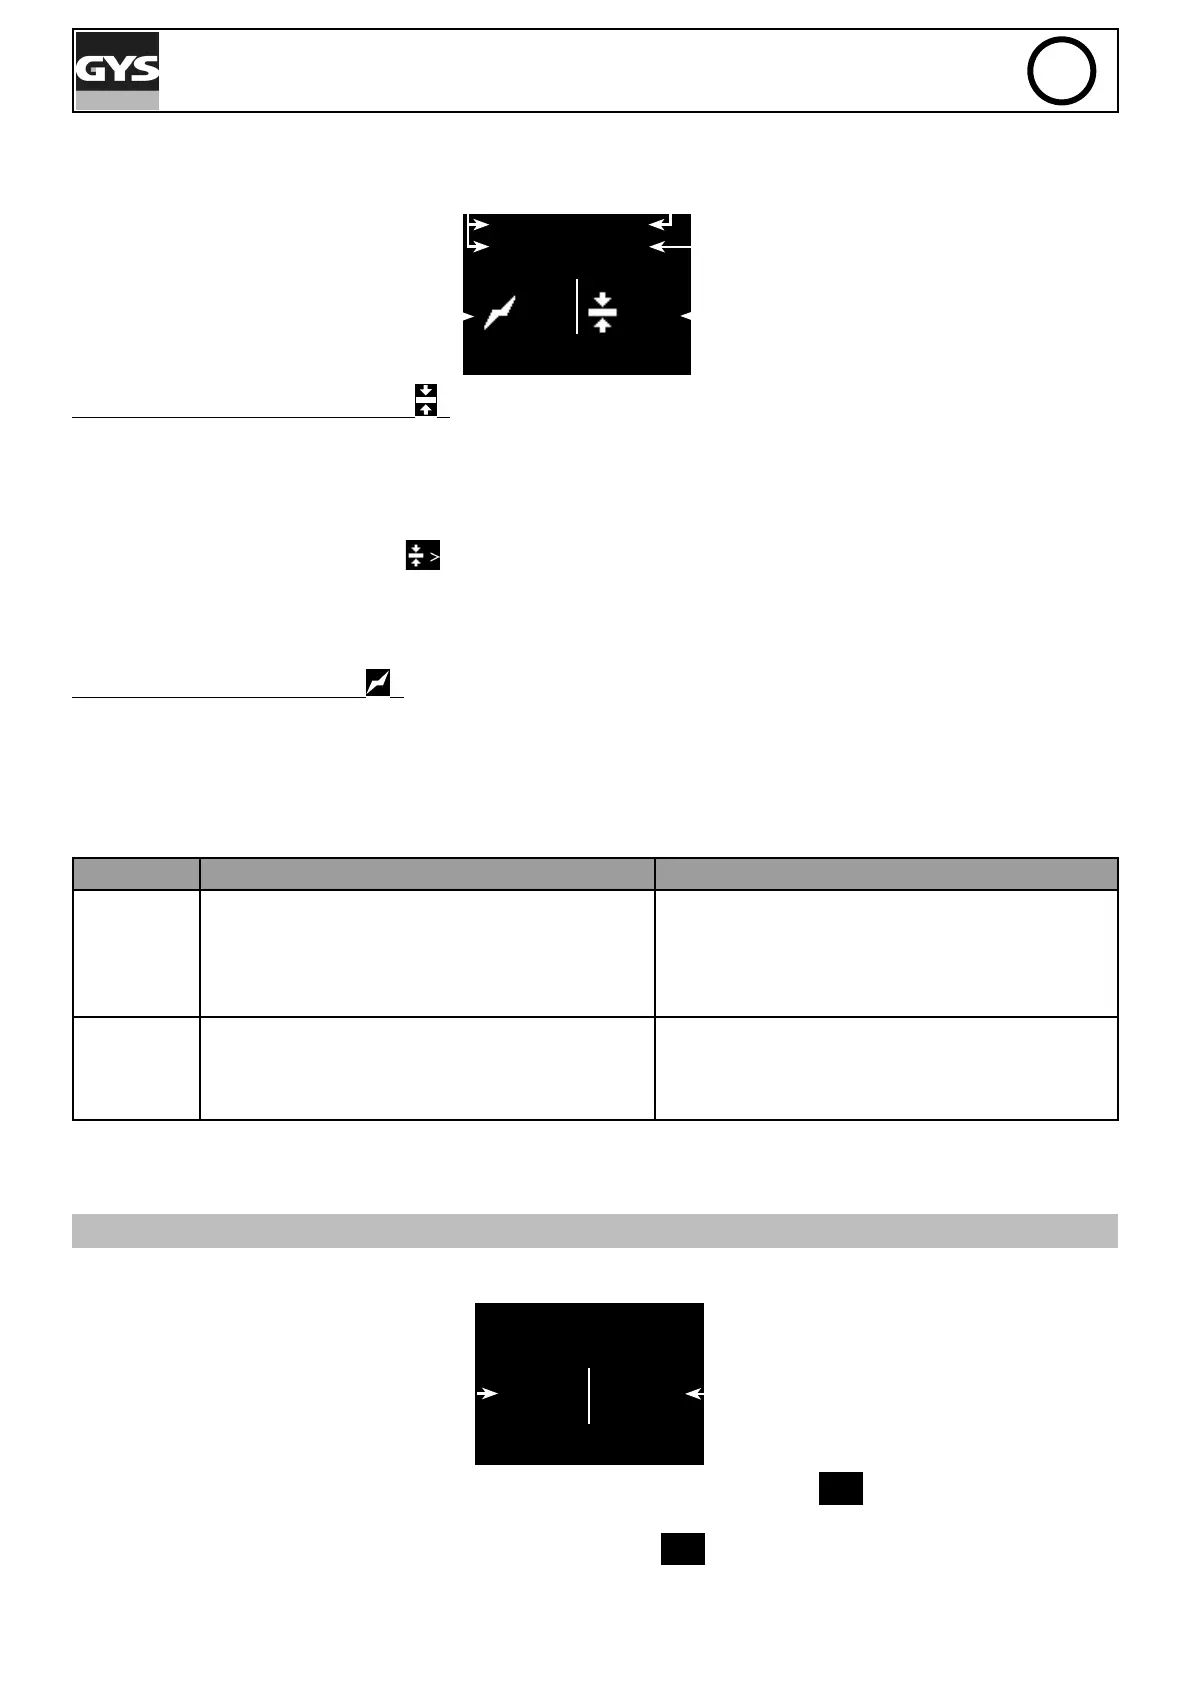
zone de
message
Kol t so 1. 5mm
Fe Gaz
+1
2. 0
Тип, материал и размер
вкладыша
Газ что нужно
использовать
Толщина листа металла
Коэффициент Power
Место для текста
Толщина подложки листа (значение )
Чтобы увеличить или уменьшить толщину металла на которой будет свариваться вставка (крепеж) нажмите D+
и D-.
Если толщина листа меньше отображаемой на экране, может появиться отметка на задней стороне сварного
шва.
Когда на станции отображается « », толщина листа достаточно велика, чтобы ее нельзя было разметить
сзади при оптимальном сварном шве.
Если эта пиктограмма не появляется, значит, достигнута максимальная толщина листа. При превышении этой
толщины сварка вставки больше не гарантируется.
Коэффициент Power (значение
)
Коэффициент Power (мощности) регулирует пусковой ток, энергию дуги (ток, время) и ток захвата.
Power (мощность) может быть установлена между -10 и +10. Чтобы увеличить или уменьшить этот коэффициент,
нажмите клавиши G + и G-
Примечание: Синергетический эффект при сварке оптимизирован с использованием значения коэффициента
мощности по умолчанию, равного 0.
Power Действия на аппарате Последствия сварки
+1 POINT
(точка)
• Увеличение тока розжига.
• 2% увеличение тока дуги до 350 А, затем
увеличение времени дуги на 3% до 800 мс.
•Повышение тока захвата
• Лучшее зажигание электрической дуги на
слегка обезжиренных листах.
• Лучшее зажигание в холодную погоду (<5
°C).
• Повышение энергии дуги на 2%
-1 POINT
(точка)
•Снижение тока розжига
•Сокращение на 2% ток дуги
•Снижение ток захвата
• Сокращение риска залипания при розжиге
Розжиг адаптированный для жакрой погоды
(>35°C).
• Снижение энергии дуги на 2%
Для изменения других синергетических параметров сварки (материалы, тип и размер крепежа, газ) см. главу
«Синергетические Настройки».
СВАРКА В РУЧНОМ РЕЖИМЕ
В ручном режиме время, токи, коэффициенты различных фаз сварки и высота подъема пластины должны быть
введены пользователем.
Время дуги
Ток дуги
Место для текста
Для увеличения и уменьшения продолжительности сварочной дуги (значение
t ms I A
100 100
zone de
message
) нажмите на кнопки G+ и
G-.
Для увеличения и уменьшения тока сварочной дуги (значение
t ms I A
100 100
zone de
message
) нажмите на кнопки П+ и П-.
Для изменения других параметров ручной сварки (ток и продолжительность на различных этапах сварки) см.
главу «Ручные Настройки».



 To Next Page