Rollennut walzen
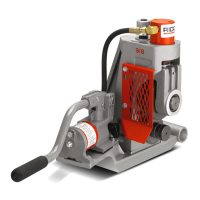
914
1.Die Tiefenabgleichschraube wird um eine Umdrehung gedreht.
2.Eine Ratsche an den Drehsockel anbringen und drehen. Dadurch wird die Maschine
914 auf dem Rohr vorgefahren.
3.Nach einer Umdrehung anhalten und die Schritte 1 und 2 wiederholen, bis der
Tiefenanschlag erreicht wird.
4.Dann wird die Nuttiefe geprüft und der Tiefenanschlag nach Bedarf nachgestellt.
Weitere Nuten mit derselben Tiefe können dann in das Rohr geschnitten werden.
5.Vorschubschraube durch mindestens vier bis fünf Umdrehungen lösen. Dadurch
wird Druck abgebaut, und der Schnellauslöseknopf kann zum Öffnen der Maschine
914 gezogen werden.
6.Es ist sicherzustellen, daß die Vorschubschraubenarretierung wieder in der oberen
Stellung ist, damit ein weiterer Nutschnitt ausgeführt werden kann.
916, 918
1. Der Fußschalter wird gedrückt, damit die Maschine anläuft. Stetiger Druck wird dann
auf den Vorschubhebel bzw. den Hydraulikpumpenschwengel aufgewendet.
2.Mit der rechten Hand wird Druck auf das Rohr aufgewendet, damit dieses nicht aus
den Rollen läuft.
3.Es wird solange Druck aufgewendet, bis der Tiefenanschlag der Nut erreicht wird.
4. Ein zu schneller Vorschub ist zu vermeiden. Erst nach einer vollen Umdrehung ist der
Druck auf die Rollen zu verstärken, damit die Maschine nicht überlastet wird.
5.Die Maschine wird gestoppt und die Tiefe der Nut kontrolliert. Falls notwendig, wird
der Tiefenanschlag verändert. Weitere Nuten mit derselben Tiefe können dann in das
Rohr geschnitten werden.
6.Um das Rohr zu entfernen, wird beim Modell 916 der Hebel angehoben bzw. beim
Modell 918 der Druck entlastet.
Vor der Anwendung ist die geschnittene Nut mit einem Rohrstück
mit dem entsprechenden Innengewinde zu prüfen.
Rohrstabilisator - Nippelhalterung
Dieser Stabilisator ist für 2 1/8“-12“ Rohre vorgesehen. Er kann nur an
Kraftantriebgrundplatten Modell 300 mit 3 Montagelöchern angebracht werden.
1.Die Halterung ist mit den Montagelöchern auszurichten (siehe Abb. 19a, b).
2.Befestigungsbolzen einschrauben und fest anziehen.
3. Mit einem ausgerichteten Rohr wird die Stabilisierungsrolle so lange fest angezogen,
bis diese das Rohr berührt. Dann wird um eine weitere Umdrehung fest angezogen
(siehe Abb. 20).
Der Rohrstabilisator darf nicht für Rohrlängen unter 8“ verwendet werden.
Rollensätze austauschen
914
1.Die Hutmutter an der Antriebsrolle lösen. Die Antriebsrolle von der Ausgangswelle
mit einem Schraubendreher und dann die Stabilisierblöcke entfernen.
2.Das umgekehrte Verfahren mit einem neuen vorschriftsmäßigen Rollensatz anwenden.
916
1. Die Tiefenabgleichschraube lösen und die Befestigungsschraube mit Feder entfernen
(siehe Abb. 21a, b, c).
2.Die Rollennutwelle mit der Nutrolle abnehmen (siehe Abb. 22, 23, 24, 25).
3.Eine neue Antriebswelle einbauen.
4.Umgekerhte Prozetur mit den richtigen Rollen
918
1.Die obere Rolleneinheit vollständig anheben und die Befestigungsschraube in der
Nutrolle lösen (siehe Abb. 26).
2.Die Rollennutwelle mit der Nutrolle abnehmen (siehe Abb. 27).
3.Die Spindel arretieren und die Befestigungsmutter abdrehen (siehe Abb. 28).
4.Die Antriebswelle entfernen (siehe Abb. 29).
5.Eine neue Antriebswelle einbauen.
6.Die Spindel arretieren und die Befestigungsmutter fest anziehen (siehe Abb. 30).
Rollensätze 1", 1 1/4" - 1 1/2" austauschen
1.Die o.g. Schritte 1 - 6 mit einer geeigneten Antriebswelle durchführen.
2.Den Ziehbolzen befestigen (siehe Abb. 31).
3.Die obere Nutrolle ersetzen und die Befestigungsschraube in der Nutrolleneinheit
anziehen (siehe Abb. 26, 27).
Instandhaltung
Sämtliche Maschinenteile sind in regelmäßigen Abständen zu überprüfen und abgenutzte
Rollen ggf. auszutauschen. Kugellager sind einzufetten. Die Rollnutmaschine ist dem
nächsten autorisierten RIDGID Servicecenter für sämtliche Serviceleistungen und
Instandhaltungsmaßnahmen anzuliefern.
Tabelle 1. Technische Daten für Standard Nutrollen
Anmerkung: Alle Maße in Zoll
1 1.315 +.016 .065 .625 .281 1.190 +.000 .063 .047
-.031 -.015
1 1/4 1.660 +.016 .065 .625 .281 1.535 +.000 .063 .047
-.031 -.015
1 1/2 1.900 +.016 .065 .625 .281 1.775 +.000 .063 .047
-.031 -.015
2 2.375 ± .024 .065 .625 .344 2.250 +.000 .063 .051
-.015
2 1/2 2.875 ± .029 .083 .625 .344 2.720 +.000 .078 .063
-.018
3 3.50 ± .035 .083 .625 .344 3.344 +.000 .078 .060
-.018
3 1/2 4.00 ± .040 .083 .625 .344 3.834 +.000 .083 .063
-.020
4 4.50 ±.045 .083 .625 .344 4.334 +.000 .083 .060
-.020
5 5.563 ± .056 .109 .625 .344 5.395 +.000 .084 .056
-.022
6 6.625 ± .060 .109 .625 .344 6.455 +.000 .085 .052
-.022
8 8.625 ± .086 .109 .750 .469 8.441 +.000 .092 .049
-.025
10 10.75 ± .108 .134 .750 .469 10.562 +.000 .094 .040
-.027
12 12.75 ± .128 .165 .750 .469 12.531 +.000 .110 .045
-.030
Nenn-
Weite
NW
Rohrdurch-
messer
O.D. Tol.
T
Min.
Wand-
stärke
A
Dicht.
Fläche
± .030
B
Nut-
breite
± .030
C
Nutdurch-
messer
O.D. Tol.
D
Stand.
Nut-
tiefe
D
Min.
Nut-
tiefe
Tabelle 2. Maximale und minimale Rohrwandstärken
1 .065 .133 .065 .133 .133 .133
1 1/4" .065 .140 .065 .140 .140 .191
1 1/2" .065 .145 .065 .145 .145 .200
2" .065 .154 .065 .154 .154 .154
2 1/2" .083 .203 .083 .188 .203 .276
3" .083 .216 .083 .188 .216 .300
3 1/2" .083 .226 .083 .188 .226 .318
4" .083 .237 .083 .188 .237 .337
5" .109 .258 .109 .188 .258 .375
6" .109 .280 .109 .188 .280 .432
8" .109 .322 .109 .188 .322 .322
10" .134 .307 .134 .188 .365 .365
12" .165 .330 .165 .188 .406 .406
Stahl- oder
Aluminiumrohre
(st 42, Al)
Wandstärke
Min. Max.
Wandstärke
Wandstärke
Edelstahlrohre
(V2A)
PVC/CPVC
RohreNenn-
weite
NW
Min. Max. Min. Max.
www.ridgitool.com Официальный дистрибьютор в России с 1996 года (812) 936-02-07, 331-37-51


 To Next Page
 Loading...