34
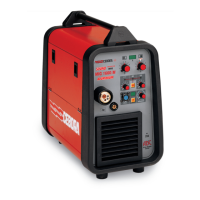
3.3 TAKAPANELIN HALLINTALAITTEET
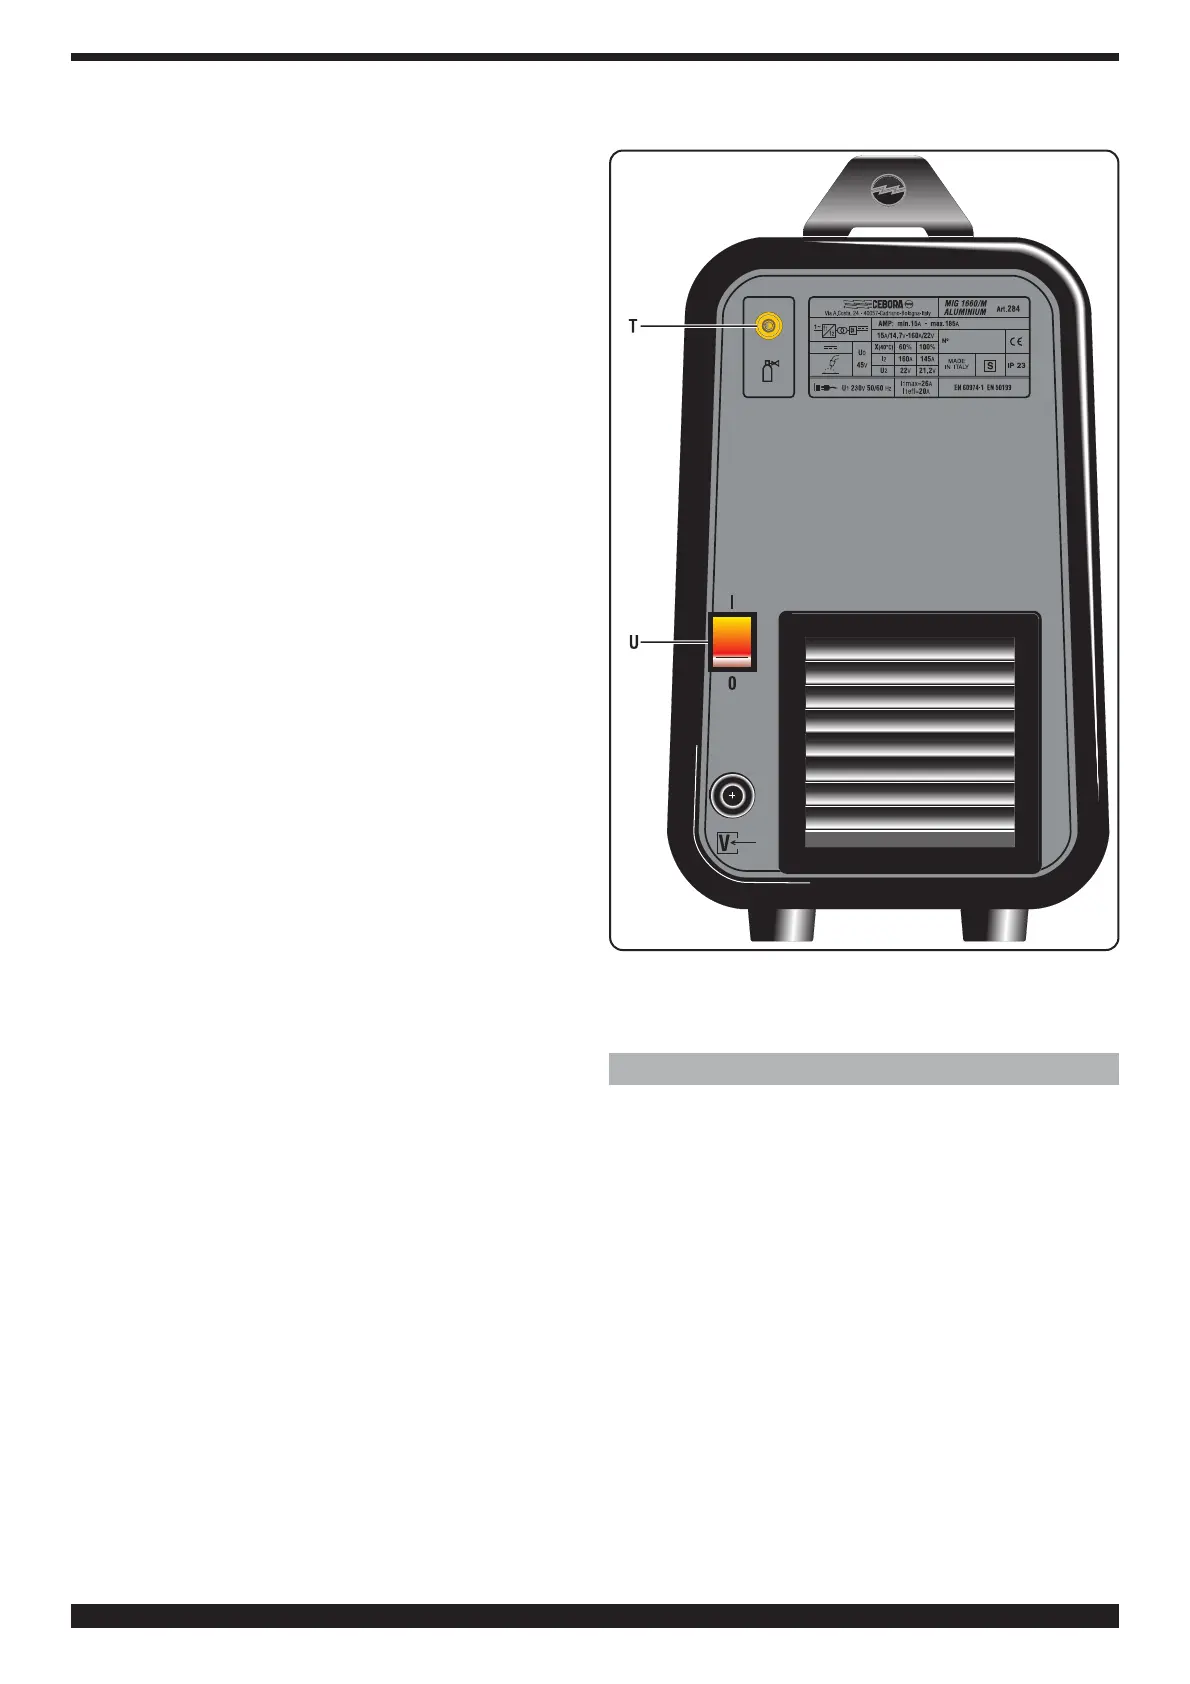
T - kaasuletkun liitäntä
U - Virtakytkin
päälle pois virtakytkin
4. HITSAUS
4.1 Käyttökuntoon laitto
Varmista, että langansyöttöpyörien urat on käytettävän
lankakoon mukaiset. Tarkista myös, että käytettävä hitsau-
sohjelma on valittu oikein, hitsattavan materiaalin ja
suojakaasun mukaan.
Käytä langansyöttöpyörien "U" uraprofiilia alumiinilangalle
ja "V" uraprofiilia muille lankatyypeille.
Tarkista, että koneesta euroliittimelle ja maakaapelin liitti-
melle tulevat, koneen avattavan kannen alla olevat kaapelit,
on kytketty oikeisiin napoihin, käytettävän lankatyypin
mukaan. Normaalisti kun hitsataan umpilangalla ja käytetään
suojakaasua tulee euroliitin olla kytkettynä (+) napaan. ja
maakaapelin liitin (-) napaan.
Aika voidaan säätää 0,3 - 5 sekuntiin.
E - Euroliitin
Tähän liittimeen liitetään hitsauspoltin.
F- Maadoituskaapelin liitäntä
Koneliitin maadoituskaapelia varten.
G - 3-numeroinen digitaalinäyttö
Näyttää käytettävän hitsausvirran, jää näyttöön hitsauksen
päätyttyä. Lisäksi näytöllä ilmaistaan valittu hitsausmateriaa-
li käytettäessä valmiita hitsausohjelmia.
Kun PULL 2000 poltinta käytetään ohjelmalla no: 2
(manuaalinen käyttö alumiinille) näyttö ilmaisee
langansyöttönopeutta ( 1 - 10).
Merkkivalo-H vihreä
Virtapäällä merkkivalo
Säätönuppi-I
• Toimii virransäätönuppina manuaalitilassa.
• Synergiatilassa tulee tämä nuppi olla säädettynä symbolin
"SYNERGIC" kohdalle, mikä on merkittynä etupaneliin
nupin säätöalueen keskikohdalle.
Tällä nupilla voidaan korjata kaarijännitettä ( valokaaren
pituutta).
Hitsaaja voi joutua korjaamaan valmiiksi tallennettuja arvoja
eri syistä johtuen:
Erilaiset polttimet voivat aiheuttaa muutoksia langansyöttö-
nopeuteen, hitsattavan kappaleen koko ja paksuus voi edel-
lyttää pieniä säätöjä jo valmiiksi tallennettuihin ohjelmiin, hit-
saajan tavoista ja tottumuksista johtuen, joudutaan ehkä
myös tekemään kaarijännitteeseen pieniä säätöjä hänen
omaa käyttöään varten.
On huomioitava, kaikki tehdyt muutokset toistuvat ja vaikut-
tavat läpi koko synergia käyrän.
Merkkivalo -L vihreä
Merkkivalon palaessa se ilmaisee, että hitsaustavaksi on
valittu jatkuva hitsaus.
Merkkivalo -M vihreä
Merkkivalo ilmaisee, että manuaalinen 2-vaiheinen jaksohit-
saus on aktivoituna.
Palaa yhtäaikaa merkkivalon C kanssa.
Säätönuppi - N
Tällä nupilla säädetään jaksohitsauksen taukoaikaa.
Säätöalue on 0,3 - 5 sekuntia.
Näppäin - O
Painamalla tätä näppäintä voidaan valita vaiheittain hitsau-
stavat niin, että merkkivalot C, L tai M ja C ( yhtäaikaa) palaa.
Säätönuppi - P
Säätönuppi impedanssin säätöä varten.
Kaikille ohjelmille optimiarvona voidaan pitää arvoa 0.
Kone säätää automaattisesti oikean impedanssiarvon käy-
tettävän ohjelman mukaan.
Koneen käyttäjä voi tehdä korjauksia valmiiksi ohjelmoituihin
arvoihin: kääntämällä potentiometriä + suuntaan saadaan
kuumempi hitsaus ja vähemmän tunkeumaa.
Kääntämällä potentiometriä - suuntaan saadaan viileämpi
hitsi mutta enemmän tunkeumaa. Säädettäessä impedans-
sia + tai - suuntaan arvosta 0, edellyttää tehdyt säädöt
korjauksia myös kaarijännitteseen nupilla I.
Q 2-numeroinen digitaalinäyttö
Näyttö näyttää näppäimellä R valitun ohjelman.
Valintanäppäin - R
Tällä näppäimellä valitaan hitsausohjelma, näyttö Q ilmaisee
käytössä olevan ohjelmanumeron.
Valmiiden ohjelmien käyttöön tarvittavat ohjeet löytyvät
koneen avattavan sivuluukun sisäpuolelta.
S - 10-napainen liitin
Tähän liittimeen liitetään Pull 2000 tai spool -gun polttimen
ohjausvirtaliitin.


 To Next Page