39
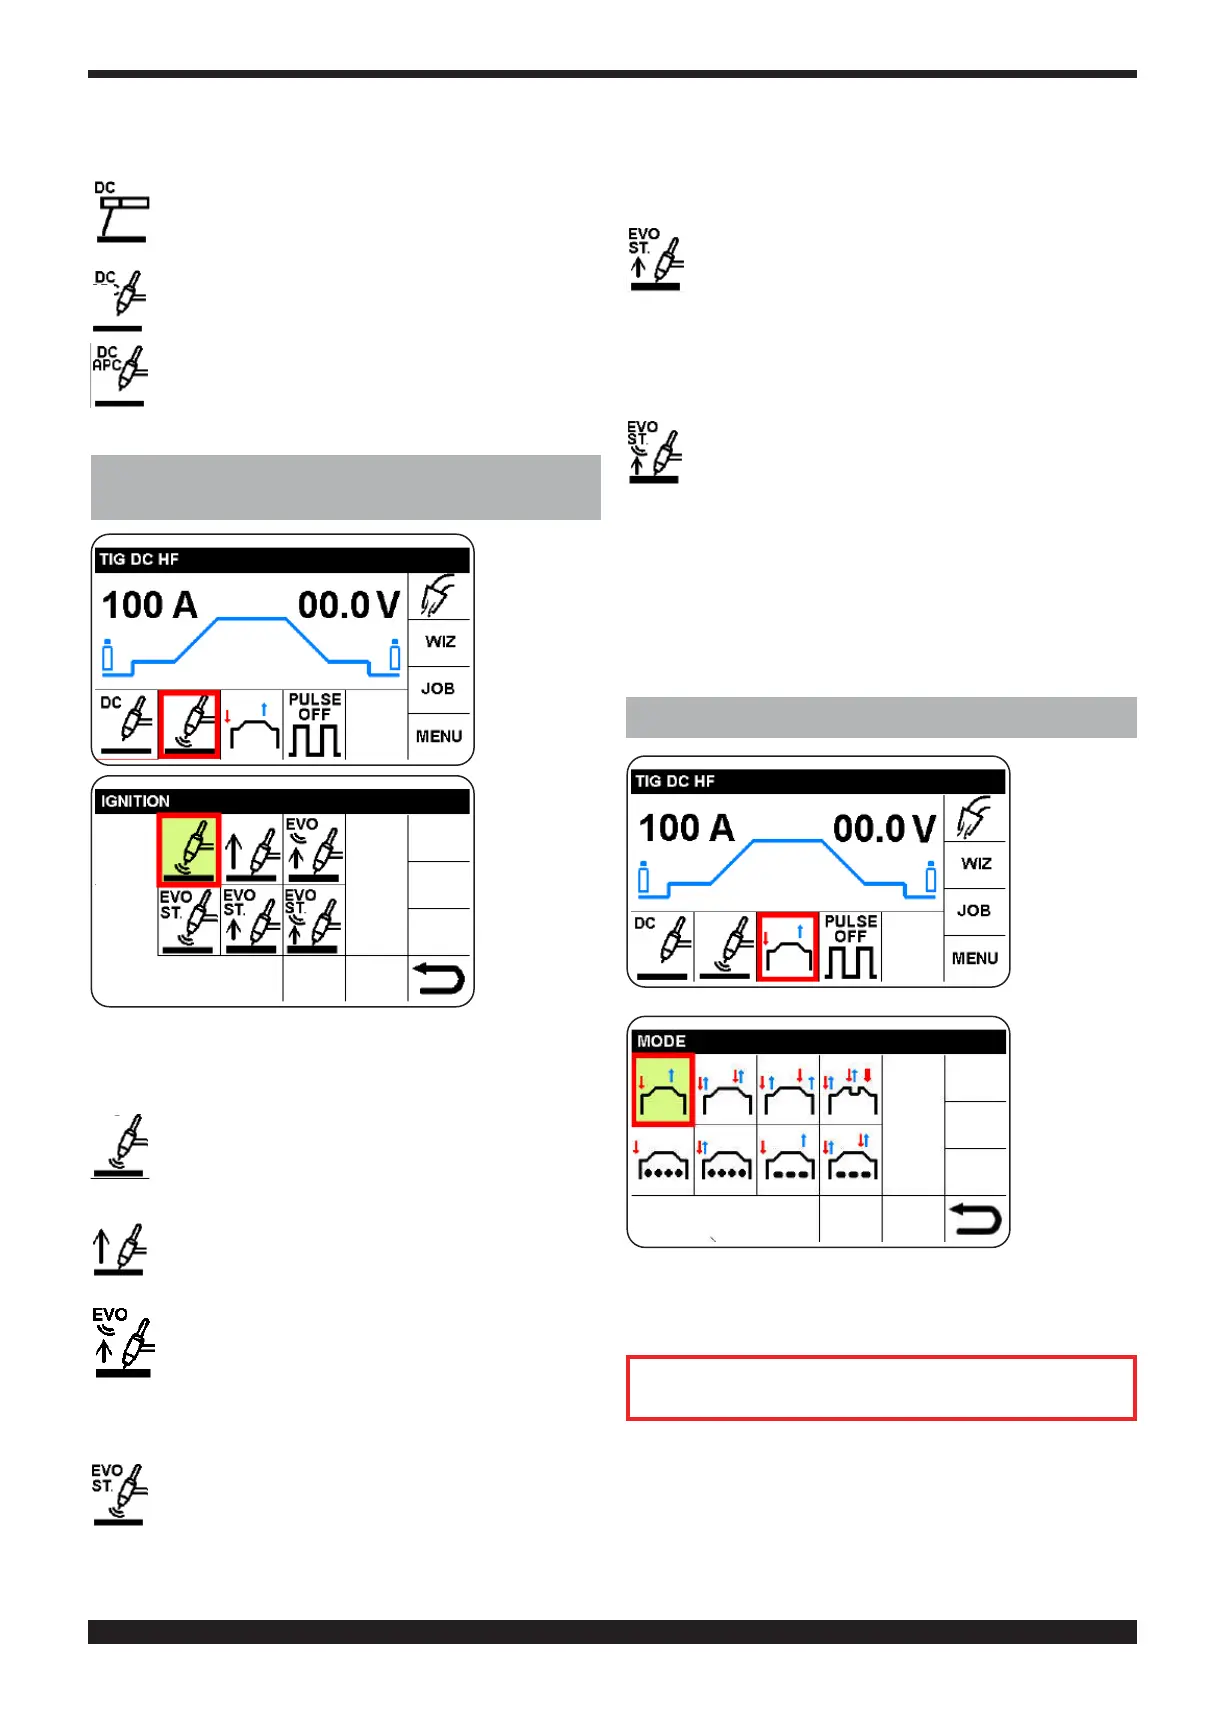
Die folgenden Verfahren sind verfügbar:
MMA-Schweißen mit umhüllter Elektrode (siehe
Kapitel 13)3)
WIG-Gleichstromschweißen (siehe Kapitel 17)
WIG-APC-Gleichstromschweißen (Activ Power
Control, siehe Kapitel 16)6)
6 WAHL DER ART DER ZÜNDUNG DES LICHTBO-
GENS (BEREICH P)
Den Bereich
P für die
Zündung
des Lichtbo-
gens wählen
und bestäti-
gen.
Die Zün-
dungsart
wählen und
bestätigen.
HINWEIS:
Das Feld
mit der in
Gebrauch
befindlichen
Zündungs-
art ist grün markiert.
Auf diese Weise können alle nachstehend aufgeführten
Zündungsarten gewählt, geändert und bestätigt werden.
Hochfrequenzzündung (HF): Der Lichtbogen wird
mithilfe einer Entladung hoher Frequenz/Span-
nung gezündet.
Berührungszündung: Das Werkstück mit der Spit-
ze der Elektrode berühren, den Brennertaster
drücken und dann die Elektrode anheben.
EVO LIFT Das Werkstück mit der Spitze der Elek-
trode berühren, den Brennertaster drücken und
dann die Elektrode anheben. Sobald die Elektro-
de angehoben wird, kommt es zu einer Entladung hoher
Frequenz/Spannung, durch die der Lichtbogen gezündet
wird. Besonders geeignet zum präzisen Punktschweißen
EVO START Nach der Entladung hoher Frequenz/
Spannung, mit der der Lichtbogen gezündet wird,
werden Parameter eingestellt, die in der ersten
Phase des Schweißvorgangs die Vereinigung der
Werkstückkanten begünstigen.
Die Dauer der Verwendung dieser Parameter kann am
Hauptbildschirm eingestellt werden, indem man den Pa-
rameter EVO ST wählt (siehe Kapitel 15).
Nach der Berührungszündung des Lichtbogens
werden Parameter eingestellt, die in der ersten
Phase des Schweißvorgangs die Vereinigung der
Werkstückkanten begünstigen.
Die Dauer der Verwendung dieser Parameter kann am
Hauptbildschirm eingestellt werden, indem man den Pa-
rameter EVO ST wählt (siehe Kapitel 15).
Das Werkstück mit der Spitze der Elektrode be-
rühren, den Brennertaster drücken und dann die
Elektrode anheben. Sobald die Elektrode ange-
hoben wird, erfolgt eine Entladung hoher Fre-
quenz/Spannung, mit der der Lichtbogen gezündet wird.
Außerdem werden Parameter eingestellt, die in der ers-
ten Phase des Schweißvorgangs die Vereinigung der
Werkstückkanten begünstigen.
Die Dauer der Verwendung dieser Parameter kann am
Hauptbildschirm eingestellt werden, indem man den Pa-
rameter EVO ST wählt (siehe Kapitel 15).
7 WAHL DES STARTMODUS (BEREICH O)
Den Bereich
O für die
S t a r t m o di
wählen und
bestätigen.
Den Start-
modus wäh-
len und be-
stätigen.
.
Auf diese Weise können alle nachstehend aufgeführten
Startmodi gewählt, geändert und bestätigt werden.
HINWEIS:
Die Pfeile zeigen das Drücken bzw. Lösen des
Brennertasters an.



 To Next Page