40
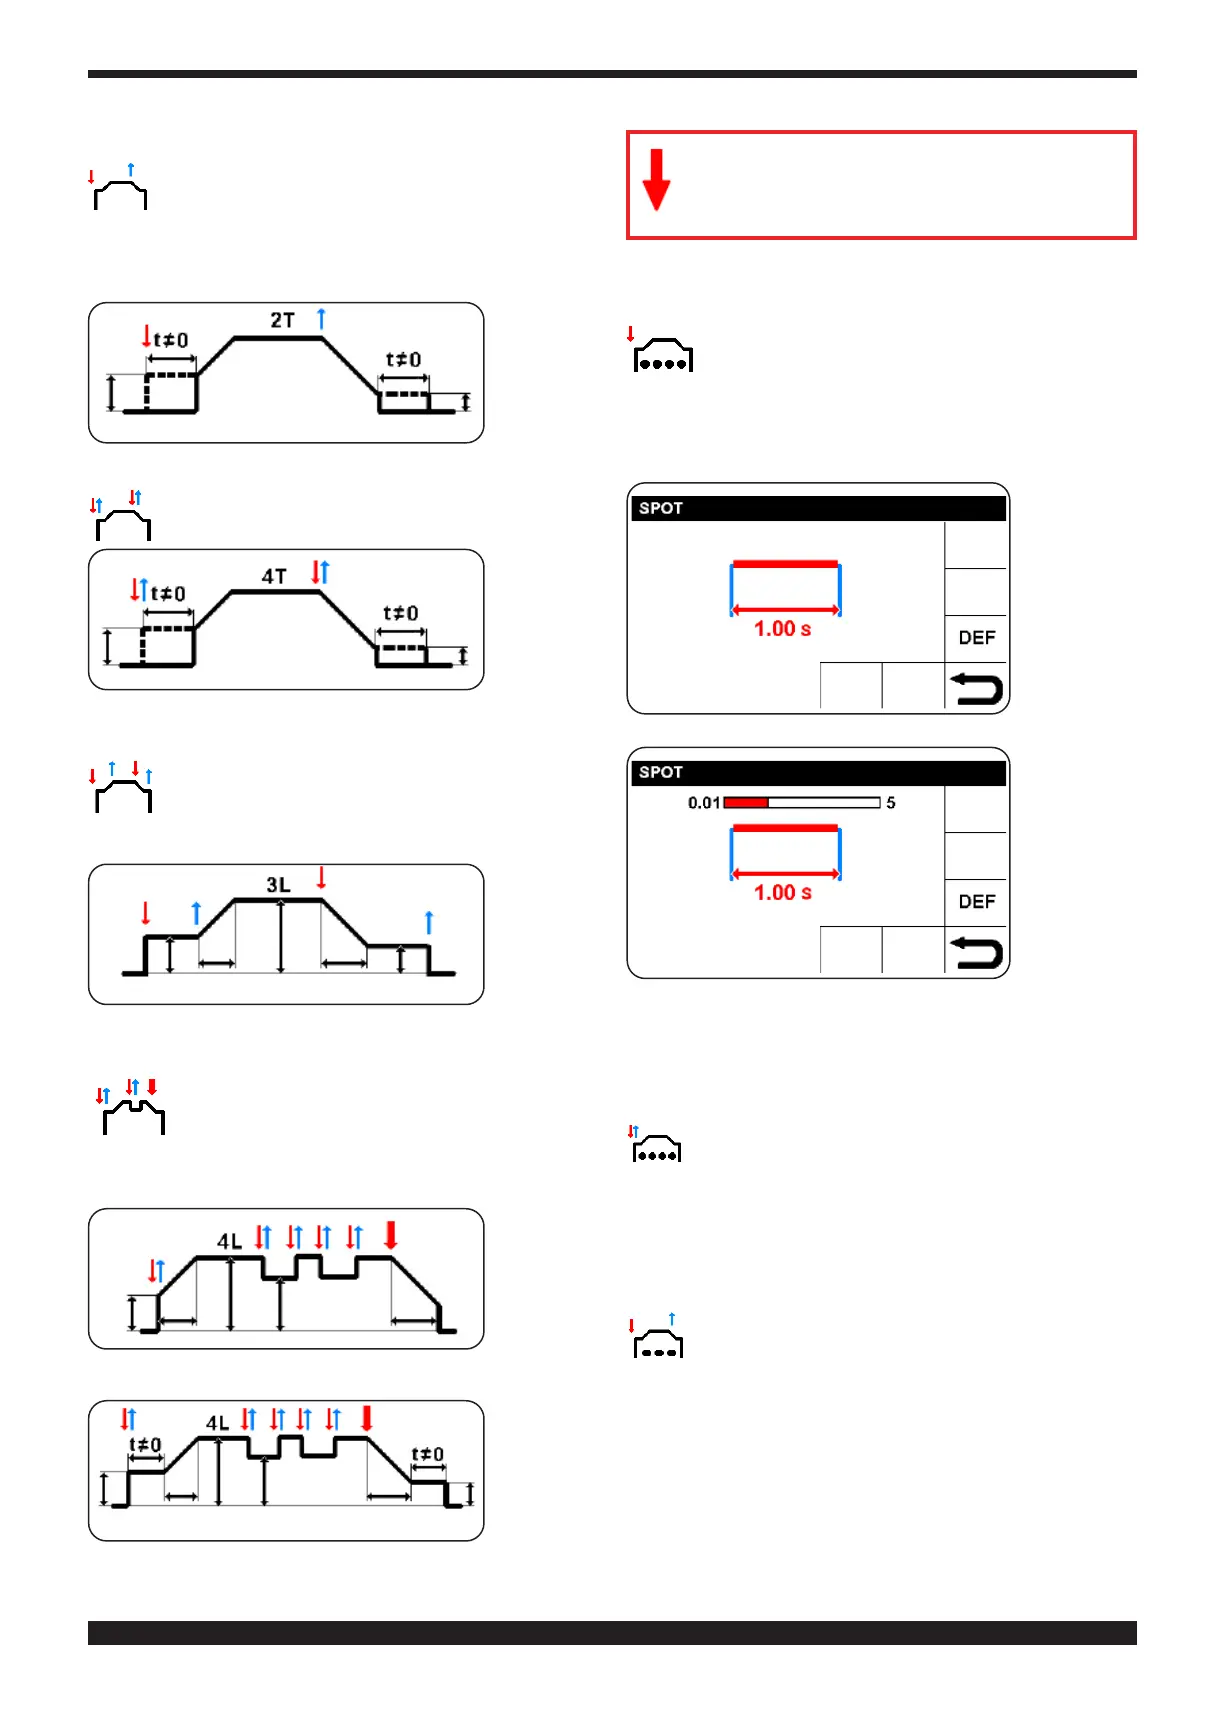
7.1 HANDBETRIEB (2T):
Geeignete Betriebsart für kurze Schweißungen
oder zum automatischen Schweißen mit einem
Roboter.
Bei dieser Betriebsart kann der Fußregler Art. 193 ange-
schlossen werden.
7.2 AUTOMATIKBETRIEB:
Geeignet für Schweißungen längerer Dauer.
7.3 DREIWERTSCHALTUNG:
Die Zeiten der Ströme werden von Hand reguliert
und die Ströme werden aufgerufen.
7.4 VIERWERTSCHALTUNG:
Bei dieser Betriebsart kann der Schweißer
einen Zwischenstrom eingeben und während
des Schweißens abrufen.
Dieses Symbol bedeutet, dass der Brenner-
taster für 0,7 Sekunden gedrückt gehalten
werden muss, um den Schweißvorgang zu
beenden.
Wählt man ein Punktschweiß- oder Intervallschweiß-
verfahren, erscheint ein neuer Bildschirm.
7.5 PUNKTSCHWEISSEN IM HANDBETRIEB (2T):
Die Schweißmaschine wird automatisch auf die
Hochfrequenzzündung eingestellt (Kapitel. 6)
Die Punkt-
schweißzeit
wird rot mar-
kiert. Den
Drehregler B
drücken.
Die Punkt-
schweißzeit
einstellen
und bestäti-
gen und
dann den
Drehregler
lange ge-
drückt hal-
ten, um zum
Hauptbildschirm zurückzukehren und den Strom einzu-
stellen.
Den Brennertaster drücken und gedrückt halten: Der
Lichtbogen wird gezündet und erlischt nach Ablauf der
eingestellten Zeit automatisch wieder.
7.6 PUNKTSCHWEISSEN IM AUTOMATIKBE-
TRIEB (4T)
Zeit und Strom werden wie beim Punktschweißen 2T
eingestellt. Doch in diesem Fall muss der Schweißer den
Brennertaster nur kurz drücken und das Ende des Punkts
abwarten.
7.7 INTERVALLSCHWEISSEN IM HANDBE-
TRIEB (2T)
Zeit und Strom werden wie beim Punktschweißen 2T
eingestellt. Doch in diesem Fall muss der Schweißer den
Brennertaster nur kurz drücken und das Ende des Punkts
abwarten.
Bei diesem Punktschweißverfahren wechseln sich die Ar-
beitszeit und die Pausenzeit ab.
Eswirdhäugeingesetzt,wenndasNahtaussehenwich-
tig ist und eine Verformung des Werkstücks vermieden
werden soll.



 To Next Page