46
Für die Rückkehr zum Hauptbildschirm den Drehregler B
lange (mehr als 0,7 s) gedrückt halten.
11 BEREICH S
DieserBereichbendetsichimoberenTeildesDisplays
und enthält einen Überblick über die Einstellungen für
das Schweißen und des Kühlaggregats, die Verriegelung
und andere Funktionen.
12 GASTEST (BEREICH T)
Diese Funktion dient zum Regulieren des Gas-
usses.
Wird die Funktion aktiviert, öffnet sich das
Magnetventil für 30 Sekunden. Das Symbol
blinkt dann und ändert jede Sekunde seine Farbe. Da-
nach schließt sich das Magnetventil automatisch wieder.
Drückt man während dieser Zeit den Drehregler des En-
coders, wird das Magnetventil geschlossen.
13 SCHWEISSEN MIT UMHÜLLTEN ELEKTRODEN
(MMA))
Diese Schweißmaschine ist zum Schweißen
mit allen Typen von umhüllten Elektroden
mit Ausnahme von Elektroden mit Zellulose-
umhüllungen (AWS 6010) geeignet.
• Sicherstellen, dass sich Schalter G in
Schaltstellung0bendet.DanndieKabelunterBeach-
tung der vom Hersteller der verwendeten Elektroden an-
gegebenen Polung anschließen. Außerdem die Klemme
des Massekabels an das Werkstück so nahe wie möglich
an der Schweißstelle anschließen und sicherstellen, dass
ein guter elektrischer Kontakt gegeben ist.
• Niemals gleichzeitig den Brenner oder die Elektro-
denspannzange und die Masseklemme berühren.
• Die Maschine mit dem Schalter G einschalten.
• Das Verfahren MMA-Schweißen wählen.
• Den Strom in Abhängigkeit vom Elektrodendurchmes-
ser, der Schweißposition und der auszuführenden Art von
Schweißverbindung einstellen.
• Nach Abschluss des Schweißvorgangs stets die Ma-
schine ausschalten und die Elektrode aus der Elektro-
denspannzange nehmen.
Für die Wahl dieses Verfahrens siehe Kapitel 5.
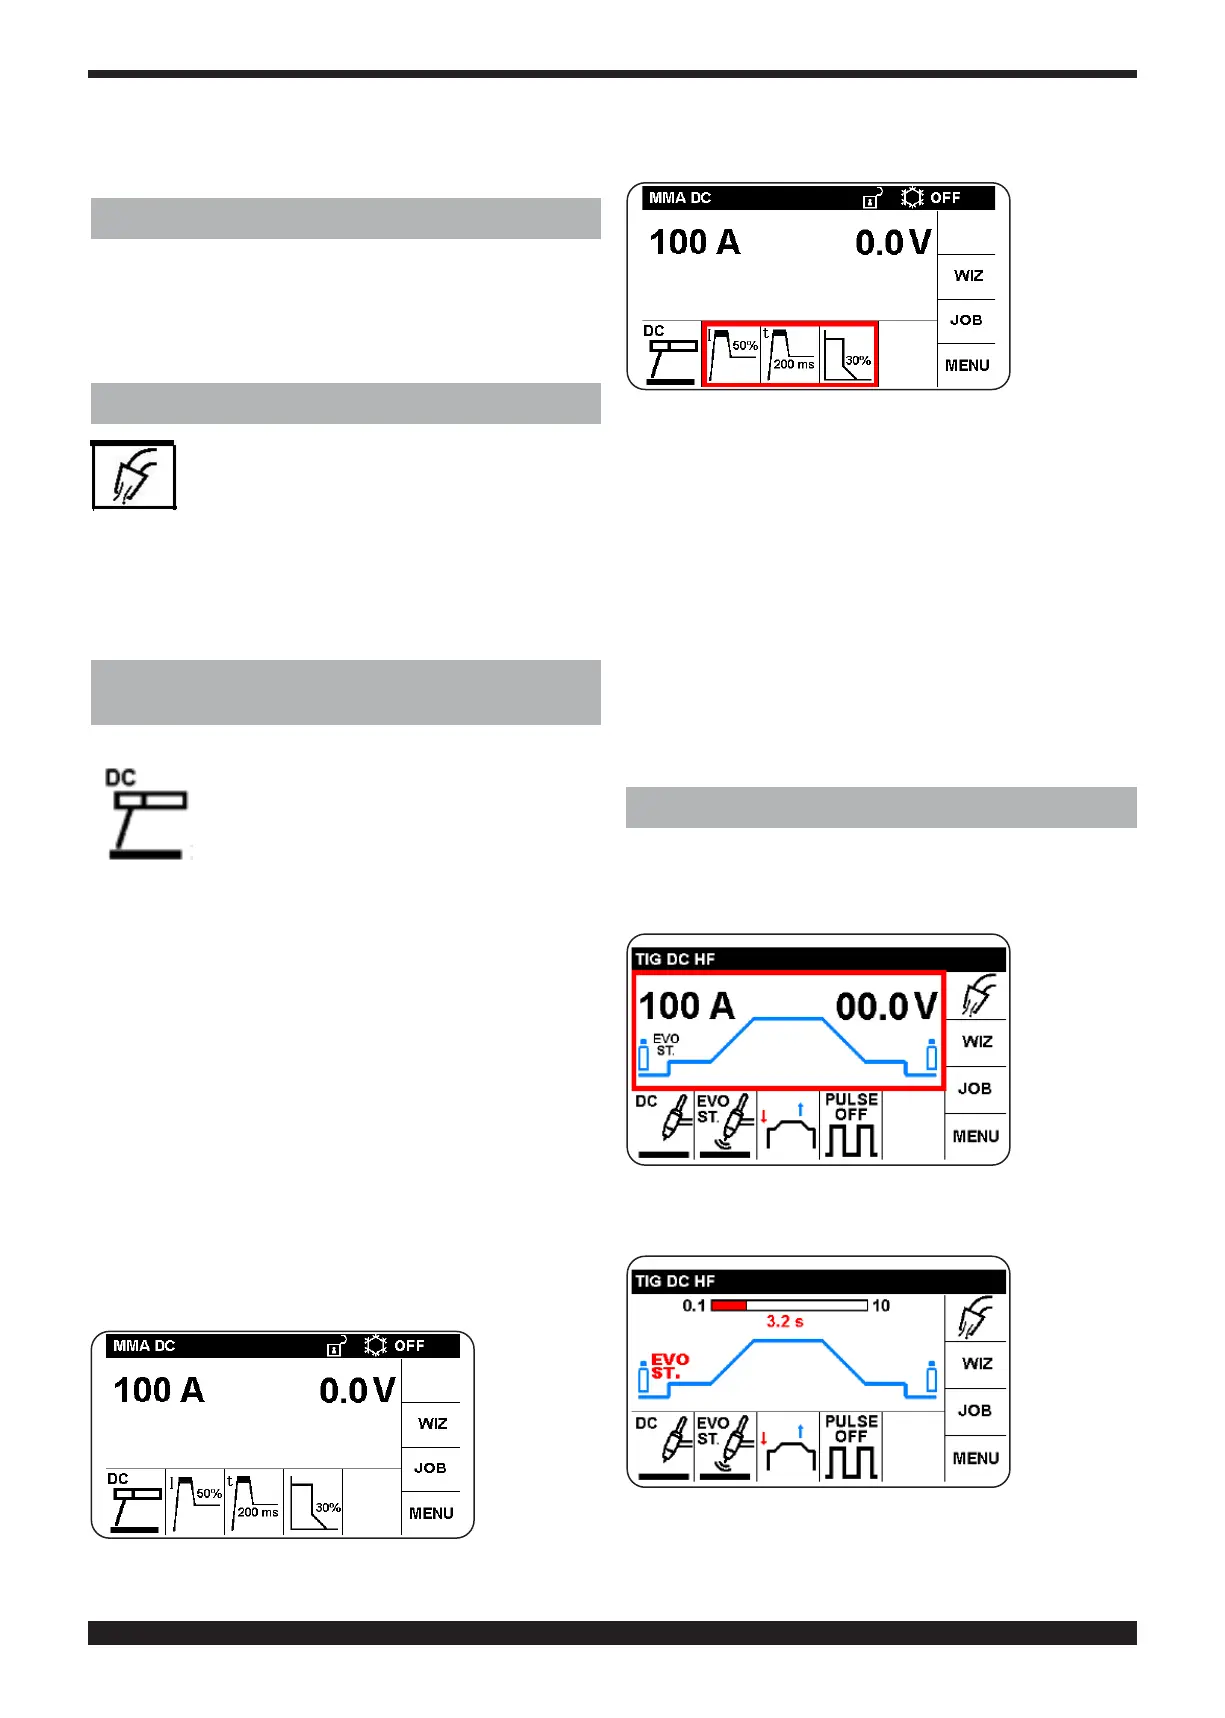
Der Schwei-
ßer kann den
Schweiß-
strom direkt
mit dem
Drehregler B
regeln.
Zum Ändern der Schweißparameter wie folgt verfahren:
Den Be-
reich der
Schweißpa-
r a m e t e r
wählen und
bestätigen.
Nach dem Bestätigen kann man auf die folgenden
Schweißparameter zugreifen:
• HOT-START-Strom mit Einstellbereich von 0 bis 100%
des Schweißstroms (mit Sättigung beim maximalen
Strom). Prozentsatz des Stroms, um den der Schweiß-
strom erhöht wird, um die Zündung des Lichtbogens zu
begünstigen. Der Parameter wird rot hervorgehoben. Be-
stätigen und den Parameter einstellen. Durch die Bestä-
tigung kann man automatisch zum nächsten Parameter
übergehen; man kann aber auch mit dem Drehregler B
den gewünschten Parameter wählen.
• HOT-START-Zeit mit Einstellbereich von 0 bis 500 ms.
• ARC FORCE mit Einstellbereich von 0 bis 100% (mit
Sättigung beim maximalen Strom). Dieser Überstrom be-
günstigt den Tropfenübergang
14. EINSTELLUNG EVO ST
Wird die Zündungsart „EVO ST“ eingestellt, erscheint in
derDarstellungdesStromusseseinSymbol,dassmit
dem Drehregler B gewählt werden kann.
Den Para-
meter EVO
ST wählen
und bestäti-
gen.
Die Dauer
einstellen
und bestäti-
gen.



 To Next Page