47
pakets an die Steckvorrichtung F der Schweißmaschine
anschließen.
• Den Anschluss des Gasschlauchs des Schlauchpakets
an den Anschluss E der Maschine und den vom Druck-
minderer der Gasasche kommenden Gasschlauch an
den Gasanschluss H anschließen.
• Die Maschine einschalten.
• Die Schweißparameter wie in Abschnitt 4.2 beschrie-
ben einstellen.
• Keinesfalls spannungführende Teile und die Ausgangs-
klemmen berühren, wenn das Gerät gespeist ist.
•DerSchutzgasussmussaufeinenWert(Liter/Minute)
eingestellt werden, der ungefähr dem Sechsfachen des
Elektrodendurchmessers entspricht.
• Bei Verwendung von Zubehör wie Gaslinsen kann der
GasdurchussaufungefährdasDreifachedesElektro-
dendurchmessers gesenkt werden.
• Der Durchmesser der Keramikdüse muss dem Vier- bis
Sechsfachen des Elektrodendurchmessers entsprechen.
Normalerweise wird als Gas ARGON verwendet, da es
preisgünstiger ist als andere Inertgase. Es können jedoch
auch Gemische mit ARGON als Grundgas und einem An-
teil von maximal 2% WASSERSTOFF zum Schweißen
von rostfreiem Stahl bzw. HELIUM oder Gemische aus
ARGON - HELIUM zum Schweißen von Kupfer verwendet
werden.
Diese Gemische erhöhen die Temperatur des Lichtbo-
gens beim Schweißen, sind aber sehr viel teurer. Bei Ver-
wendungvonHELIUMmussderDurchuss(Liter/Minu-
te) bis auf das Zehnfache des Elektrodendurchmessers
erhöht werden (Beispiel: Durchmesser 1,6 x 10= 16 l/min
Helium). Augenschutzgläser DIN 10 bis 75 A und DIN 11
von 75 A aufwärts verwenden.
16.1 VORBEREITUNG DER ELEKTRODE
17 FERNREGLER
Für die Einstellung des Schweißstroms können an diese
Schweißmaschine folgende Fernregler angeschlossen
werden:
Art. 1260 WIG-Brenner, nur Taste (Wasserkühlung)
Art. 1256 WIG-Brenner, nur Taste (Wasserkühlung)
Art. 1262 WIG-Brenner UP/DOWN (Wasserkühlung)
Art. 1258 WIG-Brenner UP/DOWN (Wasserkühlung)
Art. 193 Fußregler (für das WIG-Schweißen)
Art 1192+Art 187 (für das MMA-Schweißen)
Art. 1180 Steckdose für den gleichzeitigen Anschluss
des Brenners und des Fußreglers. In Verbindung mit
diesem Zubehör kann das Zubehör Art. 193 bei jedem
WIG-Schweißmodus verwendet werden.
Die Stellteile, die ein Potentiometer einschließen, regeln
den Schweißstrom vom Minimum bis zum maximalen
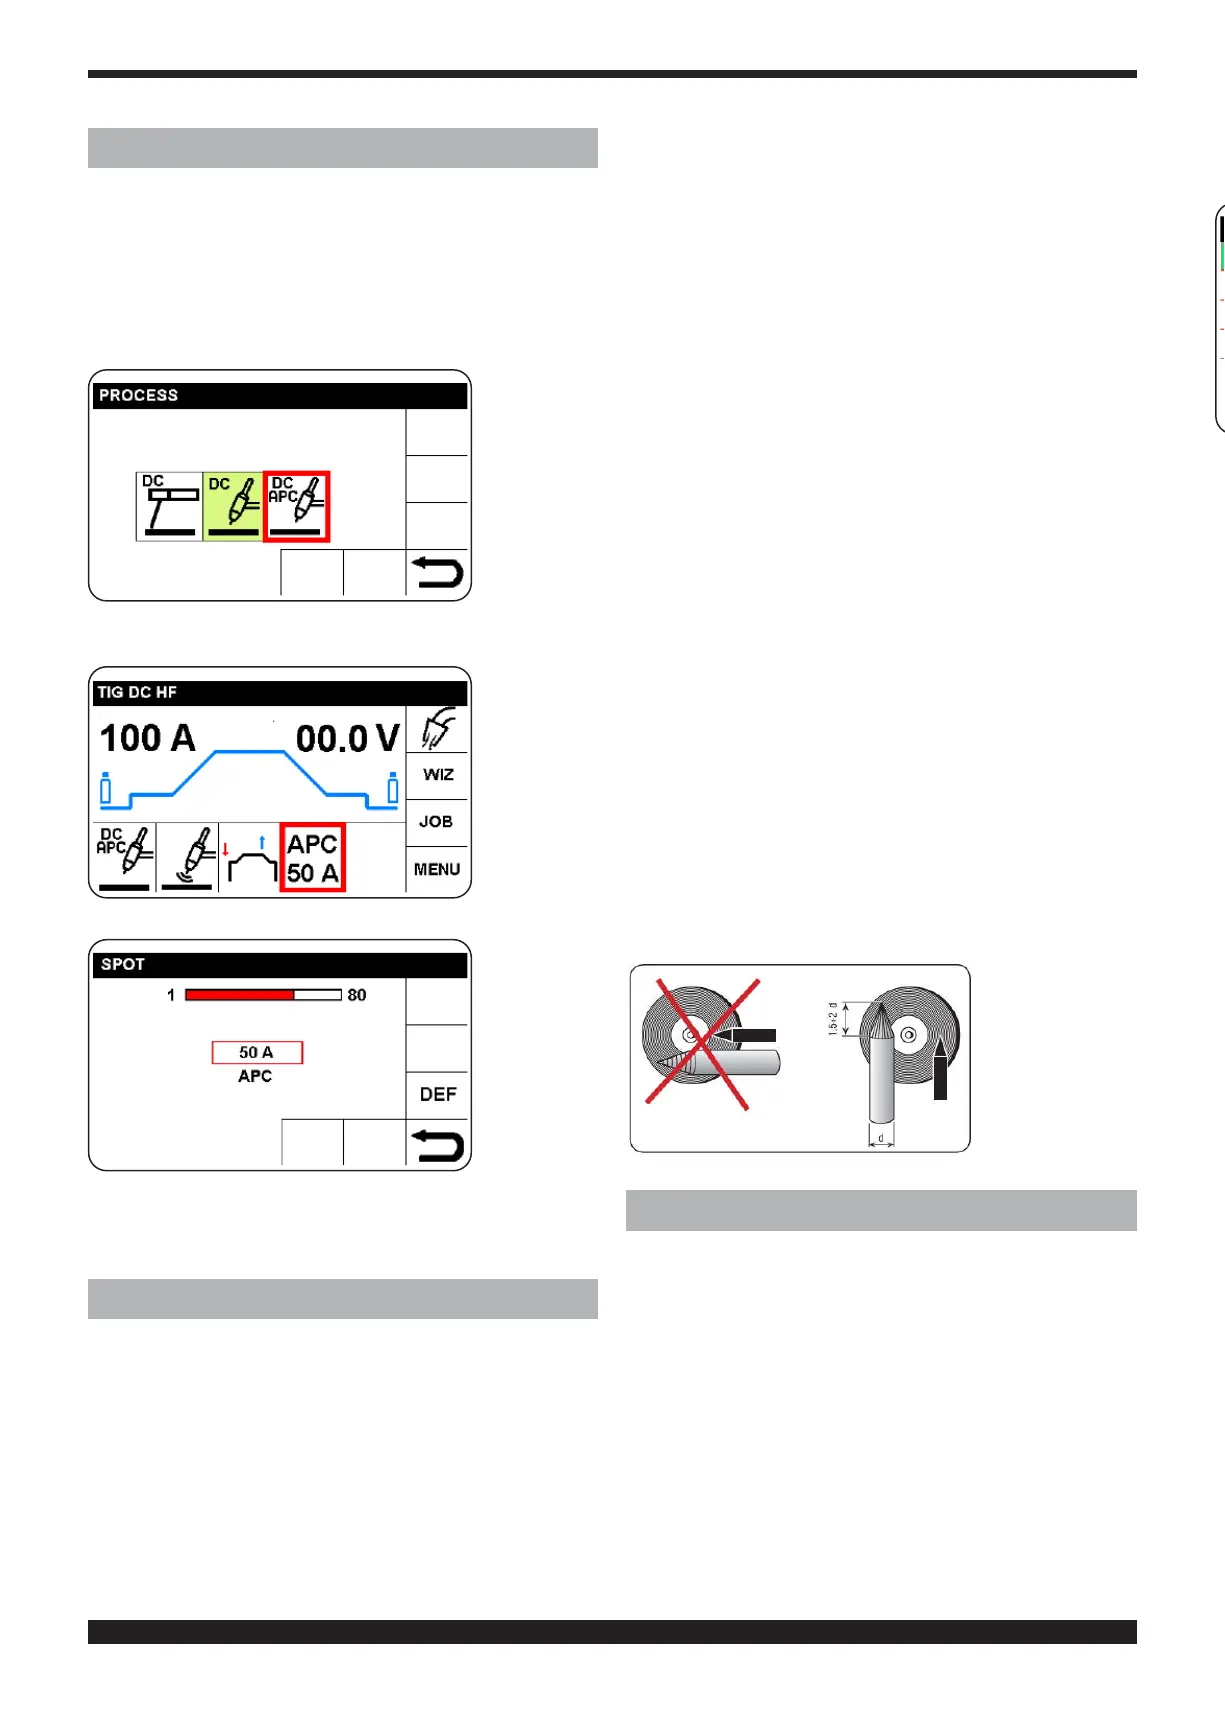
15. WIG DC APC (ACTIV POWER CONTROL)
Diese Funktion bewirkt, dass sich bei Verkürzung der
Lichtbogenlänge der Strom erhöht und umgekehrt. Der
Schweißer kann folglich den Wärmeeintrag und die Ein-
brandwirkung nur durch die Bewegung des Brenners
steuern.
Der Umfang der Änderung des Stroms pro Spannungs-
einheit kann mit dem Parameter APC eingestellt werden
Das
Schweißver-
fahren APC
wählen und
bestätigen
(siehe Kapi-
tel 5).
Die Einstel-
lung des
Stroms APC
wählen und
bestätigen.
ne della cor-
rente APC
IDen Um-
fang der Än-
derung des
Stroms ein-
stellen und
bestätigen.
Für die Rückkehr zum Hauptbildschirm den Drehregler B
lange (mehr als 0,7 s) gedrückt halten.
16. WIG DC
Diese Schweißmaschine ist zum Schweißen von rostfrei-
em Stahl, Eisen und Kupfer mit dem WIG-Verfahren ge-
eignet.
Den Stecker des Massekabels an den Pluspol (+) der
Schweißmaschine anschließen und die Klemme mög-
lichst nahe bei der Schweißstelle an das Werkstück an-
schließen; sicherstellen, dass ein guter elektrischer Kon-
takt gegeben ist.
• Den Stecker des Schweißkabels des WIG-Brenners an
den Minuspol (-) der Schweißmaschine anschließen.
• Den Steckverbinder der Steuerleitung des Schlauch-


 To Next Page
 Loading...