71
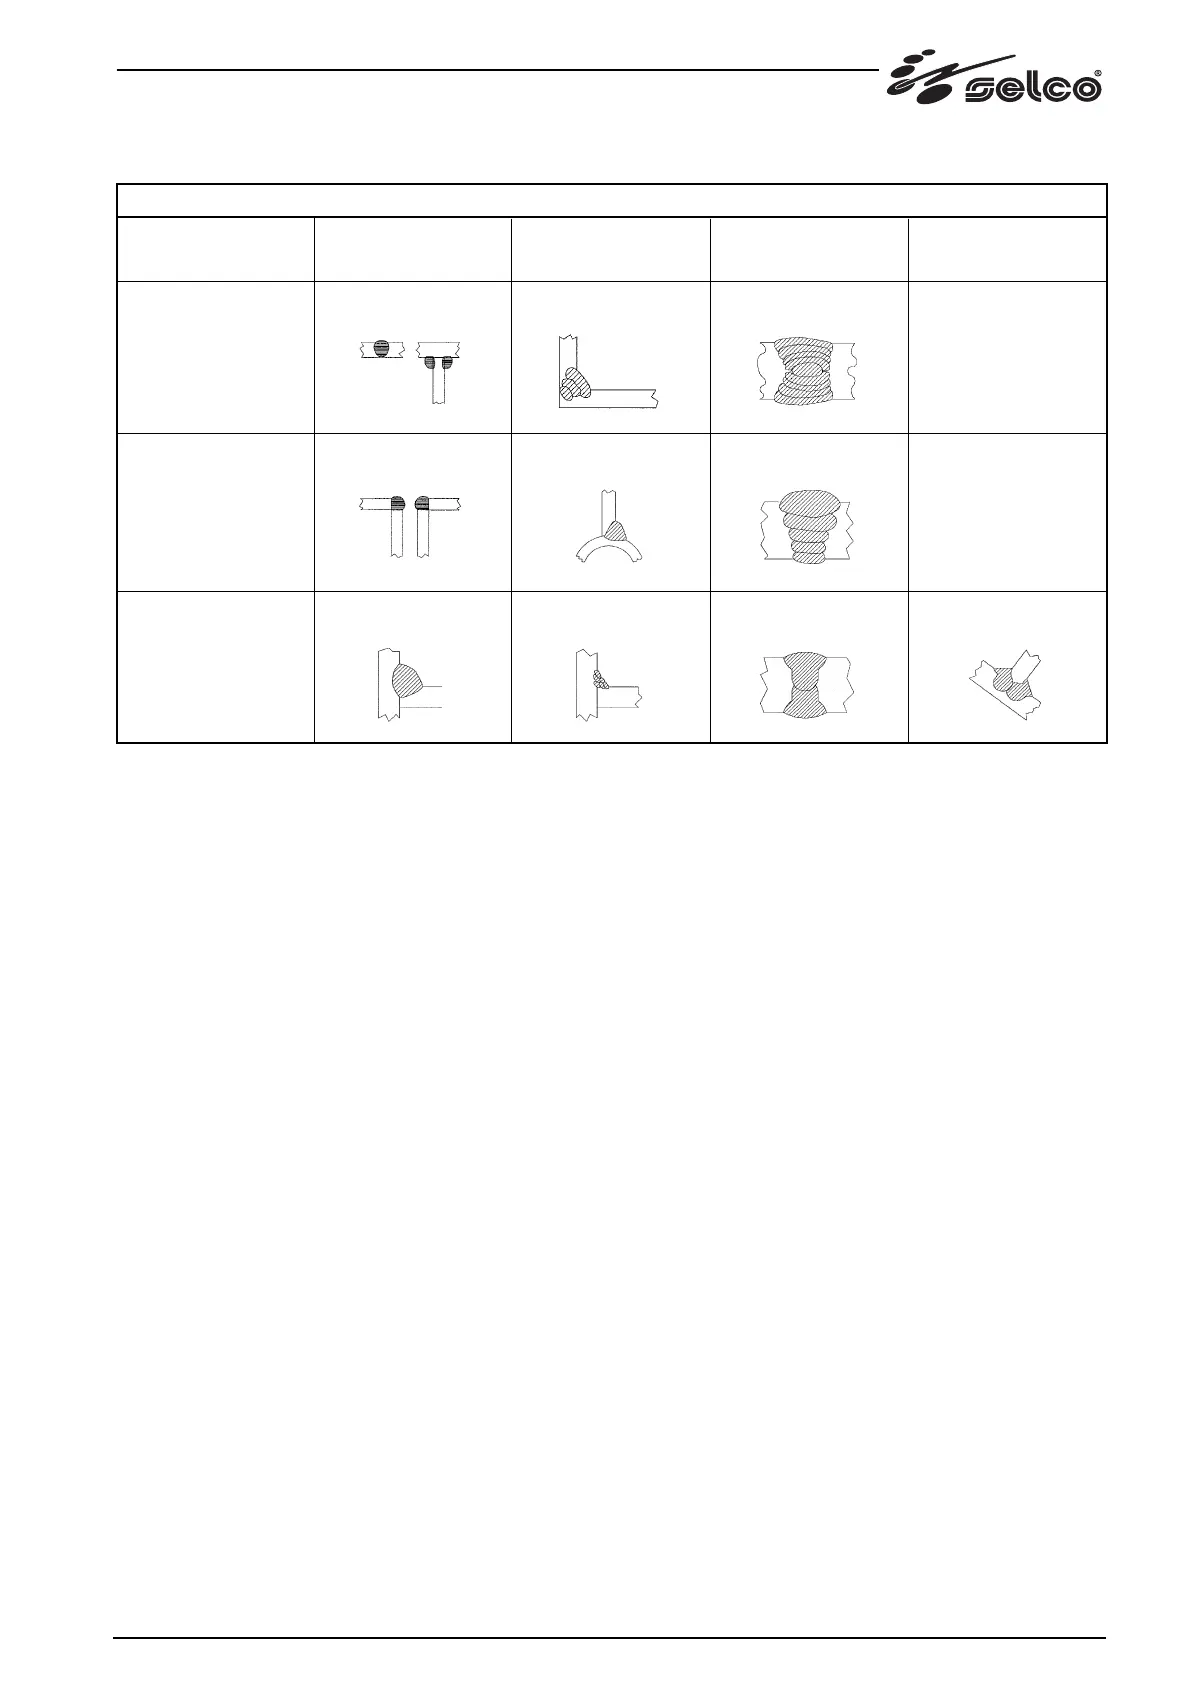
TABLA GUÍA APROXIMADA PARA LA ELECCIÓN DE LOS PARÁMETROS DE SOLDADURA REFERIDA A LAS APLICACIONES
MÁS TÍPICAS Y A LOS ALAMBRE MÁS UTILIZADOS
6.1.3 Gases utilizables
La soldadura MIG-MAG se caracteriza principalmente por el tipo de gas utilizado, inerte para la soldadura MIG (Metal Inert Gas),
activo para la soldadura MAG (Metal Active Gas).
Anhídrido carbónico (CO
2
)
Si utiliza CO
2
como gas de protección se conseguirá elevadas penetraciones con elevada velocidad de avance y buenas propie-
dades mecánicas con un bajo coste de ejercicio. A pesar de esto, el empleo de este gas crea notables problemas sobre la compo-
sición química final de las uniones, se produce una pérdida de elementos fácilmente oxidables y se obtiene al mismo tiempo un
enriquecimiento de carbono en el baño.
La soldadura con CO
2
puro también da otros tipos de problemas como la excesiva presencia de salpicaduras y la formación de
porosidades de monóxido de carbono.
Argón
Este gas inerte se utiliza puro en la soldadura de las aleaciones ligeras, mientras para la soldadura de aceros inoxidables al cromo-
níquel es preferible trabajar añadiendo oxígeno y CO
2
en un porcentaje del 2%, ya que esto contribuye a la estabilidad del arco
y a la mejor forma del cordón.
Helio
Este gas se utiliza como alternativa al argón y permite mayores penetraciones (en grandes espesores) y mayores velocidades de
avance.
Mezcla Argón-Helio
Se consigue un arco más estable respecto al helio puro, además de una mayor penetración y velocidad respecto al argón.
Mezcla Argón- CO
2
y Argón-CO
2
-oxígeno
Estas mezclas se utilizan sobre todo en la soldadura de los materiales ferrosos en condiciones de el modo de funcionamiento
SHORT-ARC ya que mejora el aporto térmico específico. También pueden utilizarse en SPRAY-ARC. Normalmente la mezcla con-
tiene un porcentaje de CO
2
que va de las del 8 al 20% y de O
2
alrededor del 5%.
Diámetro del alambre - peso por cada metro
Tensión
de arco (v) 0,8 mm 1,0-1,2 mm 1,6 mm 2,4 mm
Baja penetración para
pequeños espesores
60 - 160 A
100 - 175 A
Buen control de la
penetración y la fusión
Buena fusión en plano
y en vertical
No empleado
16 - 22
SHORT - ARC
24 - 28
SEMI SHORT-ARC
(Zona de transición)
30 - 45
SPRAY - ARC
120 - 180 A
Soldadura automática
descendiente
250 - 350 A
Soldadura automática
a tensión alta
200 - 300 A
Soldadura automática
de ángulo
150 - 250 A
Baja penetración con
ajuste a 200 A
150 - 250 A
Soldadura automática
con pasadas múltiples
200 - 350 A
Buena penetración
descendiente
300 - 500 A
Buena penetración, alto
depósito en grandes espesores
500 - 750 A
150 - 200 A
No empleado
300 - 400 A




 To Next Page