CUTMASTER 152
Manual 0-4987 OPERATION
4T-11
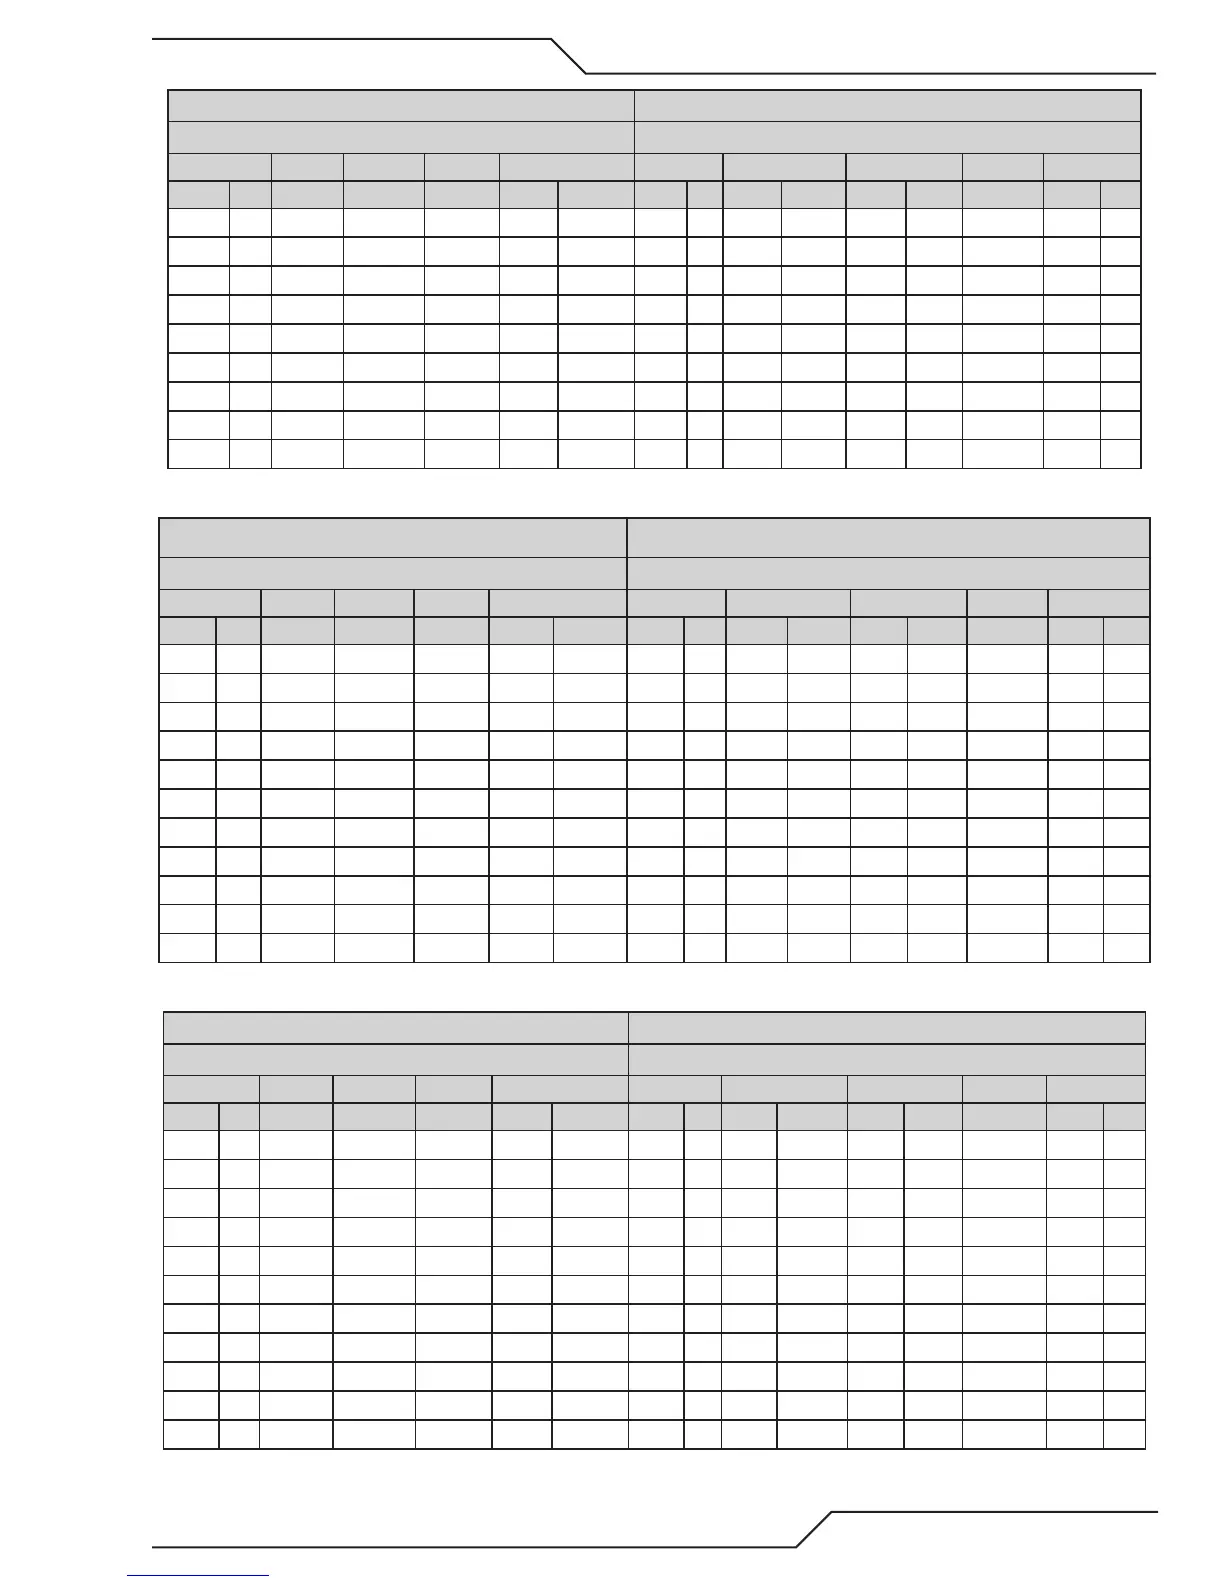
Type Torch: SL100 With Exposed Tip Type Material: Aluminum
Type Plasma Gas: Air Type Secondary Gas: Single Gas Torch
Thickness Tip Output Amperage Speed (Per Minute) Standoff Plasma Gas Press Flow (CFH) Pierce Pierce Height
Inches mm (Cat. No.) Volts(VDC) (Amps) Inches Meters Inches mm psi* bar Plasma Total** Delay (Sec) Inches mm
0.060 1.5 9-8210 110 60 440 11.18 0.25 6.4 70 4.8 90 245 0.00 0.25 6.4
0.075 1.9 9-8210 110 60 440 11.18 0.25 6.4 70 4.8 90 245 0.10 0.25 6.4
0.120 3.0 9-8210 116 60 250 6.35 0.25 6.4 70 4.8 90 245 0.10 0.25 6.4
0.188 3.4 9-8210 116 60 170 4.32 0.25 6.4 70 4.8 90 245 0.20 0.25 6.4
0.250 6.4 9-8210 132 60 85 2.16 0.25 6.4 70 4.8 90 245 0.30 0.25 6.4
0.375 9.5 9-8210 140 60 45 1.14 0.25 6.4 70 4.8 90 245 0.50 0.25 6.4
0.500 12.7 9-8210 143 60 30 0.76 0.25 6.4 70 4.8 90 245 0.80 0.25 6.4
0.625 15.9 9-8210 145 60 20 0.51 0.25 6.4 70 4.8 90 245 NR NR NR
0.750 19.1 9-8210 145 60 18 0.46 0.25 6.4 70 4.8 90 245 NR NR NR
Type Torch: SL100 With Exposed Tip
Type Material: Mild Steel
Type Plasma Gas: Air Type Secondary Gas: Single Gas Torch
Thickness Tip Output Amperage Speed (Per Minute) Standoff Plasma Gas Press Flow (CFH) Pierce Pierce Height
Inches mm (Cat. No.) Volts(VDC) (Amps) Inches Meters Inches mm psi* bar Plasma Total** Delay (Sec) Inches mm
0.060 1.5 9-8211 113 80 320 8.13 0.19 4.8 65 4.5 115 340 0.00 0.19 4.8
0.120 3.0 9-8211 113 80 230 5.84 0.19 4.8 65 4.5 115 340 0.10 0.19 4.8
0.135 3.4 9-8211 115 80 180 4.57 0.19 4.8 65 4.5 115 340 0.10 0.19 4.8
0.188 4.8 9-8211 114 80 140 3.56 0.19 4.8 65 4.5 115 340 0.20 0.19 4.8
0.250 6.4 9-8211 114 80 100 2.54 0.19 4.8 65 4.5 115 340 0.30 0.19 4.8
0.375 9.5 9-8211 117 80 42 1.07 0.19 4.8 65 4.5 115 340 0.40 0.19 4.8
0.500 12.7 9-8211 120 80 33 0.84 0.19 4.8 65 4.5 115 340 0.60 0.19 4.8
0.625 15.9 9-8211 133 80 22 0.56 0.19 4.8 65 4.5 115 340 0.75 0.19 4.8
0.750 19.1 9-8211 128 80 18 0.46 0.19 4.8 65 4.5 115 340 NR NR NR
0.875 22.2 9-8211 133 80 10 0.25 0.19 4.8 65 4.5 115 340 NR NR NR
1.000 25.4 9-8211 132 80 9 0.23 0.19 4.8 65 4.5 115 340 NR NR NR
Type Torch: SL100 With Exposed Tip Type Material: Stainless Steel
Type Plasma Gas: Air Type Secondary Gas: Single Gas Torch
Thickness Tip Output Amperage Speed (Per Minute) Standoff Plasma Gas Press Flow (CFH) Pierce Pierce Height
Inches mm (Cat. No.) Volts(VDC) (Amps) Inches Meters Inches mm psi* bar Plasma Total** Delay (Sec) Inches mm
0.060 1.5 9-8211 120 80 340 8.64 0.25 6.4 65 4.5 115 340 0.00 0.25 6.4
0.120 3.0 9-8211 120 80 300 7.62 0.25 6.4 65 4.5 115 340 0.10 0.25 6.4
0.135 3.4 9-8211 120 80 280 7.11 0.25 6.4 65 4.5 115 340 0.10 0.25 6.4
0.188 4.8 9-8211 120 80 140 3.56 0.25 6.4 65 4.5 115 340 0.20 0.25 6.4
0.250 6.4 9-8211 120 80 100 2.54 0.25 6.4 65 4.5 115 340 0.30 0.25 6.4
0.375 9.5 9-8211 126 80 50 1.27 0.25 6.4 65 4.5 115 340 0.40 0.25 6.4
0.500 12.7 9-8211 129 80 28 0.71 0.25 6.4 65 4.5 115 340 0.80 0.25 6.4
0.625 15.9 9-8211 135 80 20 0.51 0.25 6.4 65 4.5 115 340 1.00 0.25 6.4
0.750 19.1 9-8211 143 80 10 0.25 0.25 6.4 65 4.5 115 340 NR NR NR
0.875 22.2 9-8211 143 80 9 0.23 0.25 6.4 65 4.5 115 340 NR NR NR
1.000 25.4 9-8211 146 80 8 0.20 0.25 6.4 65 4.5 115 340 NR NR NR


 To Next Page