112
8.1 Skäregenskaper
Vid plasmaskärning är tjockleken hos det material som ska skä-
ras, skärhastigheten och den ström generatorn tillhandahåller
storheter som hänger samman. De beror på materialets typ och
kvalitet, typen av brännare samt på elektrodens och dysans typ
och skick, avståndet mellan dysan och arbetsstycket, tryckluf-
tens tryck och renhet, önskad skärningskvalitet, arbetsstyckets
temperatur etc.
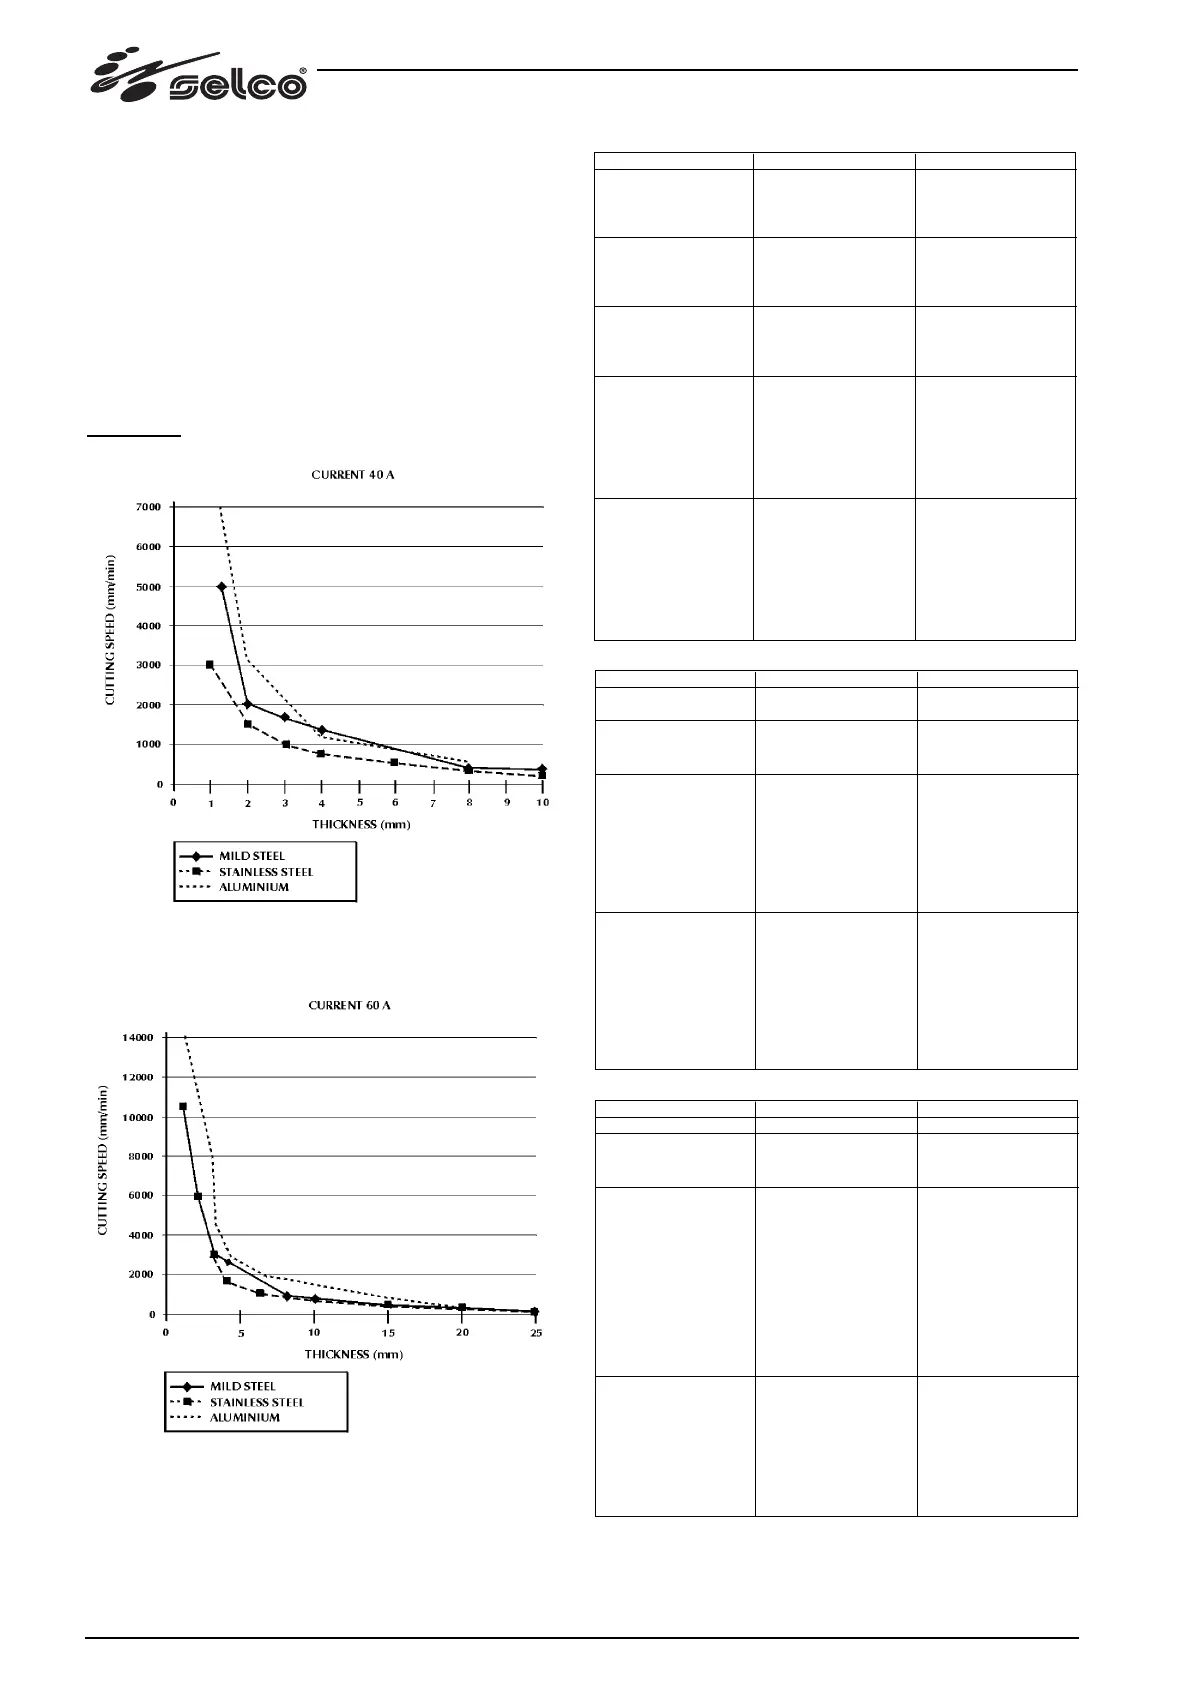
Av nedanstående tabeller och diagrammen i Fig. 1,2,3,4,5 fram-
går att tjockleken på det material som ska skäras står i omvänd
proportion till skärhastigheten och att dessa båda storheter kan
ökas genom att öka strömmen.
GENESIS 60
Fig. 1
Fig. 2
KOLSTÅL
Tjocklek (mm)
1
2
3
4
1
2
3
4
1
2
3
4
1
2
3
4
8
10
15
1
2
3
4
8
10
15
20
Ström (A)
20
20
20
20
30
30
30
30
40
40
40
40
50
50
50
50
50
50
50
60
60
60
60
60
60
60
60
Hastighet (mm/min)
1500
600
400
300
3000
1200
750
500
5000*
2000
1700
1200
7800
3700*
2500*
1800
700
600
250
10500
6000
3000
2500*
1000*
800*
400*
200
ROSTFRITT STÅL
Tjocklek (mm)
1
2
1
2
3
1
2
3
4
6
8
10
15
1
2
3
4
6
8
10
15
20
Ström (A)
30
30
40
40
40
50
50
50
50
50
50
50
50
60
60
60
60
60
60
60
60
60
Hastighet (mm/min)
1700
700
3000*
1400
1000
6400
2400*
1500
1200
850
700
450
250
10500
6000
3000*
1700*
1200*
900*
750*
350
200
ALUMINIUM
Tjocklek (mm)
1
1
2
3
1
2
3
4
1
2
3
4
6
8
10
1
2
3
4
6
8
10
15
Ström (A)
20
30
30
30
40
40
40
40
50
50
50
50
50
50
50
60
60
60
60
60
60
60
60
Hastighet (mm/min)
2400
4000*
1500
1200
6700*
3200*
2200
1100
10100
5000*
3000*
2000
1200
950
700
14000
10000
4800
3000*
1900*
1600*
1400*
600
* Skärning med hög kvalitet



 To Next Page