161
INDIKASJONSTABELL FOR VALG AV SVEISEPARAMETRENE I FORHOLD TIL DE MEST TYPISKE APPLIKASJONENE OG DE
BRUKELIGE TYPENE
6.1.3 Gasser som kan bli brukt
MIG-MAG sveising er karakterisert spesielt av den type av gass som skal brukes for den, inert gass for MIG (Metal Inert Gas) sveising,
aktiv gass for MAG (Metal Active Gas) sveising.
Kulldioksid (CO
2
)
Hvis du bruker CO
2
som vernegass, kan du oppnå høye penetrasjoner med høy matehastighet og gode mekaniske egenskaper,
sammen med lave arbeidskostnader. Til tross for dette, kan bruket av denne gassen gi opphov til store problem i den endelige kje-
miske sammensetningen i fogene, da det skjer et tap av elementer som lett oksideres og samtidigt øker kvantiteten av kull i badet.
Sveising med ren CO
2
kan gi opphov til andre problemer, som f.eks. altfor mye sprøyt og danning av porøsiteter pga kulloksid.
Argon
Denne inerte gassen blir brukt i rent tilstand for sveising av lettere legeringer, mens for sveising av rustfritt stål med krom/nickel, er
det bedre å arbeide med ekstre syre og kulldioksid 2%, da dette hjelper å oppnå en bedre stabilitet i buen og en bedre formning.
Helium
Denne gassen blir brukt som alternativ til argon og gir en bedre penetrasjon (på store tykkelse) og en høyere matehastighet.
Blanding Argon-Helium
Du oppnår en stabilere bue enn med ren helium, en bedre penetrasjon og høyere hastighet enn hvis du bruker Argon.
Blanding Argon-kulldioksid og Argon-kulldioksid-syre
Disse blandinger blir brukt for sveising av jernematerialer, spesielt il tilstand som SHORT-ARC, da de termiske karakteristiske trek-
kene er meget bedre. Dette utelukker ikke bruket i SPRAY-ARC. Normalt innholder blandingen kulldioksid mellom 8 og 20% og
syre rundt 5%.
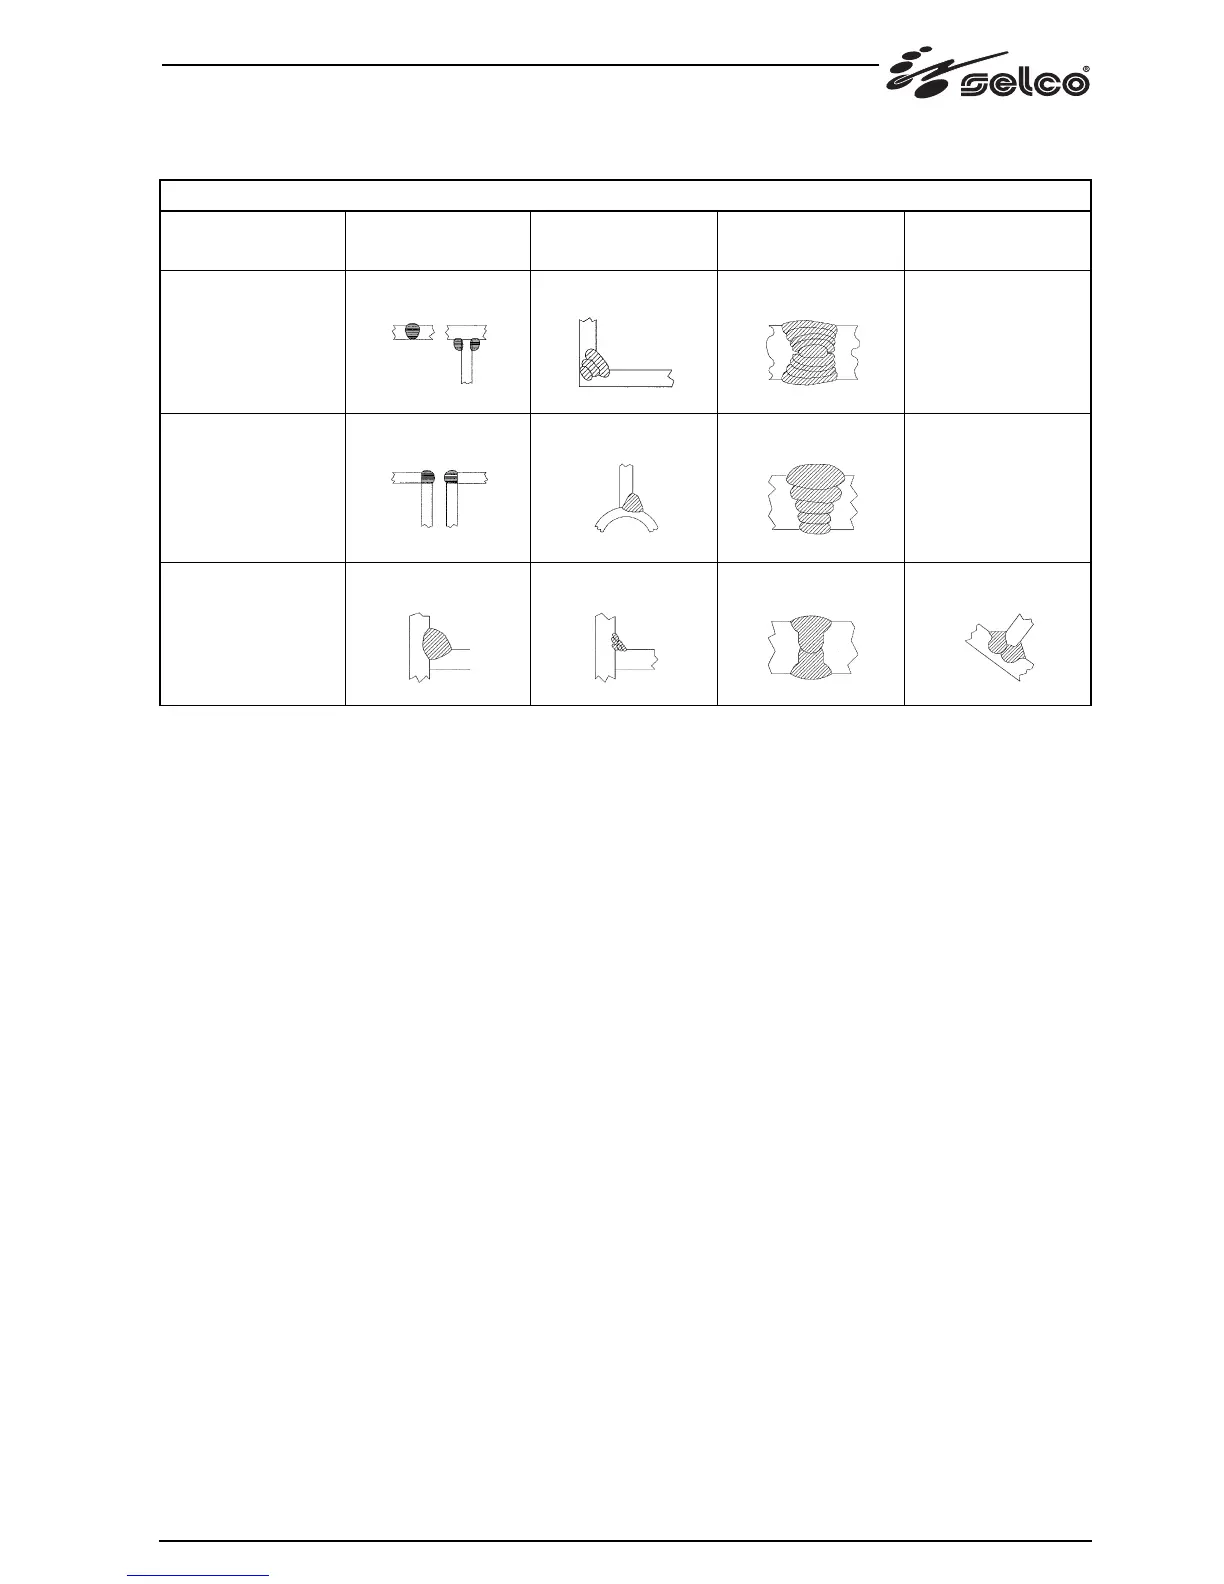
Tråddiameter - vekt per meter
Buespenning
(v) 0,8 mm 1,0-1,2 mm 1,6 mm 2,4 mm
Lav penetrasjon for tynt
materiale
60 - 160 A
100 - 175 A
God kontroll av
penetrasjon og fusjon
God flat
og vertikal smelting
Brukes ikke
16 - 22
SHORT - ARC
24 - 28
SEMI SHORT-ARC
(overgangsområde)
30 - 45
SPRAY - ARC
120 - 180 A
Automatisk sveising
i skråning
250 - 350 A
Automatisk sveising
med høy spenning
200 - 300 A
Automatisk sveising
i vinkel
150 - 250 A
Lav penetrasjon med
regulering til 200 A
150 - 250 A
Automatisk sveising
med flere turer
200 - 350 A
God penetrasjon
i skråning
300 - 500 A
Bra penetrasjon, store
deponeringer på tykke materialer
500 - 750 A
150 - 200 A
Brukes ikke
300 - 400 A




 To Next Page