63
Criques à chaud
Cause Paramètres de soudage incorrects.
Solution Réduire le courrant de soudage.
Utiliser une électrode de diamètre inférieur.
Cause Présence de graisse, peinture, rouille ou de saleté
sur les pièces à souder.
Solution Effectuer un nettoyage des pièces avant d'effectuer
le soudage.
Cause Présence de graisse, peinture, rouille ou de saleté
sur le matériau d'apport.
Solution Toujours utiliser des produits et des matériaux de
qualité.
Toujours maintenir le matériau d'apport en parfai-
tes conditions.
Cause Modalité d'exécution du soudage incorrecte.
Solution Effectuer les séquences opérationnelles correctes
pour le type de joint à souder.
Cause Pièces à souder présentant des caractéristiques
différentes.
Solution Effectuer un beurrage avant de procéder au soudage.
Criques à froid
Cause Présence d'humidité dans le matériau d'apport.
Solution Toujours utiliser des produits et des matériaux de
qualité.
Toujours maintenir le matériau d'apport en parfai-
tes conditions.
Cause Géométrie spéciale du joint à souder.
Solution Présence de graisse, peinture, rouille ou de saleté
sur le matériau d'apport.
Effectuer un postchauffage.
Effectuer les séquences opérationnelles correctes
pour le type de joint à souder.
En cas de doute et/ou de problème, n’hésitez pas à consulter
le dépanneur agréé le plus proche.
6 INFORMATIONS GÉNÉRALES SUR LA
SOUDURE À FIL CONTINU
6.1 Introduction
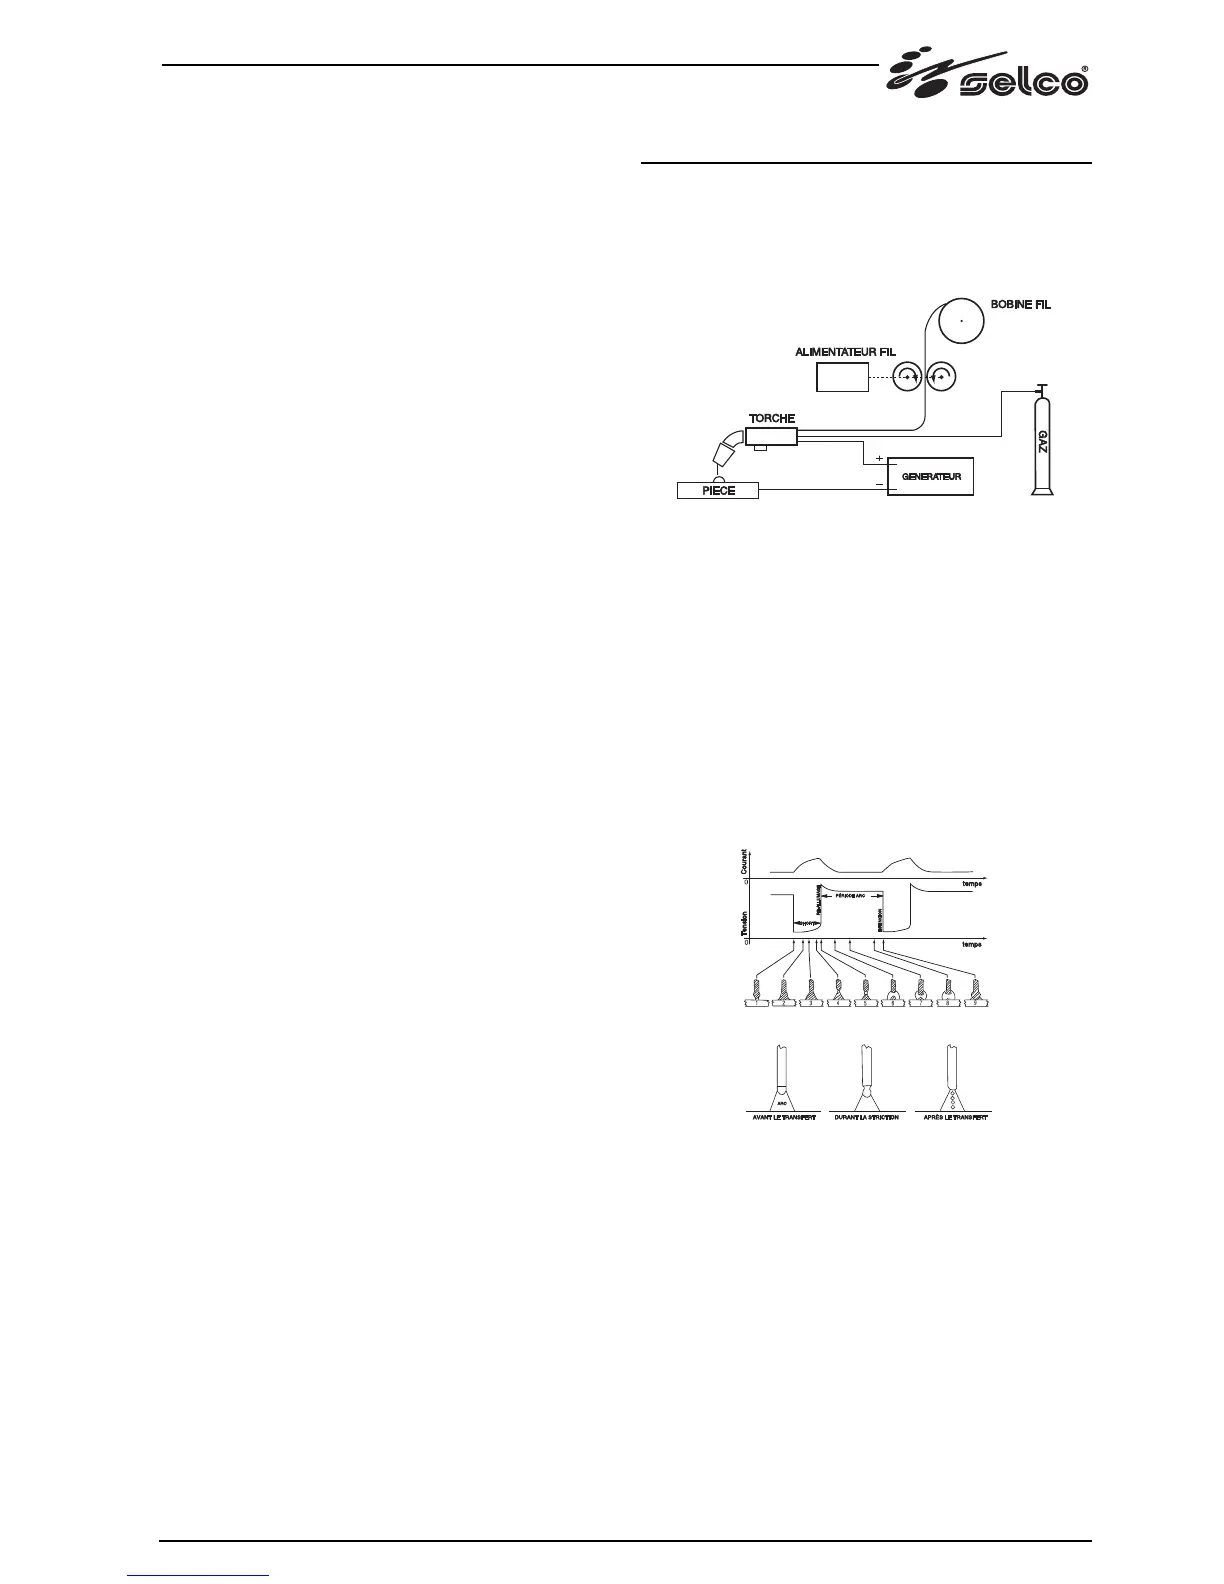
Un système MIG est formé d'un générateur en courant continu,
d'un dispositif qui alimente le fil, d'une bobine de fil, d'une
torche et du gaz.
Installation de soudure manuelle
Le courant est transféré à l'arc par l'électrode fusible (fil placé sur
la polarité positive); le métal fondu est transféré sur la pièce à
souder par l'arc avec ce procédé. L'alimentation du fil est néces-
saire pour remplacer le fil d'apport fondu durant la soudure.
6.1.1 Méthodes adoptées
Pour la soudure sous protection de gaz, la façon dont les gout-
tes se détachent de l'électrode permet d'avoir deux systèmes
de transfert. La première méthode appelée "TRANSFERT EN
COURT-CIRCUIT (SHORT-ARC)" met l'électrode directement
en contact avec le bain. Il se produit donc un court-circuit avec
effet fusible de la part du fil qui s'interrompt, l'arc se rallume
ensuite et le cycle se répète (Sch. 1a).
Cycle SHORT (a) et soudure SPRAY ARC (b)
Une autre méthode pour obtenir le transfert des gouttes est celle
appelée "TRANSFERT PAR ECLABOUSSURE (SPRAY-ARC)". Elle
permet aux gouttes de se détacher de l'électrode et de tomber
dans le bain de fusion en un deuxième temps (Sch. 1b).
Sch. 1a
Sch. 1b




 To Next Page