47
Ursache Zu schnelles Erstarren des Schweißbads.
Abhilfe Vorschubgeschwindigkeit beim Schweißen/
Schneiden herabsetzen.
Werkstücke vorwärmen.
Schweißstrom erhöhen.
Wärmerisse
Ursache Schweißparameter unkorrekt.
Abhilfe Schweißstrom reduzieren.
Eine Elektrode mit kleinerem Durchmesser benutzen.
Ursache Vorhandensein von Fett, Lack, Rost oder Schmutz
auf den Werkstücken.
Abhilfe Werkstücke vor dem Schweißen sorgfältig reinigen.
Ursache Vorhandensein von Fett, Lack, Rost oder Schmutz
auf dem Zusatzwerkstoff.
Abhilfe Immer Produkte und Materialien hochwertiger
Qualität benutzen.
Zusatzwerkstoff immer in einwandfreiem Zustand
halten.
Ursache Durchführung des Schweißens unkorrekt.
Abhilfe Die korrekten Arbeitsschritte für die zu schweißen-
de Verbindung ausführen.
Ursache Ungleiche Eigenschaften der Werkstücke.
Abhilfe Vor dem Schweißen ein Puffern ausführen.
Kälterisse
Ursache Vorhandensein von Feuchtigkeit im
Zusatzwerkstoff.
Abhilfe Immer Produkte und Materialien hochwertiger
Qualität benutzen.
Zusatzwerkstoff immer in einwandfreiem Zustand
halten.
Ursache Besondere Form der zu schweißenden
Verbindung.
Abhilfe Werkstücke vorwärmen.
Ein Nachwärmen ausführen.
Die korrekten Arbeitsschritte für die zu schweißen-
de Verbindung ausführen.
Wenden Sie sich für jeden Zweifel und/oder jedes Problem
an die naheste Technische Kundendienststelle.
6 THEORETISCHE HINWEISE FÜR DAS
DAUERDRAHTSCHWEISSEN
6.1 Einleitung
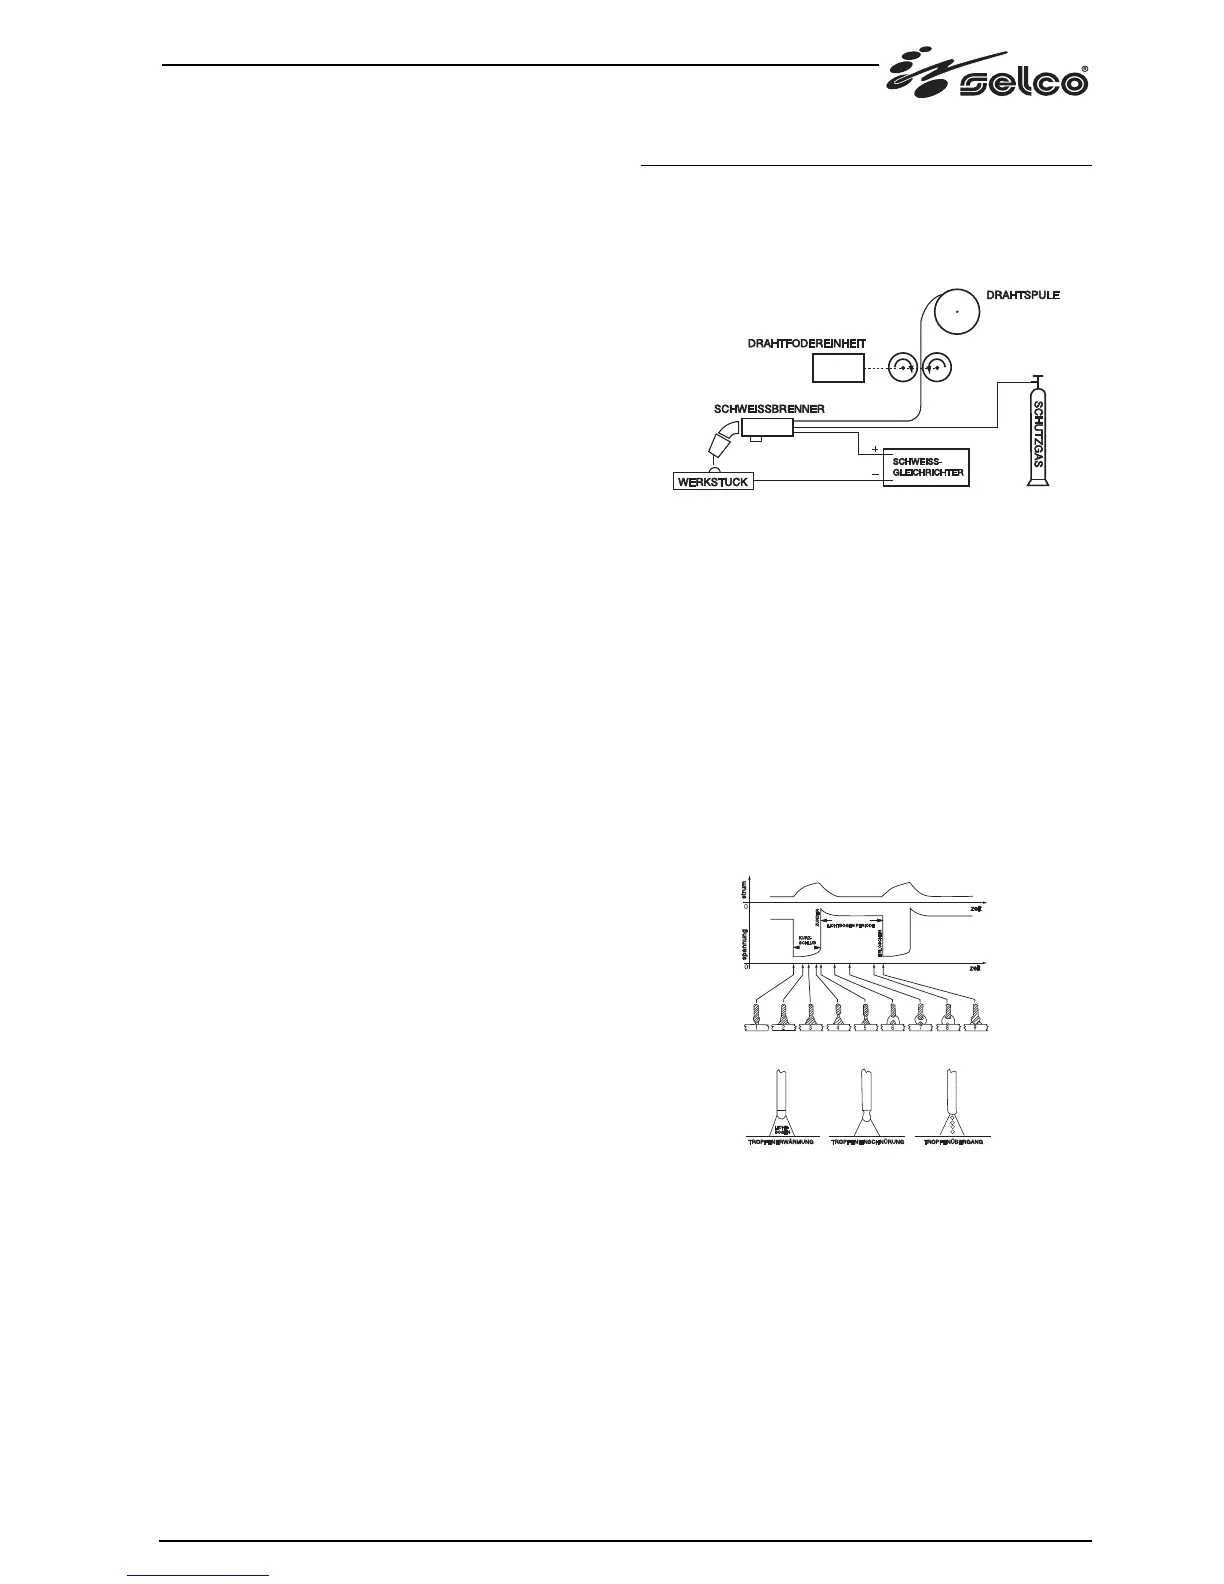
Ein MIG-System besteht aus einem Gleichstromgenerator, einer
Vorrichtung für die Drahtzuführung, einer Drahtspule und
einem Gasbrenner.
Manuelle Schweissanlage
Der Strom wird über die Schmelzelektrode (Draht mit positi-
ver Polung) zum Bogen übertragen; bei diesem Verfahren wird
das geschmolzene Metall durch den Bogen auf das Werkstück
übertragen. Die Drahtzuführung ist erforderlich, um den beim
Schweissen geschmolzenen Elektrodendraht wieder zu ergänzen.
6.1.1 Verfahren
Beim Schweissen unter Schutzgas gibt es zwei
Übertragungsmethoden, die davon abhängen, wie sich die
Tropfen von der Elektrode ablösen. Bei der ersten Methode,
"KURZSCHLUSSÜBERTRAGUNG (SHORT-ARC)" genannt, tritt
die Elektrode in direkten Kontakt mit dem Bad, dann wird ein
Kurzschluss mit Schmelzwirkung des Drahts verursacht, der sich
unterbricht, danach zündet der Bogen wieder und der Zyklus
wiederholt sich (Abb. 1a).
SHORT-ARC Zyklus (a) und SPRAY ARC Schweissung (b)
Die zweite Methode für die Übertragung der Tropfen ist die
sogenannte "SPRITZERÜBERTRAGUNG (SPRAY-ARC)", wobei
sich die Tropfen von der Elektrode ablösen und erst danach das
Schmelzbad erreichen (Abb. 1b).
Abb 1a
Abb 1b




 To Next Page