49
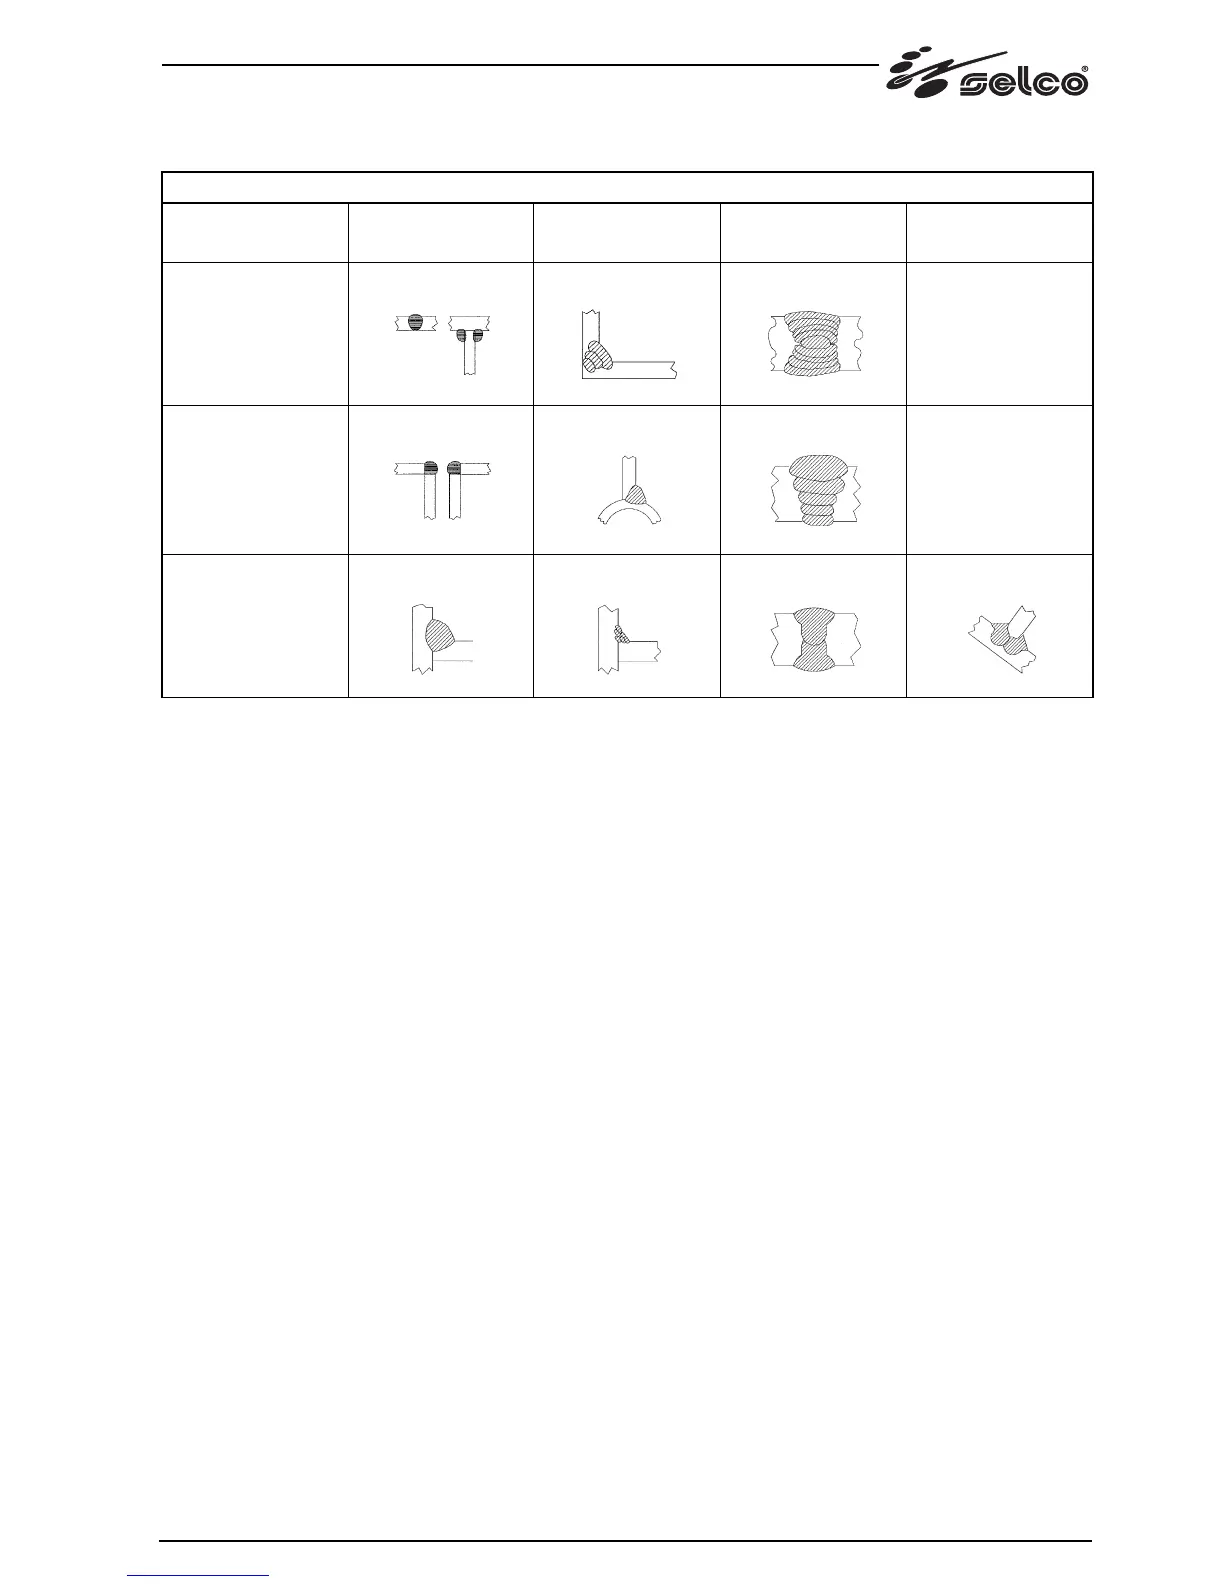
RICHTUNGSWEISENDE TABELLE ZUR WAHL DER SCHWEISSPARAMETER MIT BEZUG AUF DIE TYPISCHSTEN ANWENDUNGEN
UND DIE AM HÄUFIGSTEN BENUTZTEN SCHWEISSDRÄHTE
6.1.3 Verwendbare Gase
Die MIG-MAG-Schweissung ist vor allem durch den verwendeten Gastyp gekennzeichnet, Inertgase für das MIG-Schweissen (Metal
Inert Gas), und Aktivgase für das MAG-Schweissen (Metal Active Gas).
Kohlendioxyd (CO
2
)
Mit CO
2
als Schutzgas werden hohe Durchdringungen mit guter Vorschubgeschwindigkeit und guten mechanischen Eigenschaften
vereint mit geringen Betriebskosten erhalten. Der Gebrauch dieses Gases verursacht jedoch erhebliche Probleme, was die chemi-
sche Endzusammensetzung der Verbindungen betrifft, da man einen Verlust an leicht oxidierbaren Elementen hat und das Bad
gleichzeitig mit Kohlenstoff bereichert wird.
Das Schweissen mit reinem CO
2
ist auch Grund für andere Probleme, wie zu viele Spritzer und Bildung von Porositäten durch
Kohlenoxyd.
Argon
Dieses Inertgas wird rein beim Schweissen von Leichtlegierungen verwendet, wogegen man zum Schweissen von rostfreiem
Chrom-Nickelstahl einen 2%-igen Zusatz von Sauerstoff und CO
2
vorzieht, der zur Bogenstabilität und zu einer besseren Form der
Schweissnaht beiträgt.
Helium
Dieses Gas wird anstelle von Argon benutzt und ermöglicht bessere Durchdringungen (auf grossen Dicken) und höhere
Vorschubgeschwindigkeiten.
Argon-Helium-Mischung
Im Vergleich zu reinem Helium erhält man einen stabileren Bogen, mit mehr Durchdringung und grösserer Geschwindigkeit als mit
Argon.
Argon-CO
2
-Mischung und Argon-CO
2
-Sauerstoff-Mischung
Diese Mischungen werden beim Schweissen von Eisenmaterial verwendet, vor allem beim SHORT-ARC-Schweissen, da der spezifi-
sche Wärmezusatz verbessert wird. Dies schliesst aber den Gebrauch dieser Mischungen für das SPRAY-ARC-Schweissen nicht aus.
Die Mischung enthält gewöhnlich einen CO
2
-Prozentsatz von 8 bis 20% und einen O
2
-Prozentsatz um 5%.
Drahtdurchmesser - Gewicht pro Meter
Bogenspannung
(v) 0,8 mm 1,0-1,2 mm 1,6 mm 2,4 mm
Geringe Durchdringung bei
dünnem Material
60 - 160 A
100 - 175 A
Gute Kontrolle der Durchdringung
und der Schmelzung
Gute horizontale und
vertikale Schmelzung
Nicht verwendet
16 - 22
SHORT - ARC
24 - 28
SEMI SHORT-ARC
(Übergangsbereich)
30 - 45
SPRAY - ARC
120 - 180 A
Automatisches
Abwärtsschweißen
250 - 350 A
Automatisches
Hochspannungsschweißen
200 - 300 A
Automatisches
Kehlnahtschweißen
150 - 250 A
Geringe Durchdringung mit
Einstellung auf 200 A
150 - 250 A
Automatisches Schweißen mit
mehreren Schweißlagen
200 - 350 A
Gute Durchdringung beim
Abwärtsschweißen
300 - 500 A
Gute Durchdringung und hohe
Ablagerung auf dickem Material
500 - 750 A
150 - 200 A
Nicht verwendet
300 - 400 A




 To Next Page