3 PRESENTACIÓN DEL EQUIPO
3.1 Generalidades
Los equipos semiautomáticos de la serie UNISTEP para la sol-
dadura MIG/MAG con hilo continuo garantizan altas prestacio-
nes y calidad en la soldadura con hilos macizos y con alma.
La característica del generador es a tensión constante con
regulación a escalón de la tensión de soldadura; las varias sali-
das de la inductancia que se pueden seleccionar le permiten al
operador programar la dinámica del generador óptima para la
soldadura.
El generador puede conectarse a 2 carros alimentadores de
hilos diferentes:
Reversión ESTÁNDAR (WF 115):
La velocidad de alimentación del alambre es regulable directa-
mente desde el panel frontal mediante un potenciómetro.
Versión XP (WF 115 XP):
Estos generadores para la soldadura presenta una modalidad
innovadora de funcionamiento "SINERGIA".
La habilitación de la sinergia con la configuración del tipo de
material que se debe soldar y el diámetro del alambre utilizado
permite una programación automática de la velocidad del alam-
bre, simplificando las operaciones de regulación de la soldadura.
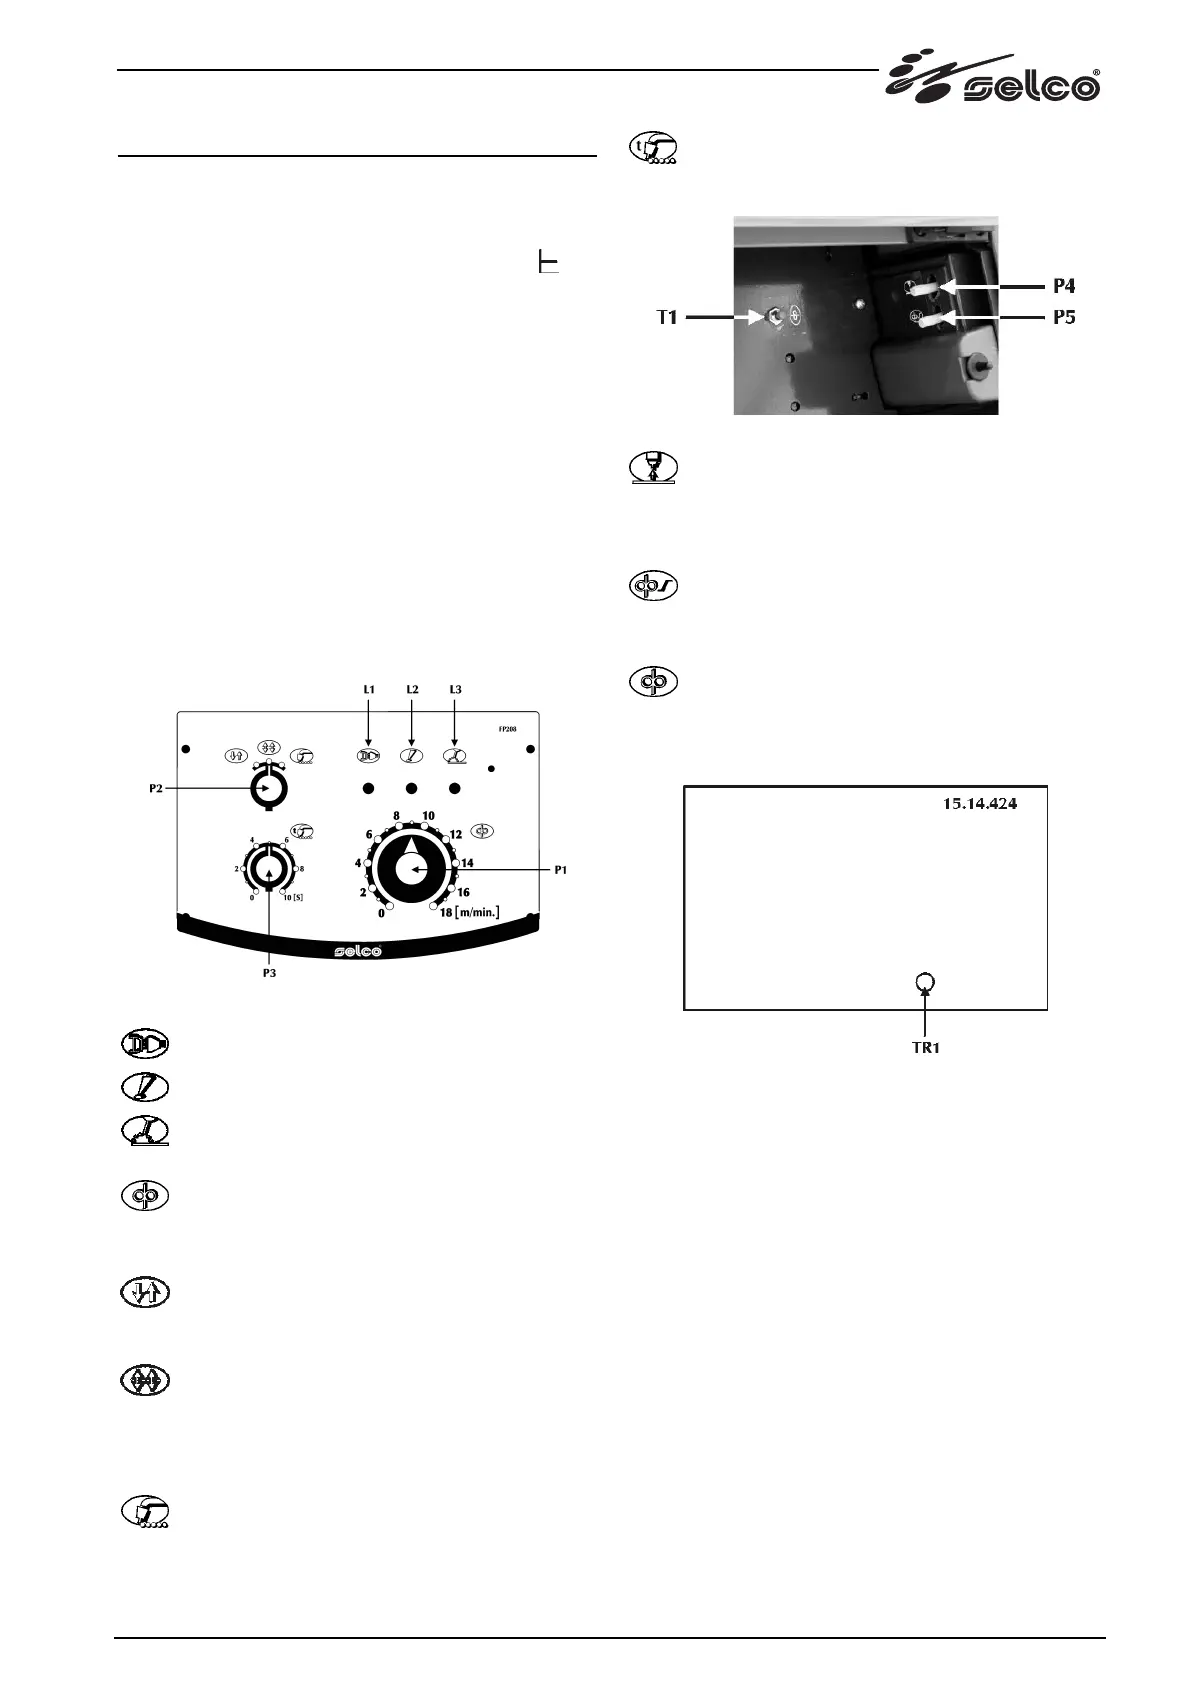
3.2 Panel de mandos frontal WF 115
Fig.1 WF 115
L1: se ilumina cuando el generador es alimentado.
L2: indica la eventual intervención de los aparatos de
protección como la protección térmica.
L3: se ilumina cuando hay tensión en la salida de la sol-
dadora.
P1: potenciómetro de regulación de la velocidad del
hilo.
Mínimo 0 m/min, Máximo 18 m/min
P2: modalidad de soldadura.
2 Tiempos: en dos tiempos, la presión del interruptor
hace fluir el gas, activa la tensión en el alambre y lo hace
avanzar; en el momento de la liberación el gas, la ten-
sión y el avance del alambre se desactivan.
4 Tiempos: en cuatro tiempos la primera pulsación del
botón hace fluir el gas efectuando un pre gas manual, en el
momento de la liberación es activada la tensión en el alam-
bre y su avance. La presión sucesiva del botón para el hilo
y hace iniciar el proceso final que lleva la corriente a cero,
la liberación definitiva del botón detiene el aflujo del gas.
Soldadura por puntos: permite la ejecución de solda-
duras temporizadas.
P3: tiempo de soldadura por puntos.
Permite regular el tiempo de soldadura.
Mínimo 0s, Máximo 10s
P4: burn back.
Permite la regulación del tiempo de quemadura del
alambre impidiendo que se peque al final de la soldadura.
Permite regular el largo del pedazo de alambre externo a la antorcha.
Mínimo 0s, Máximo 0.5s, Default 100ms
P5: rampa del motor.
Permite configurar un paso gradual entre la velocidad
del alambre de cebado y la de soldadura.
Mínimo 0s, Máximo 2s, Default 250ms
T1: avance alambre.
Permite hacer avanzar manualmente el alambre sin
flujo de gas y sin que el alambre esté bajo tensión.
Permite introducir el alambre en la vaina de la antorcha duran-
te la etapa de preparación para la soldadura.
TR1: Post gas.
Permite configurar y regular el flujo de gas al final de la soldadura.
Mínimo 0s, Máximo 10s, Default 0s
55




 To Next Page