3 APRESENTAÇÃO DA INSTALAÇÃO
3.1 Generalidades
As instalações semiautomáticas da série UNISTEP para a sol-
dadura MIG/MAG de fio contínuo garantem elevados desem-
penhos e qualidade na soldadura com fios cheios e fluxados.
A característica estática do gerador é a tensão constante
com regulação por estágio da tensão de soldadura; as diferen-
tes saídas da indutância seleccionáveis consentem ao operador
de definir a dinâmica óptima do gerador para a soldadura.
O gerador pode ser ligado a 2 diferentes carros guia fio:
Versão STANDARD (WF 115):
a velocidade de alimentação do fio é regulável directamente do
painel frontal por meio do potenciómetro.
Versão XP (WF 115 XP):
estes geradores para a soldadura apresentam uma inovadora
modalidade de funcionamento "SINERGIA".
A habilitação da sinergia com a definição do tipo de material a
saldar e do diâmetro do fio utilizado consente uma predisposi-
ção automática da velocidade do fio, simplificando de facto as
operações de regulação em soldadura do sistema.
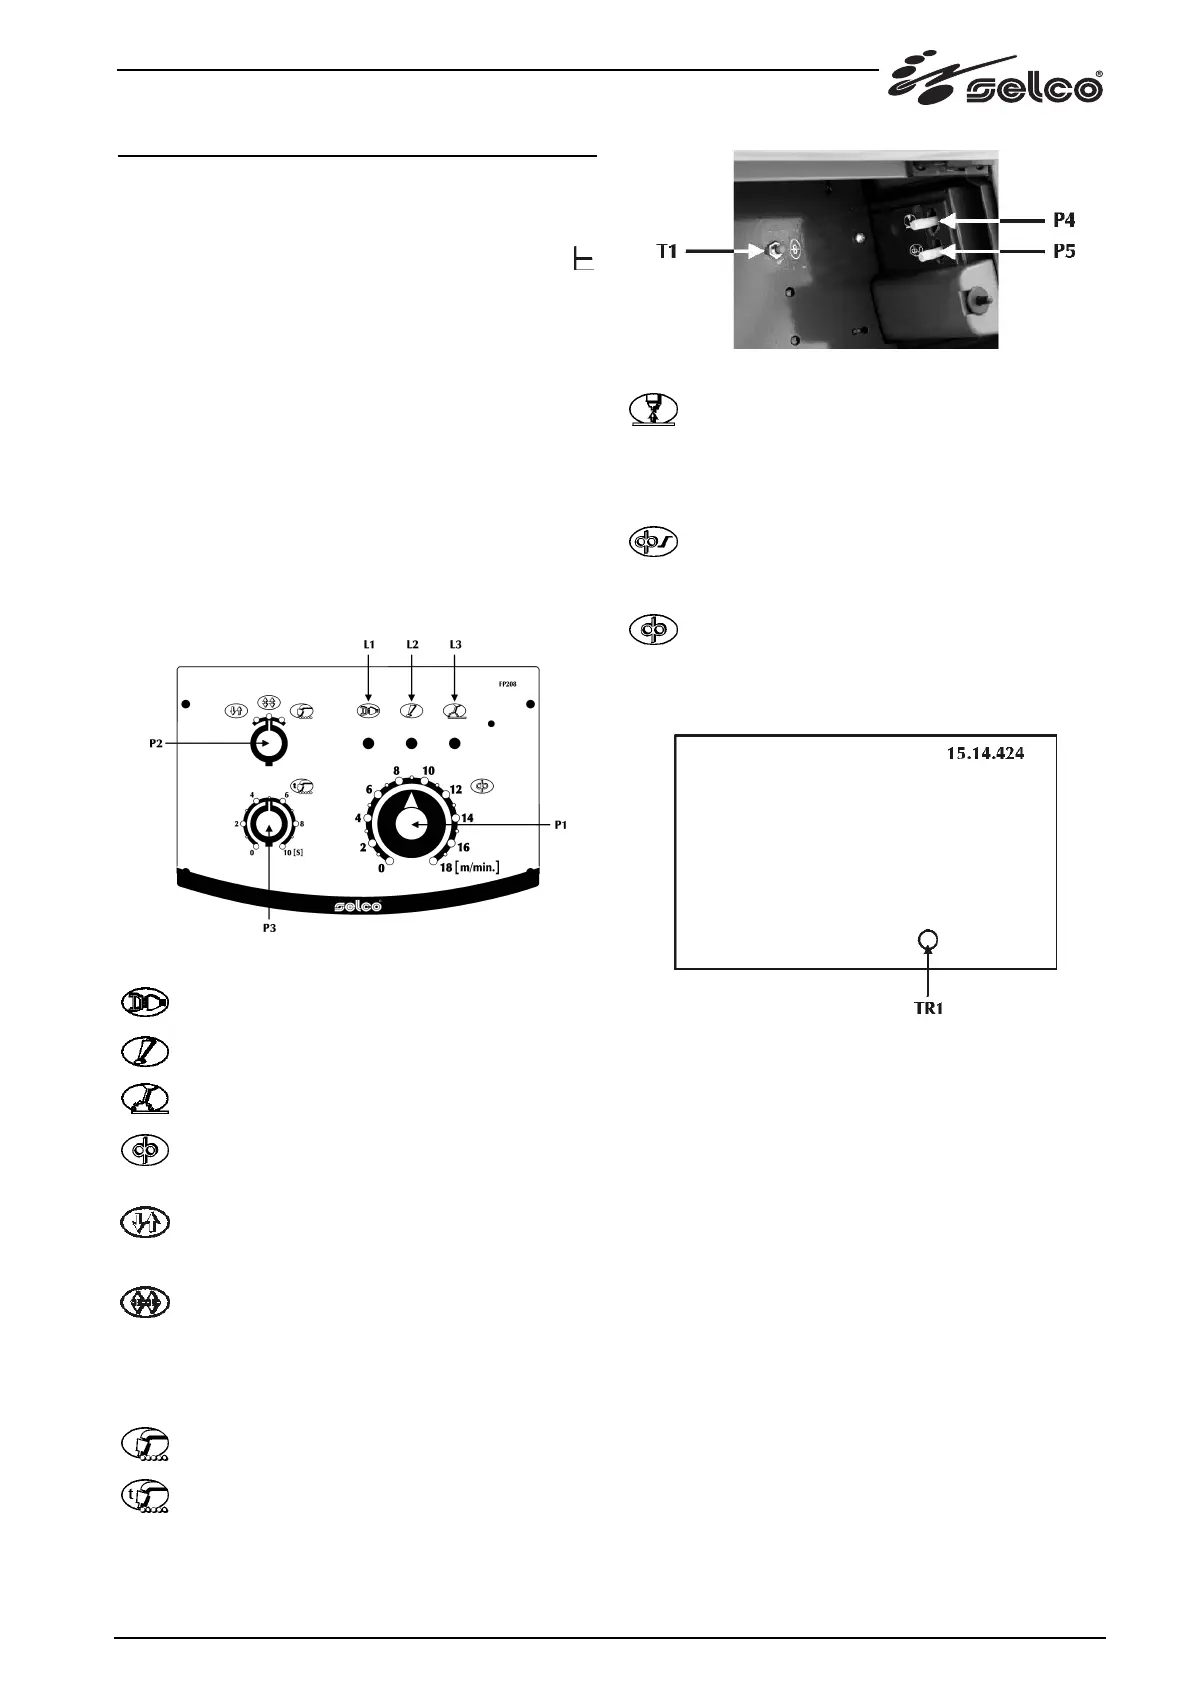
3.2 Painel comandos frontal WF 115
Fig.1 WF 115
L1: ilumina-se assim que o gerador é alimentado.
L2: indica a eventual activação dos dispositivos de pro-
tecção, tais como, a protecção térmica.
L3: ilumina-se quando é presente tensão de saída na
máquina de soldar.
P1: potenciómetro de regulação da velocidade do fio.
Mínimo 0 m/min, Máximo 18 m/min
P2: modalidade de soldagem.
2 Tempos: em dois tempos, a pressão do botão faz fluir
o gás, activa a tensão no fio, fazendo-o avançar; quan-
do se solta o botão, o gás, a tensão e o avanço do fio
são interrompidos.
4 Tempos: em quatro tempos, quando se aperta o
botão pela primeira vez, faz-se fluir o gás, efectuando-
se uma pré-vazão manual do gás; quando se solta o
botão, activa-se a tensão no fio e o seu avanço. A suces-
siva pressão do botão, bloqueia o fio e faz iniciar o pro-
cesso final que conduz à corrente a zero; soltando-se
definitivamente o botão, interrompe-se o fluxo do gás.
Soldagem por pontos: consente a execução de solda-
gens temporizadas.
P3: tempo de soldagem por pontos.
Permite a regulação do tempo de soldagem.
Mínimo 0s, Máximo 10s
P4: burn back.
Consente a regulação do tempo de queimadura do fio
impedindo a colagem no fim da soldadura.
Consente de regular o comprimento do pedaço de fio externo
à tocha.
Mínimo 0s, Máximo 0.5s, Default 100ms
P5: rampa motor.
Consente de definir uma passagem gradual entre a
velocidade do fio de inflamação e a de soldadura.
Mínimo 0s, Máximo 2s, Default 250ms
T1: avanço do fio.
Permite o avanço manual do fio sem fluxo de gás e sem
que o fio esteja em tracção.
Consente a introdução do fio na bainha da tocha durante as
fases de preparação da soldagem.
TR1: Pós-vazão do gás.
Consente de definir e regular o fluxo de gás no fim da soldadura.
Mínimo 0s, Máximo 10s, Default 0s
67




 To Next Page