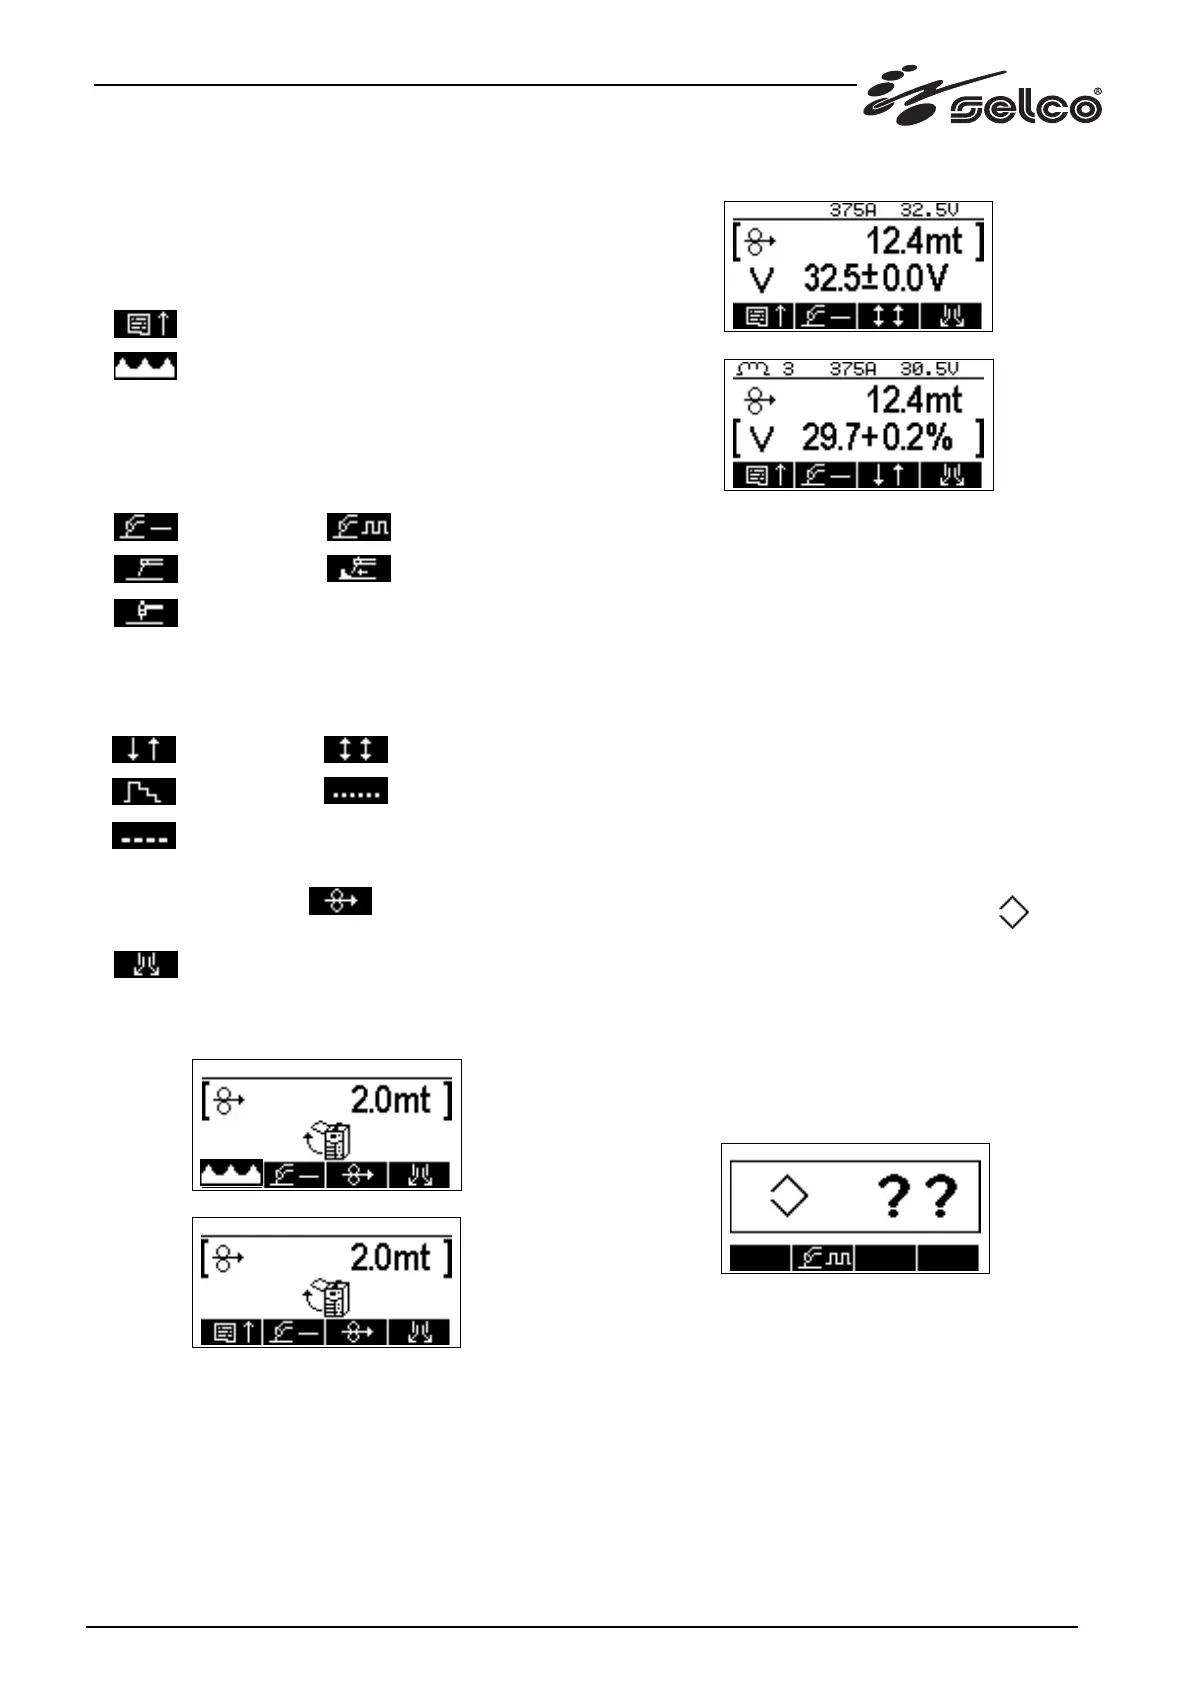
Description des touches
* Encodeur E1:
sélection du paramètre 1 ou 2.
* Touche K1: accès au menu de choix rapide (WF 110/111)
(avec compartiment porte bobine fermé) ou test groupe de
refroidissement (WF 110) (avec compartiment porte bobine
ouvert et fonctionnement MIG).
menu de choix rapide
test groupe de refroidissement (WF110)
* Touche K2: sélection du procédé de soudure MIG short, MIG
pulsé (WF 110), MMA, ARCAIR et TIG LIFT; le changement
n'est possible que lorsque l'arc est éteint. Le procédé arcair
n'est possible qu'avec PSR 352 et 503 ou PSM 408, PSM 508
et PSM 708.
MIG Short/Spray MIG Pulsé (WF 110)
MMA ARC-AIR
TIG Lift
* Touche K3: avec le procédé MIG et le compartiment porte
bobine fermé, il suffit d'appuyer sur cette touche sans la relâ-
cher pour sélectionner les fonctions bouton torche ou avance-
ment du fil (avec le compartiment porte bobine ouvert).
2 temps 4 temps
crater-filler soudure par points
point-pause
Elle assume la fonction d'avancement du fil avec le comparti-
ment porte bobine ouvert
* Touche K4: elle a la fonction de test Gaz avec le procédé MIG.
Si le compartiment porte bobine est ouvert en mode MIG, la
page-écran qui apparaît sur l'unité de visualisation D1 se modi-
fie comme suit:
(WF 110)
(WF 111)
Le fait d'appuyer sur la touche K3 permet de faire avancer le fil, tan-
dis que les deux paramètres principaux sont remplacés par un seul
paramètre lorsqu'il faut modifier la vitesse. La soudure et l'avance-
ment du fil avec le bouton torche sont désactivés si la porte est
ouverte; la vitesse du fil peut être saisie de 1,0 à 22,0 m/min et
retourne au minimum ou au maximum admis si elle est en dehors
des limites de la synergie à la fermeture de la porte. L'en-tête de la
première ligne disparaît par ailleurs lorsque la porte est ouverte.
L'affichage sur l'unité de visualisation D1 se modifie comme suit
durant la phase de soudure:
(WF 110)
(WF 111)
À noter que les valeurs du courant et de la tension de soudure
sont affichées à la place du type de matériau dans l'en-tête. Les
mesures sont affichées pour le dernier procédé durant lequel la
soudure a été effectuée: le 0 ou l'en-tête du matériau est affiché
dans les autres cas. Les mesures disparaissent en MIG si le para-
mètre Programme est sélectionné; les mesures disparaissent défi-
nitivement en changeant le paramètre Programme.
La valeur de l'inductance conseillée (WF 111) est également affi-
chée à gauche en MIG.
Les mesures et l'inductance (WF 111) fixe n° 3 sont toujours affi-
chées en MMA, TIG et ARC-AIR.
1.3.2 Sélection de la courbe de synergie avec le procédé MIG
Le paramètre fondamental en MIG est celui qui permet de choi-
sir les courbes synergiques: il est associé à un nombre de 0
(=Off) à 60 (WF 110) et de 0 (=Off) à 31 (WF 111).
Le paramètre est affiché avec le symbole suivant:
Off correspond au programme manuel pour utiliser la machine en
dehors des courbes synergiques et n'est pas affiché dans l'en-tête.
Pour les autres programmes, une courbe synergique relative à un
métal-diamètre fil-gaz particulier affiché dans l'en-tête corre-
spond à chaque nombre.
Si l'utilisateur sélectionne un numéro de programme dont la
courbe synergique n'est pas disponible (Ex MIG Pulsé avec gaz
CO2), un point d'interrogation apparaît sur l'unité de visualisa-
tion D1 comme représenté dans la page-écran qui suit (WF 110).
L'utilisateur peut alors choisir un nouveau programme valable
pour le MIG Pulsé en tournant l'encodeur et confirmer en appu-
yant sur la touche Encodeur ou ne pas modifier le programme et
passer en MMA en appuyant sur la touche K2.
Pour WF110: le paramètre Numéro Programme synergique est
le seul en commun entre les procédés de soudure MIG Short et
Pulsé: tous les autres paramètres présents dans les deux procé-
dés peuvent avoir des valeurs différentes, celles-ci étant modi-
fiées et gardées en mémoire de façon indépendante.
55


 To Next Page