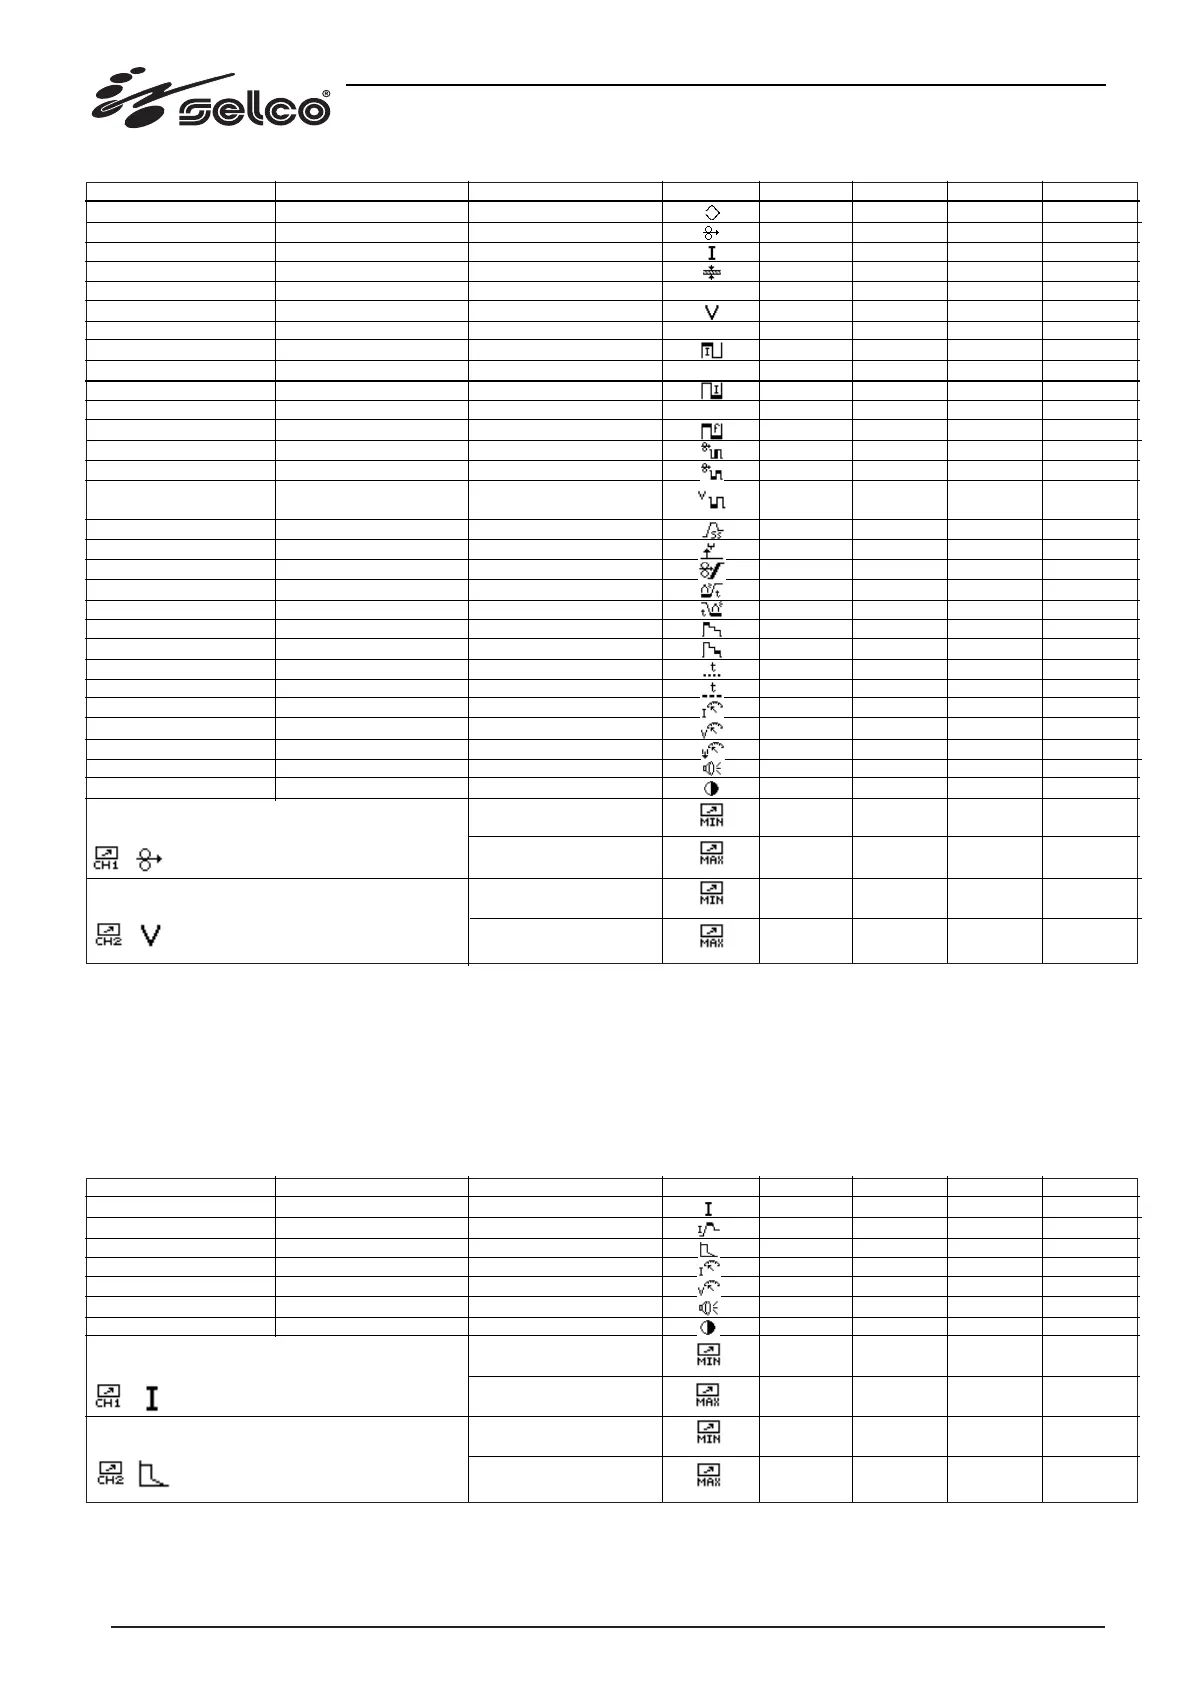
MIG PULSÉ SYNERGIQUE
* les valeurs limite min. et max. représentent les valeurs maximales admises et varient selon le programme synergique choisi.
** paramètres affichés dans le menu de choix rapide s'ils sont activés par la fonction correspondante.
*** la valeur de courant maximum en synergie dépend du groupe générateur avec une marge de tolérance supérieure (à titre indi-
catif: PSR503=500A, PSR352=350A).
**** la valeur de courant maximum en synergie dépend du groupe générateur (PSR503=680A, PSR352=600A).
# paramètre synergique modifiable avec offset.
MMA
MENU PRINCIPAL
Courant saisi
Arc force
MENU SETUP CH1 RC07
MENU SETUP CH2 RC07
MENU DE CHOIX RAPIDE
Courant saisi
Hot start
Arc force
MENU SETUP
2-Courant saisi
3-Hot start
4-Arc force
40-Lecture du courant
41-Lecture de la tension
48-Intensité vibreur sonore
49-Contraste LCD
45-CH1: courant min.
saisi RC07
45-CH1: courant max.
saisi RC07
46-CH2: Arc force min.
RC07
46-CH2: Arc force max.
RC07
MENU PRINCIPAL
Vitesse du fil
Tension synergie
Tension offset
MENU SETUP CH1 RC07
MENU SETUP CH2 RC07
MENU DE CHOIX RAPIDE
Numéro du programme
Vitesse du fil
Courant
Épaisseur
Tension synergie
Tension offset
Courant de pointe
Offset courant de pointe
Courant de base
Offset courant de base
Fréquence
Offset fréquence
Amplitude double pulsé
Temps double pulsé
Delta tension double
pulsé
Augmentation initiale **
Crater Filler **
Temps soudure par points **
Temps d'arrêt ***
MENU SETUP
2-Numéro du programme
3-Vitesse du fil
4-Courant
5-Épaisseur
6-Tension synergie
6-Tension offset
7-Courant de pointe
7-Offset courant de pointe
8-Courant de base
8-Offset courant de base
9- Fréquence
9- Offset fréquence
10-Amplitude double pulsé
11-Temps double pulsé
12-Delta tension double
pulsé
13- Hot start MIG
14-Burn back
15-Softstart
16-Temps pré-gaz
17-Temps post-gaz
18-Augmentation initiale
19-Crater Filler
20-Temps soudure par points
21-Temps d'arrêt
40-Lecture du courant
41-Lecture de la tension
42-Lecture du débit de gaz
48-Intensité vibreur sonore
49-Contraste LCD
45-CH1: vitesse min. du
fil RC07
45-CH1: vitesse max. du
fil RC07
46-CH2: tension offset
min. RC07
46-CH2: tension offset
max. RC07
SYMBOLE
#
#
#
#
MIN
5
1,0 *
6 *
0,8 *
5,0 *
-9,9 *
12 *
-50 *
12 *
-50 *
20 *
-50 *
0
0,0
-5,0
Off (0)
0,01
10
0,0
0,0
20
20
0,1
0,1
-
-
-
Off (0)
0
1,0
min+1
-9,9
min+ 0,1
MAX
60
22,0 *
Imax ***
25,5 *
55,5 *
+9,9 *
Mmax
+50 *
Mmax
+50 *
330 *
+50 *
100
10,0
+5,0
On (1)
1,00
100
10,0
10,0
200
200
25,0
25,0
-
-
-
10
50
max-1
22,0
Max-0,1
+9,9
DEF
5
3,0
-
-
-
0,0
****
0
****
0
-
0
0
0,5
0,0
On (1)
0,08
50
0,0
2,0
120
80
1,0
1,0
-
-
-
5
25
1,0
22,0
-9,9
+9,9
UM
-
mt/min
A
mm
V
V
A
A
A
A
Hz
Hz
%
sec
V
-
s
%
s
s
%
%
s
s
A
V
lt/min
-
-
mt/min
mt/min
V
V
60
SYMBOLE MIN
6
0
0
-
-
Off (0)
0
6
min+1
0
min+1
MAX
Imax ***
500
500
-
-
10
50
max-1
Imax ***
max-1
500
DEF
100
80
30
-
-
5
25
6
Imax ***
0
500
UM
A
%
%
A
V
-
-
A
A
%
%



 To Next Page