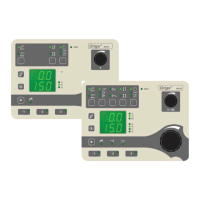
3 MIG/MAG WELDING
0459 287 601
- 11 -
© ESAB AB 2020
MIG/MAG welding with pulsing
Settings Setting range In steps of Default setting
2/4-stroke
1)
2-stroke or 4-stroke - 2-stroke
Crater filling OFF / ON - OFF
Crater fill time 0 - 5 s 0.1 s 1.0 s
Hot start OFF / ON - OFF
Hot start time 0.0 - 10.0 s 0.1 s 1.5 s
Creep start OFF / ON - ON
Gas purging
1)
- - -
Cold wire feed - - -
Display of amperage
estimate
OFF / ON - OFF
Gas pre-flow 0.1 - 25 s 0.1 s 0.1 s
Burnback time
2)
0 - 0.35 s 0.01 s 0.08 s
SCT
3)
SYN / OFF / ON - SYN
Gas post-flow 0 - 20 s 1 s 1 s
Spot welding OFF / ON - OFF
Spot welding time 0.1 - 25 s 0.1 s 0.1 s
Voltage 8 - 60 0.25 (displayed with
one decimal)
synergy deviation ±0
Wire feed speed 0.8–25.0 m/min
(31–980in./min)
0.1 m/min (1in./min) 5 m/min (31in./min)
Trigger data ON / ARC / OFF / ON - OFF
AVC feeder OFF / ON - OFF
Pinch-off / final pulse
2)
0 - 100 % 1 %
1)
These functions cannot be changed while welding is in progress.
2)
Only possible to set if SCT is off.
3)
The burnback time setting is only available when SCT is OFF. This will be the case if SCT
setting = OFF, or SCT setting = SYN and the chosen synergic line has SCT set to OFF.


 To Next Page