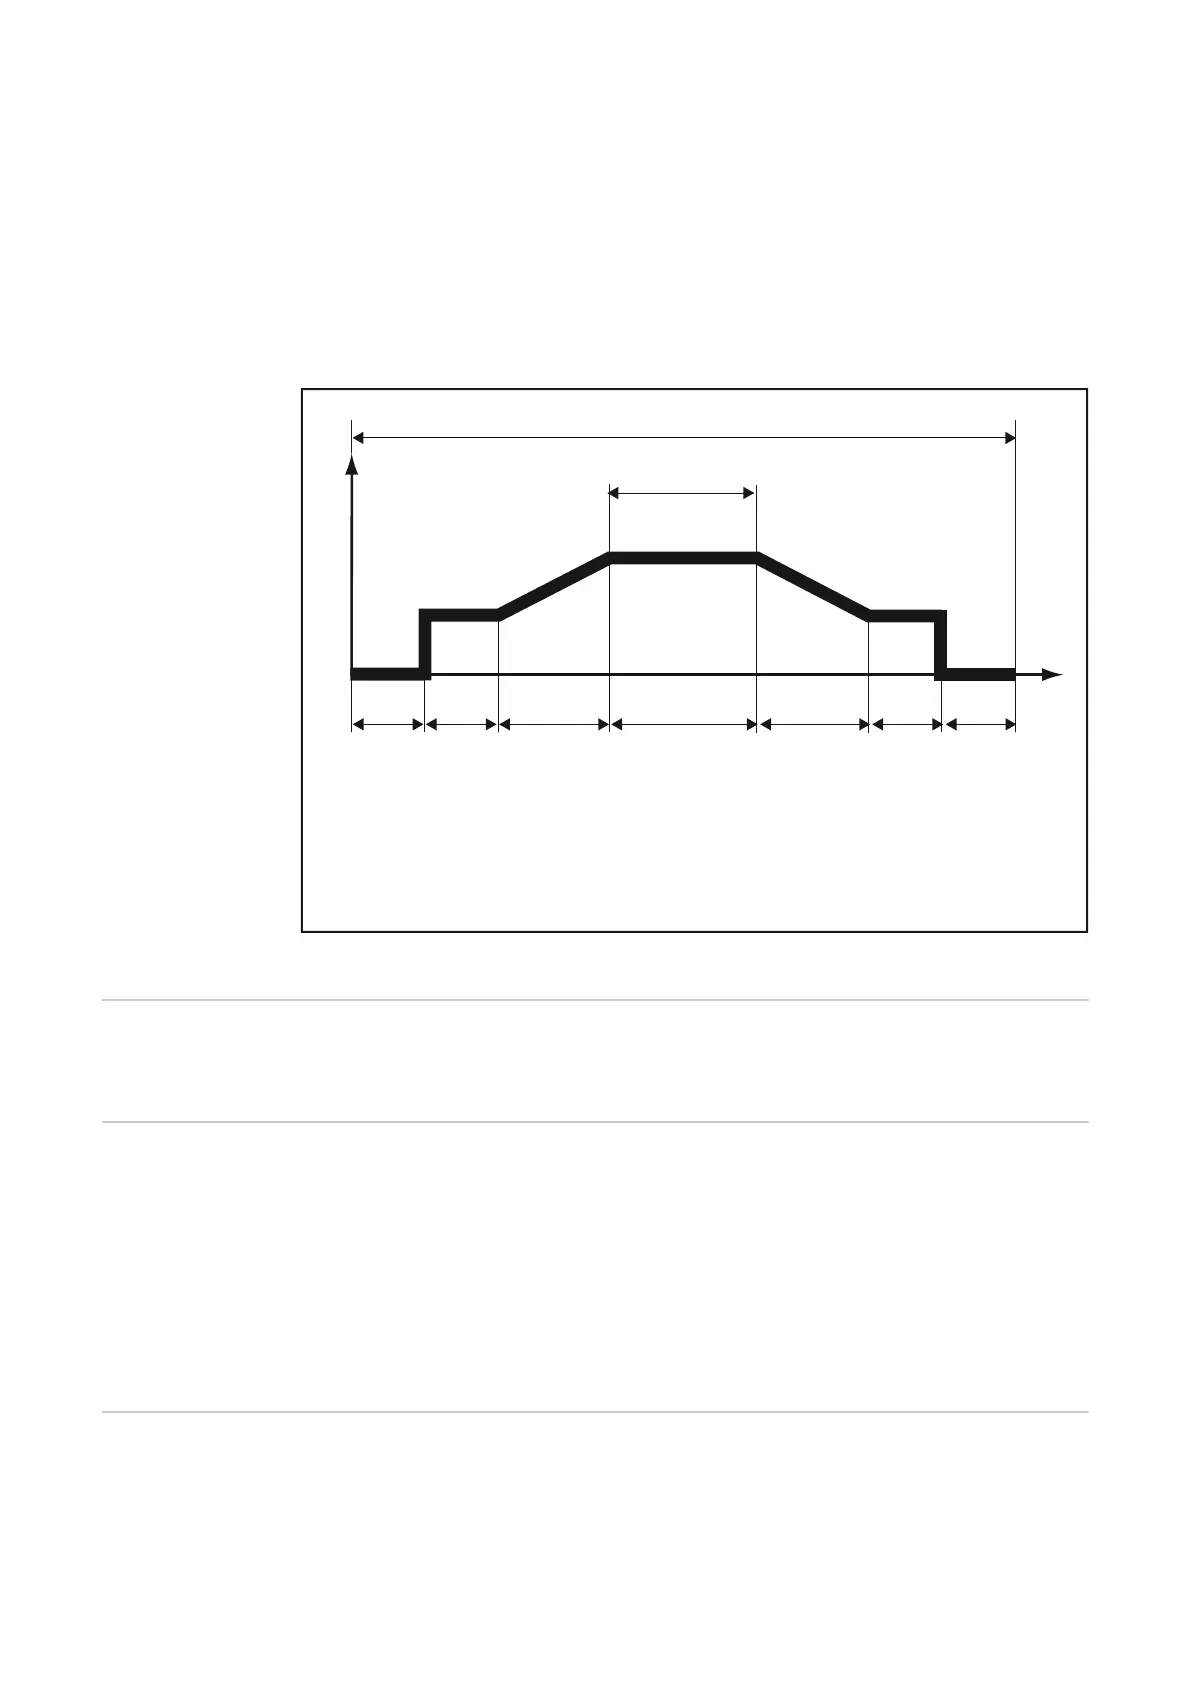
Les éléments suivants sont définis dans le menu Setup de la source de courant :
- Phase de courant d’amorçage avec courant d’amorçage (I-S), durée du courant
d’amorçage (t-S) et Slope (SL)
- Phase de courant de fin de soudage avec courant de fin de soudage (I-E), durée de
courant de fin de soudage (t-E) et Slope (SL)
Le signal de courant principal est émis entre la phase de courant de démarrage et la
phase de courant final.
IMPORTANT! Vous trouverez des informations plus détaillées dans le mode d’emploi de
la source de courant.
I
t
Courant de soudage
Temps pré-gaz (GPr)
Courant d’amorçage (I-S)
Slope (SL)
Courant de fin de
soudage (I-E)
Slope (SL)
„Processus actif“
„Signal de courant principal“
Temps post-gaz (GPo)
Signaux de sortie numériques „Processus actif“ et „Signal de courant principal“
Signal de limite
(inactif)
Connecteur X14/10....................Signal 24 V
Connecteur X7/2 ou X12/2....... GND
Protection anti-
collision (Colli-
sion protection)
Connecteur X2/13..................... Signal 24 V
Connecteur X7/2 ou X12/2....... GND
La plupart du temps, la torche de soudage du robot dispose d’une prise de déconnexion.
En cas de collision, le contact dans la prise de déconnexion s’ouvre et déclenche le
signal actif sur LOW „Protection anti-collision“.
La commande robot doit initier l’arrêt immédiat du robot et interrompre le processus de
soudage par le signal d’entrée „Quick-Stop“.
Source de cou-
rant prête (Power
source ready)
Connecteur X2/14..................... Signal 24 V
Connecteur X7/2 ou X12/2....... GND
Le signal „Source de courant prête“ est émis aussi longtemps que la source de courant
est prête à souder.
94



 To Next Page