se spínačem v poloze REV (zpět) – sklíčidlo by se mělo
otáčet po směru hodinových ručiček. Pokud se závito-
řezný nástroj neotáčí ve správném směru nebo jej nelze
ovládat pomocí nožního spínače, nástroj nepoužívejte,
dokud nebude opraven.
• Sešlápněte a podržte nožní spínač. Zkontrolujte pohy-
blivé součásti, zda jsou správně vyrovnané a upnuté,
zda nevydávají zvláštní zvuky nebo zda se nevyskytují
jiné neobvyklé podmínky. Sundejte nohu z nožního
spínače. Pokud zjistíte jakékoliv neobvyklé podmínky,
nástroj nepoužívejte, dokud nebudou odstraněny.
U automatických sklíčidel 535se ujistěte, že rotace
VPŘED uzavře sklíčidlo a rotace ZPĚT jej otevře.
• Posuňte závitořeznou hlavu do provozní polohy.
Sešlápněte a podržte nožní spínač. Zkontrolujte průtok
oleje závitořeznou hlavou. Sundejte nohu z nožního
spínače.
14. Posuňte spínač REV/OFF/FOR (zpět/vyp/vpřed) do
polohy OFF (vyp) a suchýma rukama vypojte nástroj ze
zásuvky.
Nastavení a použití závitořezné
hlavy
Závitořezné nástroje se sklíčidlem 535 Manual/535 Auto lze
použít spolu s množstvím různých závitořezných hlav RIDGID
k řezání závitů trubek a šroubů. K dispozici jsou zde informace
pro rychlootevírací, automaticky otevírací a poloautomatické
závitořezné hlavy. Další dostupné závitořezné hlavy naleznete
v katalogu RIDGID.
Závitořezné hlavy, které používají univerzální řezné matrice
na řezání trubek, potřebují jednu sadu matric pro každou násle-
dující řadu velikosti trubek: (⁄”), (¼” a ⁄”), (½” a ¾”) a (1” až 2”).
Matrice NPT/NPSM se musí používat v závitořezných hlavách
NPT a matrice BSPT/BSPP se musí používat v závitořezných
hlavách BSPT – Vačkový kotouč nese označení pro všechny.
Závitořezné hlavy, které používají matrice Bolt, vyžadují speciální
sadu matric pro každou specickou velikost závitu.
Vysokorychlostní matrice se doporučují k řezání závitů při rych-
losti 40 ot/min a vyšší. Viz katalog RIDGID ohledně matric dostup-
ných pro vaši závitořeznou hlavu.
Vždy vytvořte testovací závit, abyste potvrdili správnou veli-
kost závitu po výměně/úpravě matric.
Demontáž/montáž závitořezné hlavy
Zasuňte/vysuňte sloupek závitořezné hlavy do příslušného
otvoru na pojezdu. Při plném zasunutí bude závitořezná hla-
va zajištěna na místě. Při
instalaci lze závitořeznou hlavu vystře-
dit na sloupku a vyrovnat ji tak s trubkou nebo ji lze vyklopit
směrem nahoru, kde nepřekáží použití řezáku či odhrotovače.
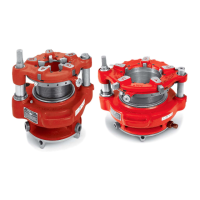
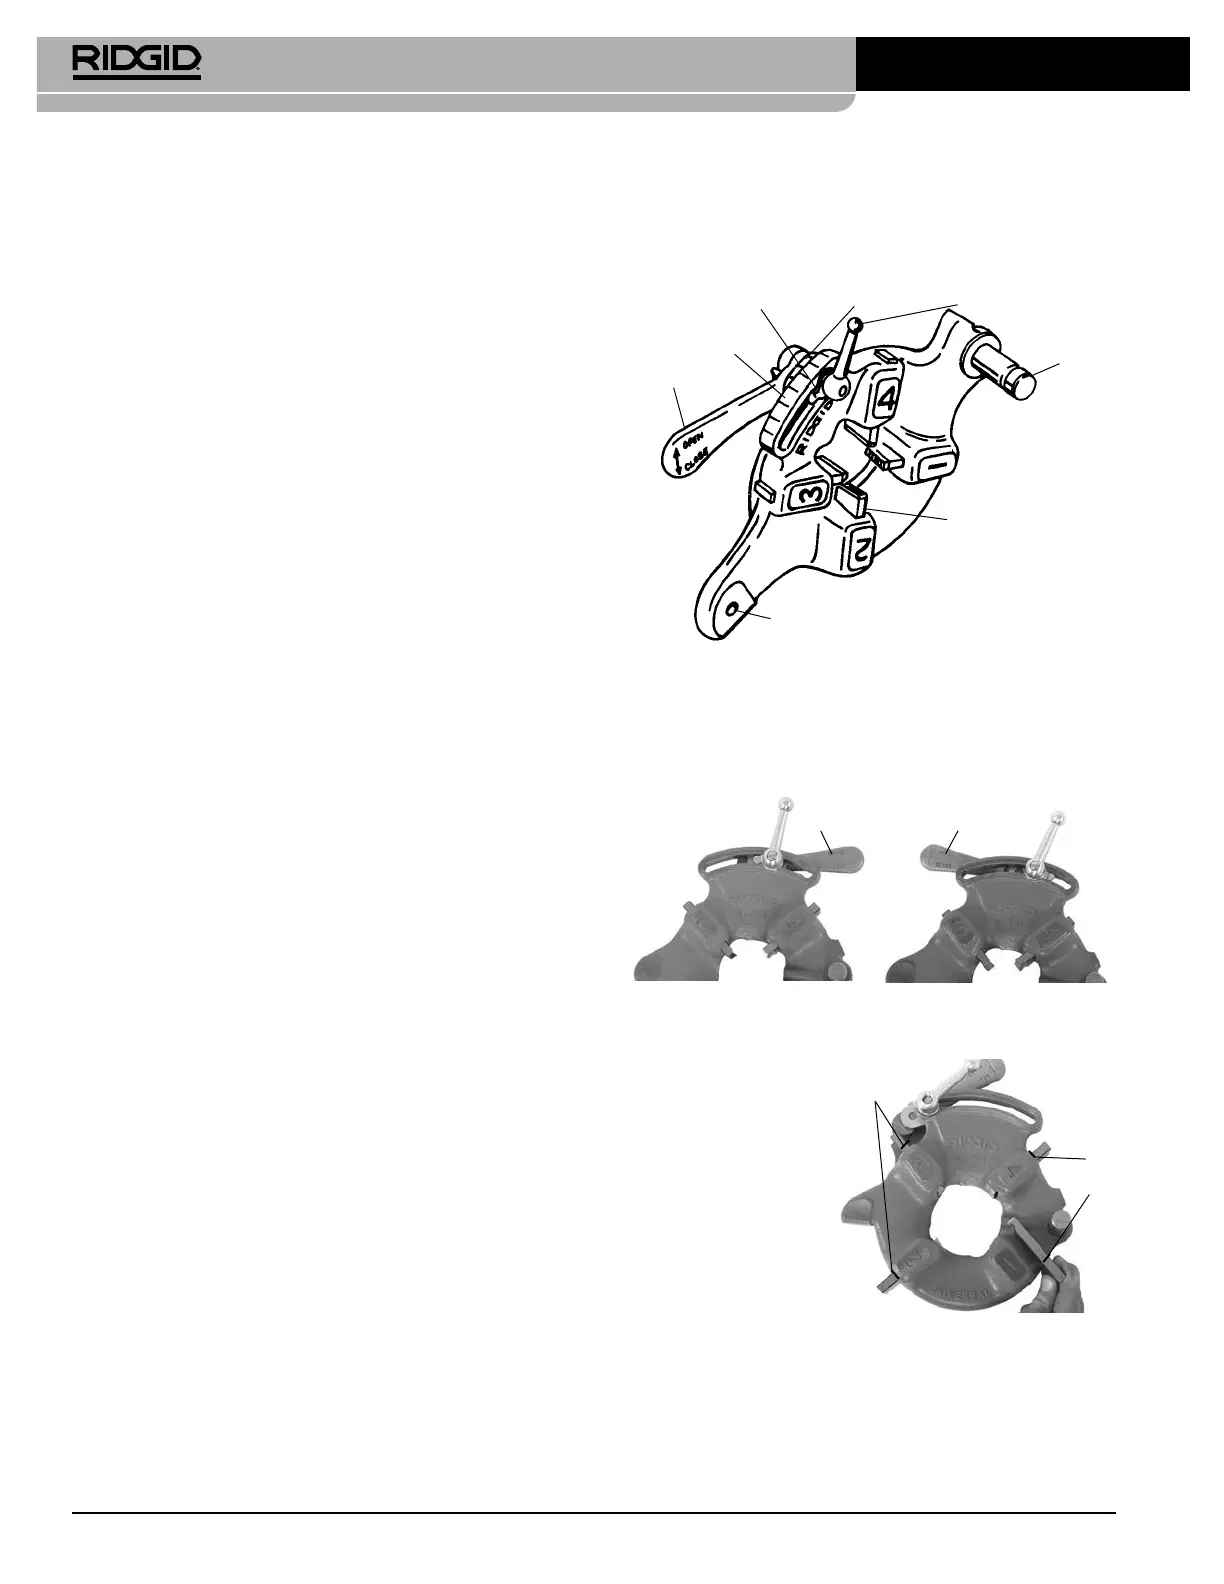
Rychlootevírací závitořezné hlavy
Rychlootevírací závitořezné hlavy zahrnují Model 811A a
531/532Bolt. Rychlootevírací závitořezné hlavy se otevírají a za-
vírají ručně na uživatelem specikovanou délku závitu.
Vypínací páka
Lišta nastavení
velikosti
Jazýček podložky
Táhlo
Upínací páka (imbusový
šroub u závitořezných
hlav Mono)
Sloupek
Matrice
Otvor pro zajišťovací kolík (levotočivé
závitořezné hlavy)
Obrázek 4 – Rychlootevírací závitořezná hlava
Vkládání/výměna řezných matric
1. Závitořeznou hlavu položte čísly směřujícími vzhůru.
2. Posuňte vypínací páku do poloh OTEVŘENO (Obrázek 5).
Vypínací
páka
Vypínací
páka
Otevřeno
Zavřeno
Obrázek 5 – Otevřená/zavřená poloha páky
3. Uvolněte upínací
páku o přibližně tři
otáčky.
4.
Zvedněte jazýček
podložky z otvoru v
liště nastavení velikos-
ti. Posuňte podložku
na konec otvoru
(Obrázek 6).
5. Vyjměte řezné mat-
rice ze závitořezné
hlavy.
6.
Vložte vhodné řezné matrice do závitořezné hlavy očíslo-
vaným ostřím směrem vzhůru, dokud není kontrolní ryska
vyrovnaná s okrajem závitořezné hlavy (viz Obrázek 6). Čísla
Kontrolní
ryska
Obrázek 6 – Vkládání matric
Kontrolní
ryska
306
Závitořezné nástroje s 535 manuálním sklíčidlem/535 automatickým sklíčidlem
999-998-086.09_REV. C


 To Next Page
 Loading...